
Công nghệ mạ là gì? Toàn cảnh phương pháp xử lý bề mặt
Tóm tắt nhanh:
- Công nghệ mạ là nhóm kỹ thuật phủ hoặc biến đổi bề mặt kim loại, nhựa để chống ăn mòn, tăng độ cứng hoặc trang trí.
- Lớp phủ dày từ dưới 1 µm (PVD, ALD) đến trên 2 mm (phun nhiệt).
- Công nghệ mạ chia thành 5 họ cơ chế: điện hóa, chuyển hóa, nhiệt–khuếch tán, bay hơi và hữu cơ; mỗi họ có bộ mã tiêu chuẩn riêng, không dùng lẫn.
Công nghệ mạ là nhóm kỹ thuật phủ hoặc biến đổi bề mặt kim loại, nhựa để chống ăn mòn, tăng độ cứng hoặc trang trí. Lớp phủ dày từ dưới 1 µm (PVD, ALD) đến trên 2 mm (phun nhiệt), chia thành 5 họ cơ chế: điện hóa, chuyển hóa, nhiệt–khuếch tán, bay hơi và hữu cơ.
Công nghệ mạ hoạt động dựa trên nguyên lý nào?
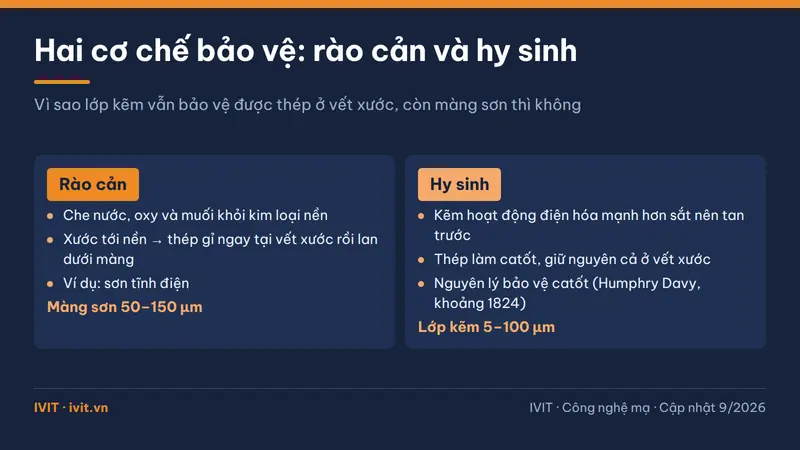
Lớp phủ chống ăn mòn bảo vệ theo hai cơ chế. Rào cản — như sơn tĩnh điện 50–150 µm — giống chiếc áo mưa: rách một lỗ là ướt ngay chỗ đó. Hy sinh thì khác, kẽm hoạt động điện hóa mạnh hơn sắt nên tan trước, che cho thép cả ở vết xước; chi tiết ở bài vì sao kẽm bảo vệ được thép.
Với mục tiêu chống mài mòn, nguyên lý khác hẳn. Anodizing cứng (Type III, oxy hóa anốt nhôm) theo MIL-PRF-8625 và ISO 10074:2021 dùng dòng điện oxy hóa cưỡng bức chính bề mặt nhôm thành lớp oxit cứng xấp xỉ 65 HRC, còn PVD (lắng đọng hơi vật lý) lắng đọng hơi vật liệu trong buồng chân không, tạo màng mỏng 1–5 µm cứng 1.500–4.500 HV.
Mạ điện là gì và khác gì các công nghệ mạ còn lại?
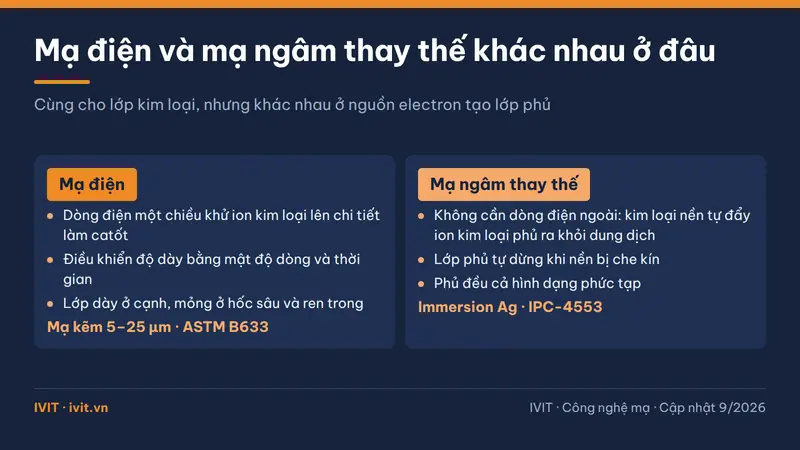
Mạ điện là quá trình dùng dòng điện một chiều khử ion kim loại trong dung dịch, cho chúng bám lên chi tiết được nối làm catốt. Điểm khác các công nghệ mạ còn lại nằm ở động lực tạo lớp phủ: mạ hóa học dùng chất khử, nhúng nóng dùng kim loại nóng chảy, PVD dùng hơi vật liệu trong chân không, còn mạ điện dùng dòng điện ngoài, với nền tảng là các định luật điện phân Faraday khoảng 1833–1834.
Ưu điểm lớn nhất là điều khiển được độ dày trung bình bằng mật độ dòng và thời gian: mạ kẽm điện phân thông thường nằm trong khoảng 5–25 µm, mạ crom trang trí chỉ 0,25–0,8 µm.
Hạn chế cũng đến từ chính dòng điện. Mật độ dòng tập trung ở cạnh và góc nhọn nên lớp mạ dày mỏng không đều, còn hốc sâu và ren trong bị phủ mỏng. Hydro sinh ra khi tẩy gỉ bằng acid và tại catốt có thể thấm vào thép, gây giòn hydro (hydrogen embrittlement) ở thép cường độ cao. Nung khử hydro sau mạ giảm rủi ro nhưng phải kiểm soát chặt; với thép cứng trên 390 HV hoặc cấp bền từ 12.9, khuyến nghị là bỏ mạ điện có tẩy acid, thay bằng lớp phủ kẽm vảy không sinh hydro hoặc mạ kẽm cơ học.
Công nghệ mạ có mấy loại và phân theo cơ chế nào?
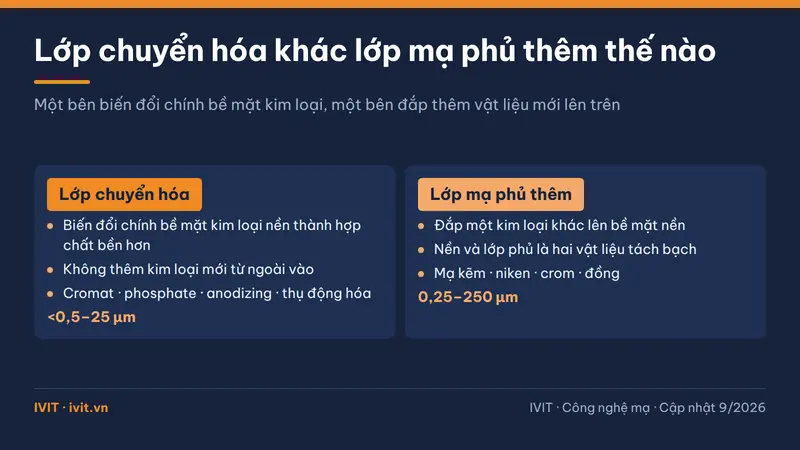
Cách phân loại hữu ích nhất dựa vào cơ chế hình thành lớp phủ, vì cơ chế quyết định độ dày, độ đều và vật liệu nền.
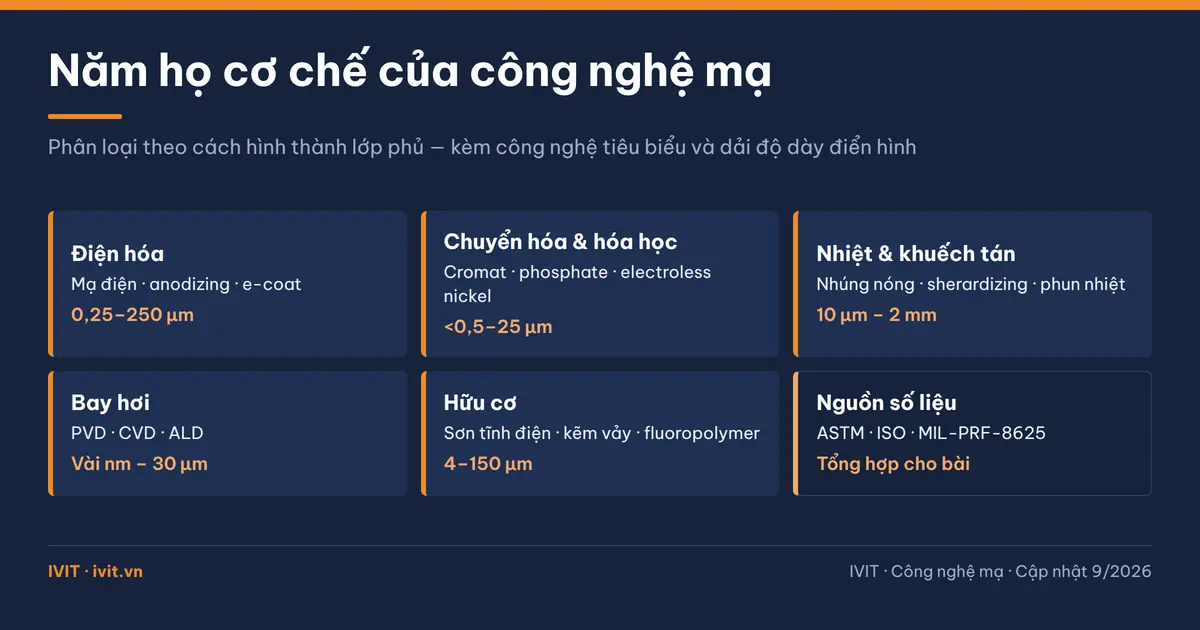
Năm họ gồm: điện hóa, dùng dòng điện (mạ điện, anodizing – oxy hóa anốt nhôm, e-coat – sơn điện ly); chuyển hóa và hóa học, không cần dòng điện (cromat, phosphate, electroless nickel – mạ niken hóa học); nhiệt và khuếch tán (nhúng nóng và sherardizing – khuếch tán kẽm dạng bột – tạo lớp hợp kim kẽm–sắt; phun nhiệt bắn hạt vật liệu lên bề mặt); bay hơi trong chân không (PVD – lắng đọng hơi vật lý, CVD – lắng đọng hơi hóa học, ALD – lắng đọng từng lớp nguyên tử); và hữu cơ (sơn tĩnh điện, kẽm vảy, fluoropolymer – sơn gốc flo).
Bảng dưới so sánh năm họ cơ chế theo công nghệ tiêu biểu, độ dày điển hình và vật liệu nền chính, tổng hợp từ ASTM, ISO và MIL-PRF-8625.
Bảng 1: So sánh 5 họ cơ chế công nghệ mạ và phủ bề mặt
| Họ cơ chế | Công nghệ tiêu biểu | Độ dày điển hình | Đặc tính nổi bật | Vật liệu nền chính |
|---|---|---|---|---|
| Điện hóa | Mạ kẽm điện phân, mạ niken, anodizing, e-coat | 0,25–250 µm | Dòng điện điều khiển độ dày | Thép, nhôm, đồng |
| Chuyển hóa & hóa học | Cromat, phosphate, thụ động hóa, electroless nickel | <0,5–25 µm | Phủ đều cả hốc sâu và ren trong | Thép, nhôm, inox |
| Nhiệt & khuếch tán | Mạ kẽm nhúng nóng, sherardizing, phun nhiệt | 10 µm – 2 mm | Lớp dày nhất, chịu mài mòn | Thép, siêu hợp kim, kim loại màu |
| Bay hơi | PVD, CVD, ALD | Vài nm – 30 µm | Cứng nhất: 1.500–4.500 HV | Thép gió, hợp kim cứng |
| Hữu cơ | Sơn tĩnh điện, e-coat, kẽm vảy, fluoropolymer | 4–150 µm | Rào cản (kẽm vảy: hy sinh) | Kim loại và nhựa |
Dải của họ điện hóa rộng vì gồm cả crom trang trí 0,25–0,8 µm theo ASTM B456 lẫn crom cứng 20–250 µm. Ở họ bay hơi, ALD chỉ dày cỡ nanomet, PVD 1–5 µm và CVD tới khoảng 30 µm.
Mỗi nhóm công nghệ mạ trên được đào sâu ở một bài tổng quan riêng: mạ kẽm và chống ăn mòn cho thép, mạ trang trí và mạ kỹ thuật, lớp phủ chuyển hóa, lớp phủ hữu cơ, sơn phủ kim loại và nhóm PVD, CVD và phun nhiệt.
Độ dày và độ cứng lớp phủ chênh nhau bao nhiêu lần?
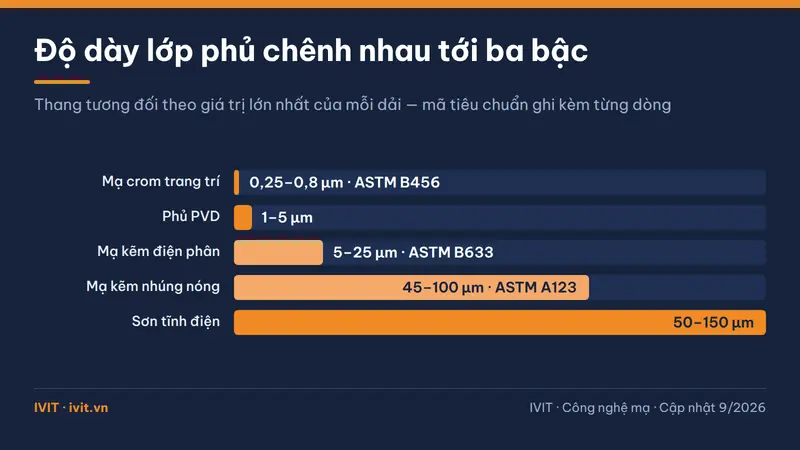
Khoảng cách giữa lớp phủ mỏng nhất và dày nhất trong ngành lên tới ba bậc độ lớn. Một lớp PVD trên mũi khoan chỉ dày 1–5 µm, mỏng hơn màng sơn tĩnh điện 50–150 µm từ 10 tới 150 lần; trong khi lớp HVOF (phun nhiệt nhiên liệu–oxy tốc độ cao) dày 0,05–1,3 mm. Vì vậy PVD gần như giữ nguyên dung sai lắp ghép, còn lớp phun nhiệt làm thay đổi kích thước rõ rệt — chính nhờ đó nó được dùng để phục hồi kích thước trục bị mòn.
Độ cứng cũng trải rộng tương tự, đo bằng phép thử vi độ cứng theo ASTM E384 và công bố trong đặc tả của từng công nghệ mạ.
Niken hóa học ít phospho (low-P) theo ASTM B733 đạt 620–750 HK khi vừa mạ và khoảng 1.000 HK, ngang crom cứng, sau nhiệt luyện khoảng 400 °C trong 1 giờ; anodizing cứng Type III theo MIL-PRF-8625 và ISO 10074:2021 đạt xấp xỉ 65 HRC; PVD nằm ở 1.500–4.500 HV, còn lớp gốm PEO (oxy hóa điện phân plasma) trên nhôm đạt 1.500–2.000 HV. Lưu ý các thang đo không quy đổi trực tiếp: HK (Knoop) dùng cho màng mỏng, còn HV (Vickers) và HRC (Rockwell C) là hai thang khác, chỉ dùng làm mốc thô, không dùng để nghiệm thu.
Quy tắc thực dụng: chống ăn mòn ngoài trời lâu dài thì chọn theo độ dày, tiêu biểu là mạ kẽm nhúng nóng 45–100 µm; chống mài mòn mà không đổi kích thước thì chọn theo độ cứng, tiêu biểu là PVD hoặc anodizing cứng trên nhôm.
Lớp phủ được kiểm tra theo tiêu chuẩn nào?
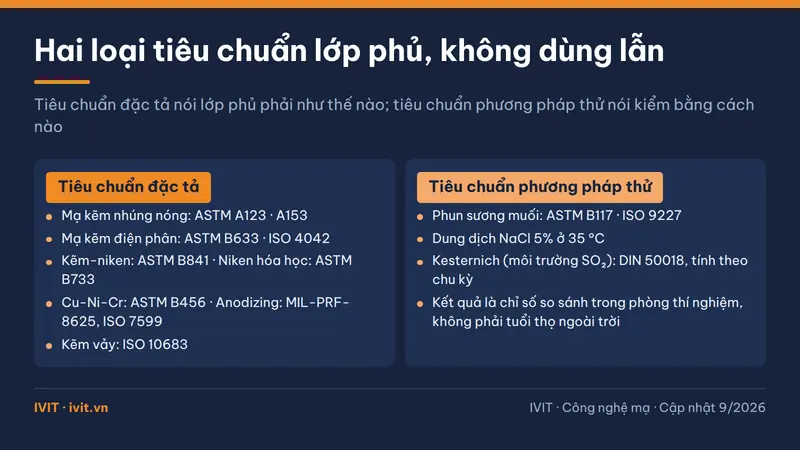
Mỗi họ công nghệ mạ có bộ mã tiêu chuẩn riêng, không dùng lẫn được. Mạ kẽm nhúng nóng theo ASTM A123 cho kết cấu và ASTM A153 cho phụ kiện, chi tiết nhỏ; mạ kẽm điện phân theo ASTM B633; hợp kim kẽm-niken theo ASTM B841; niken hóa học theo ASTM B733; mạ trang trí Cu-Ni-Cr theo ASTM B456; anodizing nhôm theo MIL-PRF-8625 và ISO 7599; lớp phủ kẽm vảy theo ISO 10683.
Phép thử được nhắc nhiều nhất là phun sương muối (salt spray) theo ASTM B117 và ISO 9227, dùng dung dịch NaCl 5% ở 35 °C. Theo ISO 9227:2022, đây là phép thử gia tốc dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả, không phải tuổi thọ ngoài thực địa.
Các mã tiêu chuẩn và phép thử được hệ thống ở bài tổng quan tiêu chuẩn, cách kiểm tra lớp phủ.
Công nghệ mạ được dùng ở những ngành nào?
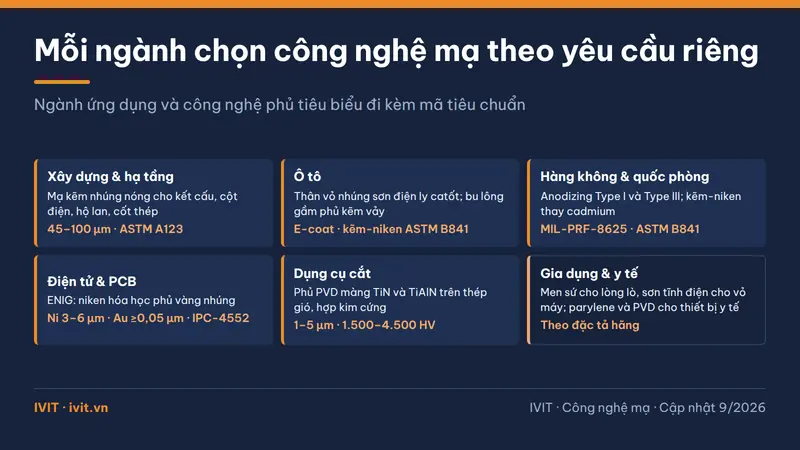
Xây dựng và hạ tầng dùng mạ kẽm nhúng nóng cho cột điện, hộ lan, cốt thép và kết cấu thép, vì lớp kẽm 45–100 µm theo ASTM A123 cho tuổi thọ dài ngoài trời với ít bảo trì.
Một chiếc ô tô mang ít nhất bốn công nghệ mạ và phủ khác nhau: thân vỏ nhúng sơn điện ly catốt (PPG giới thiệu năm 1973), bu lông gầm phủ kẽm vảy, trục cam và con đội phủ DLC (màng carbon giống kim cương), mâm xe sơn tĩnh điện. Hàng không dùng anodizing Type I và Type III cùng lớp zinc-nickel thay cadmium. Điện tử dùng ENIG (niken hóa học phủ vàng nhúng) theo IPC-4552: niken 3–6 µm, vàng tối thiểu 0,05 µm. Dụng cụ cắt dùng PVD phủ TiN và TiAlN; đồ gia dụng dùng men sứ cho lòng lò và sơn tĩnh điện cho vỏ máy; thiết bị y tế dùng parylene và PVD.
Lịch sử công nghệ mạ bắt đầu từ khi nào?
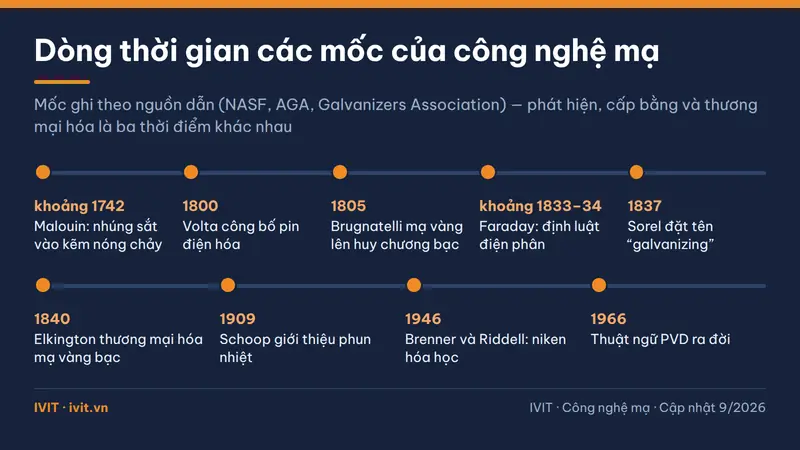
Ngành xử lý bề mặt hiện đại bắt đầu trước cả khi có nguồn điện một chiều. Theo tư liệu của AGA và Galvanizers Association, khoảng năm 1742 Paul Jacques Malouin trình bày trước Viện Hàn lâm Khoa học Hoàng gia Pháp cách nhúng sắt vào kẽm nóng chảy — tiền thân của mạ kẽm nhúng nóng. Stanislas Sorel đăng ký sáng chế phủ kẽm lên sắt và đặt ra thuật ngữ “galvanizing” năm 1837 theo AGA (Galvanizers Association của Anh ghi bằng đầu tiên của Sorel là năm 1836).
Theo chuỗi bài lịch sử mạ điện của NASF, nhánh điện hóa đi theo con đường khác: sau pin Volta năm 1800, lần mạ điện đầu tiên của Brugnatelli năm 1805 (mạ vàng lên huy chương bạc) và các định luật Faraday khoảng 1833–1834, John Wright cùng anh em Elkington thương mại hóa mạ vàng bạc tại Birmingham năm 1840, mốc khai sinh ngành mạ công nghiệp. Thế kỷ 20 bổ sung phun nhiệt (Max Ulrich Schoop, 1909), anodizing acid cromic (Bengough và Stuart cấp bằng năm 1923), niken hóa học (Brenner và Riddell tìm lại năm 1946), sơn bột tầng sôi (Erwin Gemmer, khoảng 1953–1955) và thuật ngữ PVD (1966).
Các mốc trên có thể lệch giữa các nguồn, vì phát hiện, cấp bằng và thương mại hóa là ba thời điểm khác nhau. Chủ đề xuyên suốt 25 năm gần đây là các quy định RoHS, REACH và ELV 2000/53/EC hạn chế crom hóa trị 6 và cadmium; Cr⁶⁺ chỉ còn một số miễn trừ hẹp theo từng chỉ thị và từng ngành. Chỉ thị ELV 2000/53/EC sẽ được thay bằng Regulation (EU) 2026/1738 (ngày 08/07/2026), áp dụng từ 01/09/2028. Hệ quả là sự lên ngôi của thụ động hóa crom hóa trị 3, kẽm-niken, kẽm vảy và hệ phủ ba lớp Ruspert có lớp ngoài là gốm nung.
Chọn công nghệ mạ theo nguyên tắc nào?
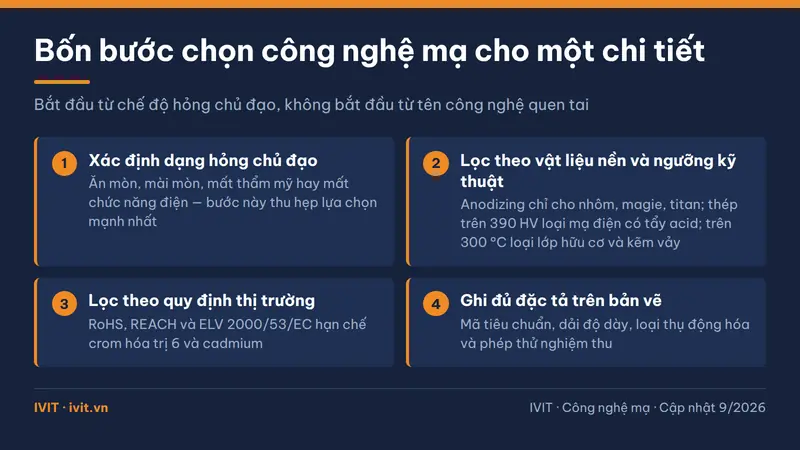
Bước đầu tiên là xác định chế độ hỏng chủ đạo, không phải chọn theo tên công nghệ mạ quen tai. Hỏng vì ăn mòn, mài mòn, mất thẩm mỹ hay mất chức năng điện sẽ dẫn tới các nhóm giải pháp khác hẳn nhau.
Sau đó mới đến ba ràng buộc cứng. Thứ nhất là vật liệu nền: cromat không phủ trực tiếp lên thép trần mà phải mạ kẽm trước; anodizing chỉ áp dụng cho nhôm, magie, titan. Thứ hai là các ngưỡng kỹ thuật: thép cứng trên 390 HV hoặc cấp bền từ 12.9 loại mạ điện có tẩy acid; nhiệt độ làm việc trên 300 °C loại bỏ lớp hữu cơ và kẽm vảy; bề mặt hốc kín loại bỏ PVD và phun nhiệt vốn đi theo đường thẳng. Thứ ba là quy định của thị trường xuất khẩu.
Cuối cùng, ghi rõ trên bản vẽ mã tiêu chuẩn, dải độ dày, loại thụ động hóa và phép thử nghiệm thu. Cách chọn theo từng môi trường lắp đặt nằm ở bài chọn lớp phủ chống ăn mòn cho công trình.
Câu hỏi thường gặp về công nghệ mạ
Phần này gom các câu hỏi thường gặp về công nghệ mạ, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Xi mạ và mạ có phải là một không?
Về cơ bản là một. “Xi mạ” là cách gọi dân dụng ở Việt Nam cho việc phủ lớp kim loại lên chi tiết. Trong văn bản kỹ thuật, “mạ điện” chỉ riêng phương pháp dùng dòng điện, còn “công nghệ mạ” hay “xử lý bề mặt” là khái niệm rộng hơn, bao gồm cả những phương pháp không dùng điện như nhúng nóng, phun nhiệt, PVD hay sơn tĩnh điện. Khi đặt hàng nên ghi rõ tên công nghệ mạ và mã tiêu chuẩn.
Mạ điện và mạ hóa học khác nhau thế nào?
Khác nhau ở nguồn electron. Mạ điện dùng dòng điện một chiều khử ion kim loại lên chi tiết làm catốt, nên lớp mạ dày hơn ở cạnh và góc. Mạ hóa học (electroless) dùng chất khử trong dung dịch, không cần dòng điện, nên phủ đều cả hốc sâu và hình dạng phức tạp. Niken hóa học theo ASTM B733 thường dày 12–25 µm, loại ít phospho cứng 620–750 HK khi vừa mạ, nên hợp với chi tiết kỹ thuật cần chống mòn đều. So sánh riêng hai kiểu mạ kẽm nằm ở bài so sánh mạ kẽm điện phân và nhúng nóng.
Giờ phun sương muối có phải tuổi thọ thực tế của lớp phủ không?
Không. Phun sương muối theo ASTM B117 và ISO 9227 là phép thử gia tốc trong buồng kín, dùng để so sánh các lô hoặc các hệ phủ, không dùng để dự đoán số năm sử dụng ngoài trời. Khi so sánh cần nêu cả hệ phủ gồm lớp nền, lớp thụ động hóa và lớp phủ ngoài, vì thay một lớp là số giờ thay đổi. Cách đọc báo cáo thử được giải thích ở bài ý nghĩa số giờ phun sương muối.
Công nghệ mạ có mạ được lên nhựa không?
Có, nhưng nhựa không dẫn điện nên phải tạo lớp dẫn điện trung gian. Quy trình gồm tẩm thực bề mặt để tạo nhóm phân cực và neo cơ học, hoạt hóa bằng keo palladi-thiếc, mạ hóa học niken hoặc đồng làm lớp mầm dẫn điện, rồi mới mạ điện đồng, niken, crom. ABS và ABS/PC là hai loại nhựa mạ kinh điển, ngoài ra còn PPO. Bước tẩm thực truyền thống dùng hỗn hợp acid cromic–sulfuric, nên các dung dịch tẩm thực không crom đang được phát triển để giảm tác động sức khỏe và môi trường.
Kết luận
Công nghệ mạ gồm năm họ cơ chế, cho lớp phủ từ dưới 1 µm tới trên 2 mm và độ cứng từ 620–750 HK của niken hóa học tới 1.500–4.500 HV của PVD (hai thang đo khác nhau). Chọn đúng bắt đầu từ chế độ hỏng chủ đạo, rồi mới lọc theo vật liệu nền, ngưỡng nhiệt độ, độ cứng và quy định môi trường. Số giờ phun sương muối chỉ có nghĩa khi đi kèm cả hệ phủ và mã tiêu chuẩn. Cần tư vấn kỹ thuật về lớp phủ phù hợp? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.