
Mạ trang trí và mạ kỹ thuật: phân biệt thế nào cho đúng?
Tóm tắt nhanh:
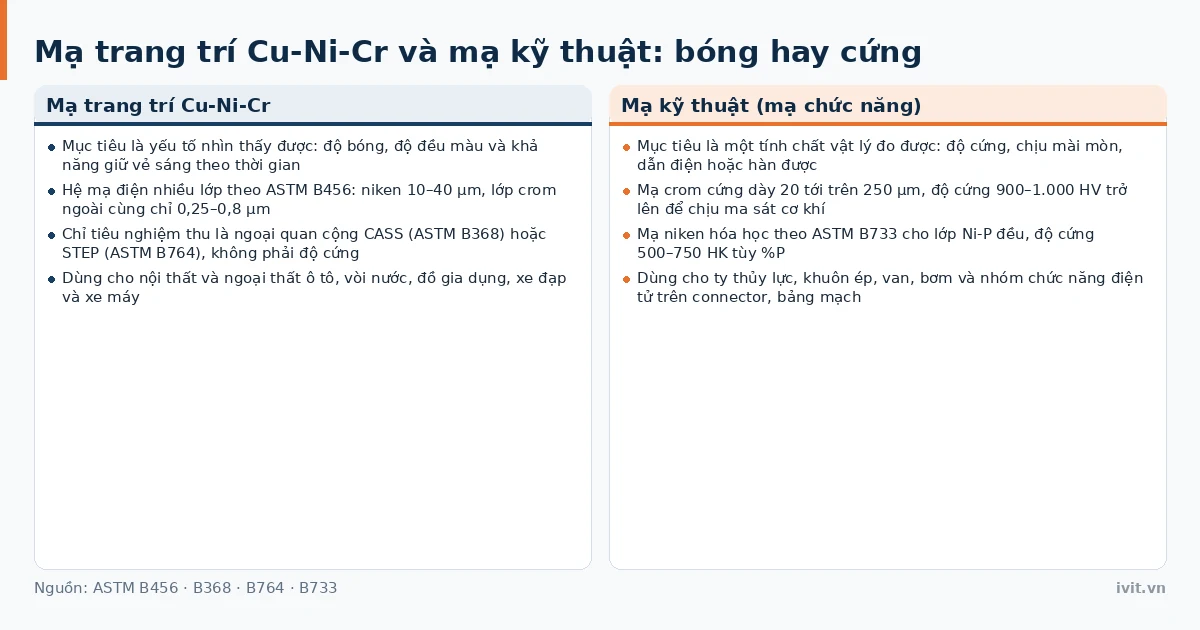
- Mạ trang trí ưu tiên độ bóng và thẩm mỹ, tiêu biểu là hệ Cu-Ni-Cr theo ASTM B456 với lớp crom ngoài dày 0,25–0,8 µm.
- Mạ kỹ thuật ưu tiên độ cứng, chống mài mòn hoặc dẫn điện, như mạ crom cứng đạt 900–1.000 HV trở lên hay mạ niken hóa học theo ASTM B733.
- Mạ trang trí Cu-Ni-Cr xuất hiện nhiều ở nội thất và ngoại thất ô tô, vòi nước, đồ gia dụng, xe đạp và xe máy.
Mạ trang trí là nhóm mạ ưu tiên độ bóng và thẩm mỹ, tiêu biểu là hệ Cu-Ni-Cr theo ASTM B456 với lớp crom ngoài dày 0,25–0,8 µm. Mạ kỹ thuật ưu tiên độ cứng, chống mài mòn hoặc dẫn điện, như mạ crom cứng đạt 900–1.000 HV trở lên hay mạ niken hóa học theo ASTM B733.
Mạ trang trí và mạ kỹ thuật khác nhau ở nguyên lý nào?
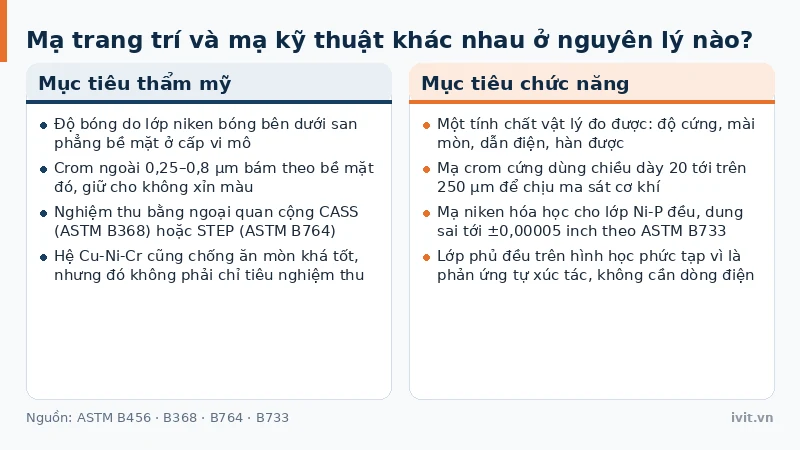
Mạ trang trí ưu tiên yếu tố nhìn thấy được: độ bóng, độ đều màu và khả năng giữ vẻ sáng theo thời gian. Độ bóng của bề mặt mạ trang trí Cu-Ni-Cr chủ yếu do lớp niken bóng bên dưới tạo ra — loại niken dùng chất làm bóng để san phẳng bề mặt ở cấp vi mô — còn lớp crom ngoài cùng dày 0,25–0,8 µm chỉ bám theo bề mặt đó và giữ cho nó không xỉn màu.
Ranh giới giữa mạ trang trí và mạ kỹ thuật không tuyệt đối vì hệ Cu-Ni-Cr cũng chống ăn mòn khá tốt, nhưng chỉ tiêu nghiệm thu vẫn là ngoại quan cộng CASS (ASTM B368) hoặc STEP (ASTM B764), không phải độ cứng — trong đó CASS là phép thử ăn mòn gia tốc (đồng-acetic acid, theo ASTM B368) dùng để so sánh hệ phủ, không phải thước đo tuổi thọ ngoài trời, còn STEP đo chênh lệch điện thế giữa các lớp niken.
Mạ kỹ thuật, còn gọi mạ chức năng, ưu tiên một tính chất vật lý đo được: độ cứng, độ chịu mài mòn, khả năng dẫn điện hoặc hàn được. Mạ crom cứng dùng độ dày lớn, 20 tới trên 250 µm, để chịu ma sát cơ khí; mạ niken hóa học tạo lớp niken-phospho đồng đều trên hình học phức tạp, dung sai tới ±0,00005 inch theo ASTM B733.
Giống lớp sơn bóng vỏ ô tô so với tấm giáp gầm xe: một lớp làm đẹp, lớp còn lại chịu va đập, tiêu chí nghiệm thu khác hẳn dù cùng trên một cụm chi tiết. Năm họ cơ chế công nghệ mạ nằm ở bài công nghệ mạ là gì.
Mạ trang trí Cu-Ni-Cr có cấu tạo mấy lớp?
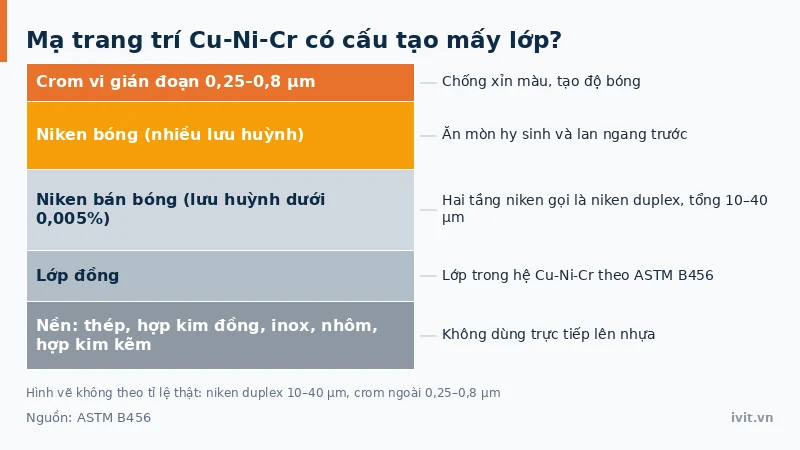
Mạ trang trí Cu-Ni-Cr là hệ mạ điện nhiều lớp theo ASTM B456, áp dụng trên thép, hợp kim đồng, inox, nhôm và hợp kim kẽm, không dùng trực tiếp lên nhựa. Tiêu chuẩn này chia mạ trang trí thành năm grade theo cấp môi trường sử dụng, từ SC1 nhẹ/trong nhà tới cấp rất khắc nghiệt.
Lớp niken bên trong mạ trang trí là hệ hai tầng gọi niken duplex: lớp bán bóng ít lưu huỳnh (dưới 0,005%) nằm dưới, lớp bóng nhiều lưu huỳnh nằm trên ăn mòn hy sinh và lan ngang trước nên làm chậm đường ăn mòn thấm xuống nền thép; tỉ lệ chiều dày giữa hai tầng niken và cách nghiệm thu bằng CASS (ASTM B368) hay STEP (ASTM B764) trình bày ở bài mạ crom trang trí và mạ crom cứng.
Trên cùng của hệ mạ trang trí là lớp crom vi gián đoạn dày 0,25–0,8 µm, mỏng hơn hẳn tổng chiều dày niken 10–40 µm bên dưới.
Mạ kỹ thuật có những loại nào và dùng để làm gì?
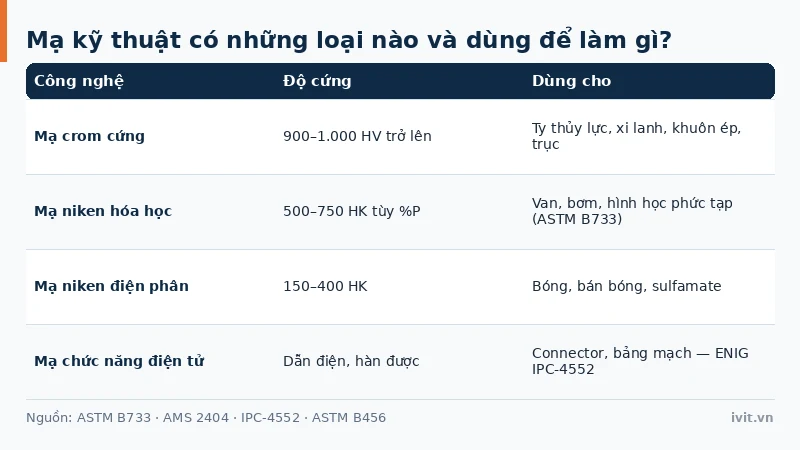
Mạ crom cứng (hard chrome) là lớp crom dày, khác mạ trang trí ở chỗ không đặt mục tiêu thẩm mỹ, đạt độ cứng 900–1.000 HV trở lên, phủ lên ty thủy lực, xi lanh, khuôn ép, trục. Vì dùng crom hóa trị 6 bị REACH hạn chế nặng, phun nhiệt carbide HVOF đang thay thế dần.
Mạ niken hóa học (electroless nickel, theo ASTM B733) phủ đều trên mọi bề mặt tiếp xúc dung dịch, kể cả góc cạnh và lỗ trong, và không dày lên ở cạnh sắc, vì là phản ứng tự xúc tác, không phụ thuộc dòng điện. Độ cứng ngay sau mạ là 500–750 HK tùy %P (loại ít phospho 1–4%: 620–750 HK); ba nhóm phospho, chiều dày và hiệu ứng nhiệt luyện nằm ở bài mạ niken hóa học.
Nhóm mạ chức năng điện tử dùng đồng, thiếc, vàng và bạc trên connector, bảng mạch để dẫn điện, hàn được, ví dụ ENIG theo IPC-4552. Mỗi kim loại có độ dày và tiêu chuẩn riêng, trình bày ở bài mạ đồng, thiếc, vàng, bạc.
Bảng dưới so sánh độ dày và độ cứng của các hệ mạ trang trí và mạ kỹ thuật phổ biến.
Bảng 1: Độ dày và độ cứng các hệ mạ trang trí và mạ kỹ thuật
| Công nghệ | Nhóm | Độ dày điển hình | Độ cứng / đặc tính | Tiêu chuẩn / ghi chú quy định |
|---|---|---|---|---|
| Cu-Ni-Cr trang trí | Trang trí | Ni 10–40 µm, Cr 0,25–0,8 µm | Bóng, nghiệm thu CASS/STEP | ASTM B456, B368, B764 |
| Mạ crom cứng | Kỹ thuật | 20–250 µm trở lên | 900–1.000 HV trở lên | Không có mã ASTM riêng |
| Mạ niken hóa học | Kỹ thuật | 12–25 µm | 500–750 HK tùy %P | ASTM B733, AMS 2404 |
| Mạ niken điện phân | Cả hai | Theo cấp thiết kế của hệ | 150–400 HK (bóng/bán bóng/sulfamate) | ASTM B456 khi nằm trong hệ trang trí |
Chênh lệch rõ nhất nằm ở mục tiêu: lớp crom trong mạ trang trí mỏng dưới 1 µm chỉ cần đủ bóng, trong khi mạ crom cứng dày gấp hàng trăm lần để chịu mài mòn cơ khí thực sự.
Mạ trên nhựa (mạ hóa học trên ABS) khác gì mạ trên kim loại?
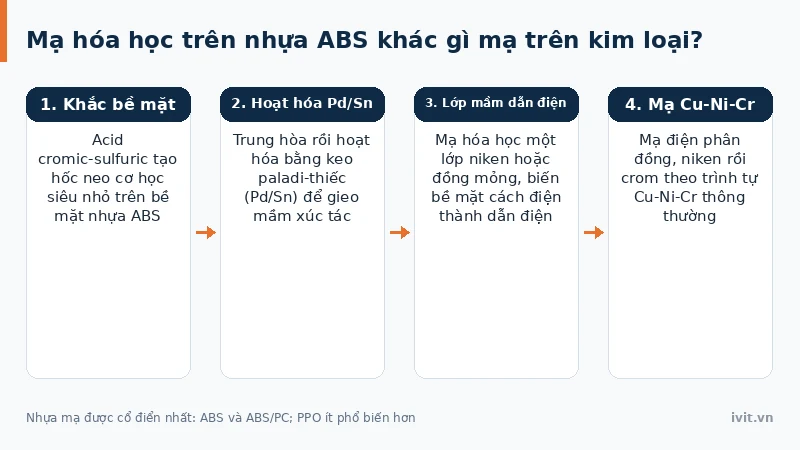
Mạ trên nhựa khác ở bước đầu tiên: nhựa không dẫn điện nên không thể mạ điện phân trực tiếp. Quy trình gồm 4 bước: khắc bề mặt bằng acid cromic-sulfuric tạo hốc neo cơ học siêu nhỏ; trung hòa; hoạt hóa bằng keo paladi-thiếc (Pd/Sn); mạ hóa học một lớp niken hoặc đồng mỏng làm lớp mầm dẫn điện, trước khi mạ điện phân đồng, niken rồi crom theo trình tự mạ trang trí Cu-Ni-Cr thông thường.
ABS và ABS/PC là hai loại nhựa “mạ được” cổ điển nhất, cùng PPO ở mức ít phổ biến hơn. Lớp mầm kim loại mỏng biến bề mặt cách điện thành bề mặt dẫn điện đủ để dòng điện phân chạy qua, giống việc dán một lớp giấy bạc mỏng lên tấm gỗ để nó dẫn điện được. Xu hướng hiện nay là hóa chất khắc không dùng crom và hoạt hóa không dùng paladi (hạt niken nano, chitosan), vì lý do môi trường.
Mạ trang trí và mạ kỹ thuật dùng ở những ngành nào?
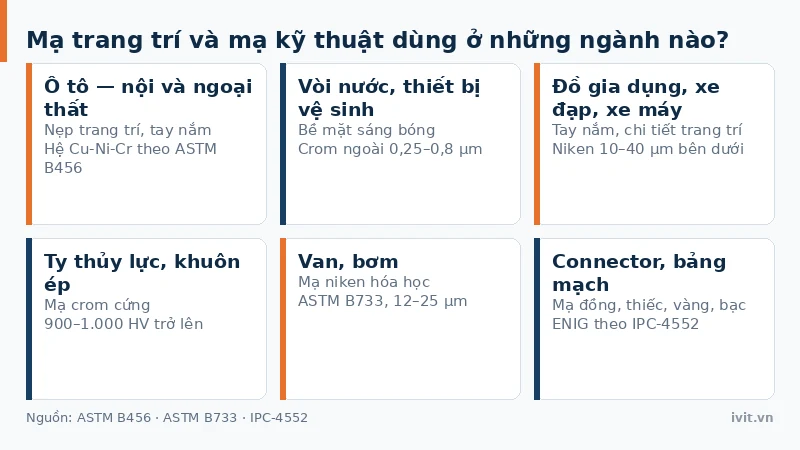
Mạ trang trí Cu-Ni-Cr xuất hiện nhiều ở nội thất/ngoại thất ô tô, vòi nước, đồ gia dụng, xe đạp và xe máy — nơi cần bề mặt sáng bóng bền khi tiếp xúc tay thường xuyên. Mạ kỹ thuật tập trung ở công nghiệp nặng: mạ crom cứng cho ty thủy lực, khuôn; mạ niken hóa học cho van, bơm; mạ chức năng điện tử cho connector, bảng mạch.
Mạ trang trí và mạ kỹ thuật định hình trong nửa đầu thế kỷ 20 và lan rộng cùng trào lưu trang trí ô tô thập niên 1930; mốc phát triển của các bể mạ niken xem bài mạ niken là gì. Từ khoảng thập niên 1980–1990, PVD bắt đầu thay thế mạ crom trang trí ở nhiều sản phẩm; xem thêm bài lớp phủ PVD, CVD và phun nhiệt.
Câu hỏi thường gặp về mạ trang trí và mạ kỹ thuật
Phần này gom các câu hỏi thường gặp về mạ trang trí và mạ kỹ thuật, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ trang trí có chống gỉ tốt không?
Có, mạ trang trí chống gỉ ở mức độ nhất định. Hệ Cu-Ni-Cr trang trí theo ASTM B456 chia thành năm grade theo cấp môi trường sử dụng, từ SC1 nhẹ/trong nhà tới cấp rất khắc nghiệt, nên vẫn chống ăn mòn được nhờ cấu tạo niken duplex và crom vi gián đoạn. Tuy vậy mục tiêu thiết kế chính của hệ này là thẩm mỹ, không phải chống ăn mòn kết cấu ngoài trời lâu dài. Nếu cần chống ăn mòn cho thép xây dựng, nên xem nhóm mạ kẽm thay vì mạ trang trí Cu-Ni-Cr.
Mạ kỹ thuật có bóng đẹp như mạ trang trí không?
Không, vì đó không phải mục tiêu thiết kế. Mạ niken hóa học nhắm tới lớp Ni-P dày đều theo ASTM B733, còn mạ crom cứng nhắm tới chiều dày 20–250 µm trở lên và độ cứng 900–1.000 HV trở lên để chịu mài mòn, chứ không nhắm tới lớp crom mỏng 0,25–0,8 µm sáng gương của hệ Cu-Ni-Cr theo ASTM B456. Nếu vừa cần độ cứng cao vừa cần nhiều màu sắc, phương án đáng cân nhắc là lớp phủ PVD, độ cứng khoảng 1.500–4.500 HV.
Vì sao lớp crom ngoài cùng lại mỏng hơn nhiều so với lớp niken bên dưới?
Vì hai lớp trong hệ mạ trang trí đảm nhận vai trò khác nhau. Lớp niken, dày 10–40 µm theo hệ duplex bóng và bán bóng, quyết định chiều dày và khả năng chống ăn mòn tổng thể. Lớp crom bên ngoài chỉ dày 0,25–0,8 µm, chống xỉn màu và tạo độ bóng, được thiết kế vi gián đoạn với hàng chục nghìn tới hàng triệu điểm gián đoạn mỗi inch vuông để dàn trải dòng ăn mòn thay vì ngăn hoàn toàn. Khả năng chống ăn mòn của hệ vì vậy do tỉ lệ chiều dày giữa hai tầng niken quyết định, chứ không đến từ việc làm dày thêm lớp crom ngoài cùng.
Mạ trang trí và mạ kỹ thuật có thể kết hợp trên cùng một chi tiết không?
Có, nhiều chi tiết dùng cả hai lớp cho hai mục đích ở hai vùng bề mặt. Tay nắm cửa ô tô có thể mạ Cu-Ni-Cr trang trí ở phần lộ ra ngoài để đẹp và bền màu, trong khi trục xoay bên trong dùng mạ crom cứng hoặc niken hóa học để chịu ma sát khi vận hành. Việc kết hợp đòi hỏi bản vẽ ghi rõ vùng nào áp dụng công nghệ nào, kèm mã tiêu chuẩn riêng cho từng vùng.
Kết luận
Mạ trang trí và mạ kỹ thuật giải quyết hai bài toán khác nhau trên cùng nhóm mạ điện: một bên ưu tiên độ bóng qua hệ Cu-Ni-Cr theo ASTM B456, một bên ưu tiên độ cứng, độ mài mòn hoặc khả năng dẫn điện qua mạ crom cứng, mạ niken hóa học hay mạ chức năng điện tử. Chọn đúng nhóm và đúng mã tiêu chuẩn ngay từ khâu thiết kế giúp tránh đặc tả sai, tốn chi phí mà không đạt yêu cầu sử dụng. Cần tư vấn kỹ thuật để chọn đúng lớp phủ trang trí hay lớp phủ kỹ thuật cho chi tiết cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.