
Mạ crom trang trí và mạ crom cứng khác nhau ra sao?
Tóm tắt nhanh:
- Mạ crom là quá trình mạ điện lắng đọng crom kim loại lên bề mặt, chia hai nhóm theo mục đích: crom trang trí và crom cứng.
- Crom trang trí dày 0,25–0,8 µm và luôn nằm trên nền niken của hệ nhiều lớp Cu-Ni-Cr theo ASTM B456.
- Crom cứng dày 20–250 µm trở lên, độ cứng 900–1.000 HV trở lên để chống mài mòn.
- Hệ Cu-Ni-Cr được thử bằng CASS và STEP, không phải phun sương muối trung tính (NSS).
Mạ crom là quá trình mạ điện lắng đọng crom kim loại lên bề mặt, chia hai nhóm theo mục đích: crom trang trí chỉ dày 0,25–0,8 µm và luôn nằm trên nền niken của hệ nhiều lớp Cu-Ni-Cr, còn crom cứng dày 20–250 µm trở lên với độ cứng 900–1.000 HV trở lên để chống mài mòn.
Mạ crom là gì và có mấy loại chính?
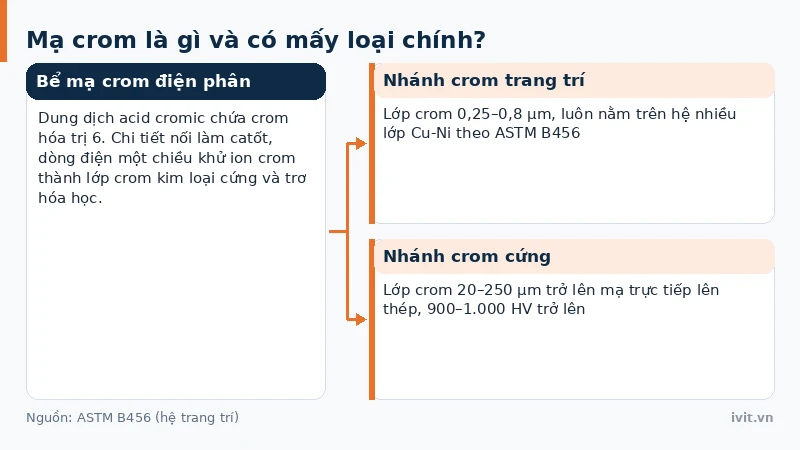
Mạ crom (chromium plating) là quá trình mạ điện dùng dòng điện một chiều khử ion crom hóa trị 6 trong dung dịch acid cromic thành lớp crom kim loại bám trên chi tiết làm catốt. Lớp mạ đó cứng và trơ hóa học — lý do crom được chọn cho cả vai trò trang trí chống xỉn màu lẫn vai trò chống mài mòn.
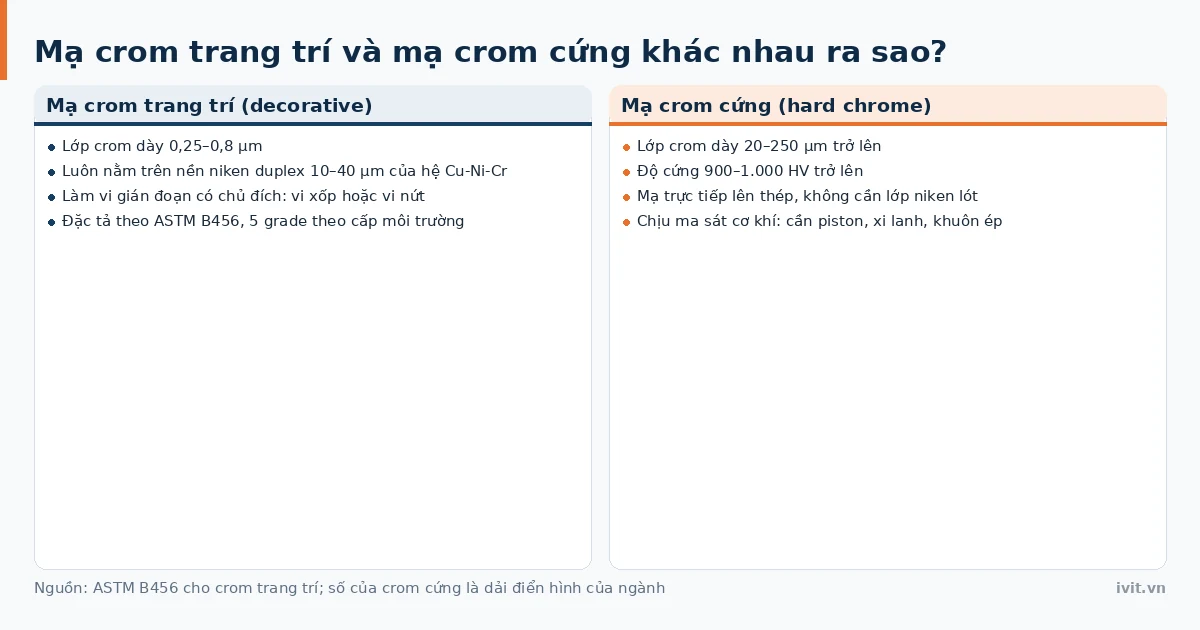
Hai nhóm mạ crom phục vụ mục đích khác hẳn nhau: crom trang trí (decorative chrome) dày 0,25–0,8 µm tạo màu sáng bóng cho bề mặt nhìn thấy, crom cứng (hard chrome) dày 20–250 µm trở lên chịu ma sát cơ khí trực tiếp trên nền thép.
Mạ crom trang trí cấu tạo thế nào và lớp crom vi gián đoạn là gì?
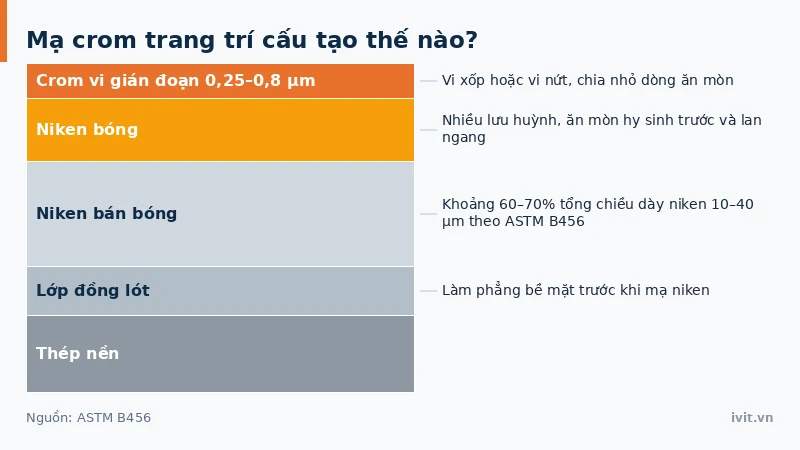
Mạ crom trang trí luôn là lớp ngoài cùng của hệ nhiều lớp Cu-Ni-Cr theo ASTM B456, trên nền niken duplex dày 10–40 µm. Theo ASTM B456, lớp niken bán bóng nằm dưới chiếm khoảng 60–70% tổng chiều dày niken và lớp niken bóng nằm trên chiếm phần còn lại — đó là tỉ lệ cho mức bảo vệ tốt nhất ở chiều dày tối thiểu; cách phân biệt hai loại niken xem bài mạ niken bóng và bán bóng.
Lớp crom trên cùng dày 0,25–0,8 µm được làm vi gián đoạn có chủ đích, ở dạng vi xốp (microporous) hoặc vi nứt (microcracked), với hàng chục nghìn tới hàng triệu điểm gián đoạn siêu nhỏ trên mỗi inch vuông, giống một tấm lưới chống muỗi chia nhỏ dòng điện ăn mòn thay vì để nó xuyên thủng một điểm.
Mạ crom trang trí và mạ crom cứng dày bao nhiêu, phân cấp theo tiêu chuẩn nào?
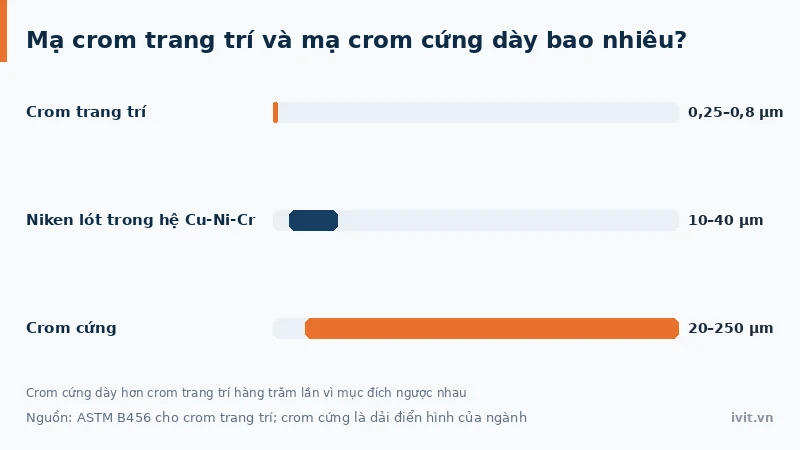
Độ dày giữa hai nhóm mạ crom chênh nhau hàng trăm lần — 0,25–0,8 µm so với 20–250 µm trở lên — vì mục đích ngược nhau: trang trí cần mỏng để giữ độ bóng, crom cứng cần dày để còn lớp bảo vệ sau nhiều năm mài mòn. Bảng dưới so sánh độ dày, độ cứng và tiêu chuẩn đặc tả của hai loại mạ crom.
Bảng 1: So sánh độ dày, độ cứng và tiêu chuẩn đặc tả mạ crom trang trí và mạ crom cứng
| Tiêu chí | Mạ crom trang trí | Mạ crom cứng |
|---|---|---|
| Chiều dày lớp crom | 0,25–0,8 µm | 20–250 µm trở lên |
| Chiều dày lớp niken lót | 10–40 µm | Không cần |
| Độ cứng | Không phải tiêu chí chính | 900–1.000 HV trở lên |
| Nền thường dùng | Thép, hợp kim đồng, inox, nhôm, hợp kim kẽm | Thép |
| Tiêu chuẩn đặc tả | ASTM B456 (5 grade theo cấp môi trường) | Không thuộc phạm vi ASTM B456 |
Nguồn: ASTM B456 cho cột crom trang trí; số của crom cứng là dải điển hình của ngành, ngoài phạm vi ASTM B456.
ASTM B456 viết riêng cho hệ trang trí nhiều lớp, đặt 5 grade theo cấp môi trường từ SC1 trong nhà tới cấp rất khắc nghiệt, nên không áp dụng trực tiếp cho nền nhựa.
Chất lượng mạ crom trang trí được kiểm tra bằng phép thử nào?
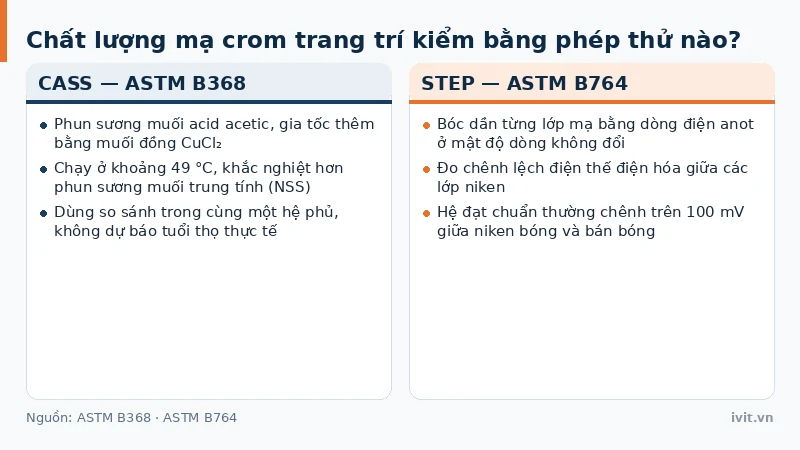
Hai phép thử chuyên dùng cho hệ Cu-Ni-Cr là CASS và STEP, không phải phun sương muối trung tính (NSS, ASTM B117) quen dùng cho mạ kẽm — cách đọc báo cáo NSS xem bài thử nghiệm phun sương muối. CASS (Copper-Accelerated Acetic Acid Salt Spray, ASTM B368) phun sương muối acid acetic gia tốc thêm bằng muối đồng CuCl₂ ở khoảng 49 °C, khắc nghiệt hơn NSS và thiết kế riêng cho crom trang trí cùng lớp anodizing; giờ CASS dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả, không phải dự báo tuổi thọ thực tế.
STEP (Simultaneous Thickness and Electrochemical Potential, ASTM B764) đo theo cách khác: bóc dần từng lớp mạ bằng dòng điện anot ở mật độ dòng không đổi, đồng thời đo chênh lệch điện thế điện hóa giữa các lớp niken. Hệ Cu-Ni-Cr đạt chuẩn thường cho chênh lệch trên 100 mV giữa niken bóng và niken bán bóng, với niken bóng âm điện thế hơn nên hy sinh trước.
Mạ crom có nhược điểm gì và bị hạn chế thế nào theo REACH?
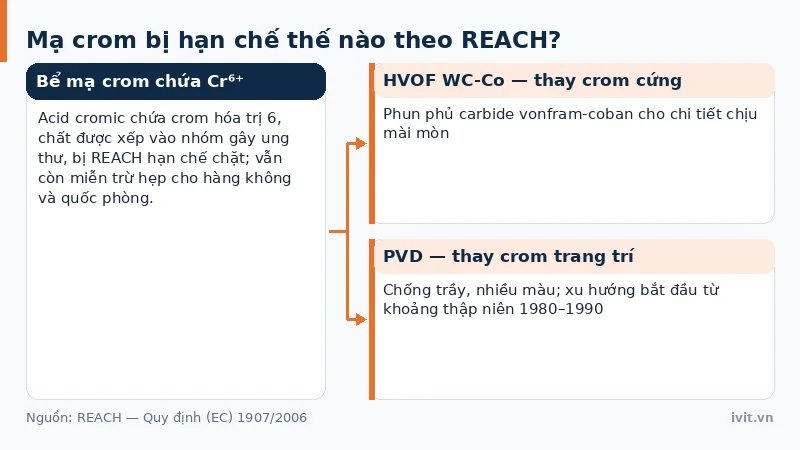
Nhược điểm lớn nhất của mạ crom nằm ở chính bể mạ chứ không phải ở lớp phủ hoàn thiện. Bể mạ crom truyền thống dùng acid cromic chứa crom hóa trị 6 (Cr⁶⁺), chất được xếp vào nhóm gây ung thư, nên bị REACH (Quy định (EC) 1907/2006) tại châu Âu hạn chế chặt, tuy vẫn còn miễn trừ hẹp cho hàng không và quốc phòng; toàn cảnh quy định và lộ trình thay thế xem bài RoHS, REACH và crom hóa trị 6.
Với crom cứng, REACH đẩy nhiều ứng dụng sang HVOF phun phủ carbide vonfram-coban (WC-Co); với crom trang trí, xu hướng sang PVD chống trầy đã bắt đầu từ khoảng thập niên 1980–1990, sớm hơn áp lực REACH.
Mạ crom dùng ở ngành nào và có từ khi nào?
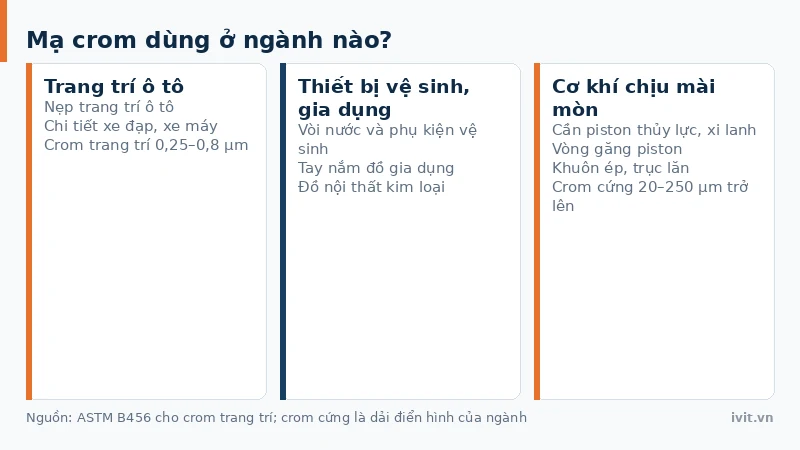
Mạ crom trang trí phổ biến trên bề mặt nhìn thấy: nẹp trang trí ô tô, vòi nước và phụ kiện vệ sinh, tay nắm đồ gia dụng, chi tiết xe đạp và xe máy, đồ nội thất kim loại. Mạ crom cứng tập trung ở chi tiết cơ khí chịu ma sát: cần piston thủy lực, xi lanh, vòng găng piston, khuôn ép, trục lăn.
Theo chuỗi bài lịch sử mạ điện của NASF, mạ crom được thương mại hóa khoảng năm 1924 tại Đại học Columbia (Fink & Eldridge), dựa trên bài viết kỹ thuật năm 1920 của George Sargent; ngành ô tô bùng nổ nhu cầu mạ crom trang trí từ thập niên 1930. Vị trí của mạ crom giữa các nhóm mạ xem bài mạ trang trí và mạ kỹ thuật và toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về mạ crom
Phần này gom các câu hỏi thường gặp về mạ crom, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ crom trang trí có tự chống ăn mòn được không?
Không hẳn. Lớp crom trang trí chỉ dày 0,25–0,8 µm nên không đủ để chống ăn mòn một mình; khả năng bảo vệ chủ yếu tới từ hệ niken bên dưới, còn lớp crom vi gián đoạn phía trên chỉ phân tán dòng ăn mòn thay vì ngăn hẳn. Vì vậy đặc tả kỹ thuật của hệ Cu-Ni-Cr theo ASTM B456 luôn ghi rõ cả chiều dày niken lẫn loại crom. Muốn biết mức chống ăn mòn thực tế, cần đọc kết quả thử CASS hoặc STEP thay vì chỉ nhìn độ bóng bề mặt.
Vì sao mạ crom đang được thay thế bằng PVD hoặc HVOF?
Có hai động lực khác nhau. Với mạ crom trang trí, PVD bắt đầu thay thế từ khoảng thập niên 1980–1990 vì cho nhiều màu sắc hơn và chống trầy tốt, không phụ thuộc bể acid cromic. Với mạ crom cứng, động lực chính là REACH siết chặt Cr⁶⁺ trong bể mạ, khiến ngành chuyển sang HVOF phun phủ carbide vonfram-coban (WC-Co). Cả hai xu hướng không có nghĩa mạ crom biến mất: mạ crom cứng vẫn là lớp phủ chống mài mòn dùng trong hàng không, dầu khí và khuôn cối.
Làm sao đọc kết quả thử CASS hay STEP của một lô hàng mạ crom?
CASS (ASTM B368) là phép thử phun sương muối gia tốc bằng đồng, chạy ở khoảng 49 °C; kết quả là con số để so sánh giữa các lô và các hệ phủ, không phải tuổi thọ ngoài trời. Tiêu chuẩn không tự đặt mức đạt — mức đạt do đặc tả sản phẩm quy định, nên đọc báo cáo phải kèm đặc tả và toàn bộ hệ phủ Cu-Ni-Cr, không chỉ nhìn lớp crom. Kết quả STEP (ASTM B764) báo bằng mV chênh lệch điện thế giữa niken bóng và niken bán bóng, hệ đạt chuẩn thường trên 100 mV.
Kết luận
Mạ crom trang trí và mạ crom cứng dùng chung tên gọi nhưng phục vụ hai mục đích khác nhau: một bên là lớp hoàn thiện mỏng 0,25–0,8 µm trên hệ Cu-Ni-Cr theo ASTM B456, một bên là lớp dày 20–250 µm trở lên, độ cứng 900–1.000 HV trở lên, mạ trực tiếp lên thép để chống mài mòn. Chất lượng hệ trang trí xác nhận qua CASS và STEP; cả hai loại đang chịu áp lực thay thế từ PVD và HVOF, một phần do REACH siết Cr⁶⁺.
Cần tư vấn chọn đúng loại mạ crom cho chi tiết cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.