
Loại mạ kẽm nào chống ăn mòn tốt cho thép xây dựng?
So sánh các loại mạ kẽm chống ăn mòn cho thép là đối chiếu bảy công nghệ phủ kẽm — điện phân, nhúng nóng, cơ học, kẽm-niken, kẽm vảy, sherardizing, Ruspert — theo độ dày 5–100 µm và giờ phun sương muối theo ASTM B117 / ISO 9227, từ 72 tới 2.000 giờ — so sánh, không phải tuổi thọ.
Bảy loại mạ kẽm chống ăn mòn cho thép là những công nghệ nào?
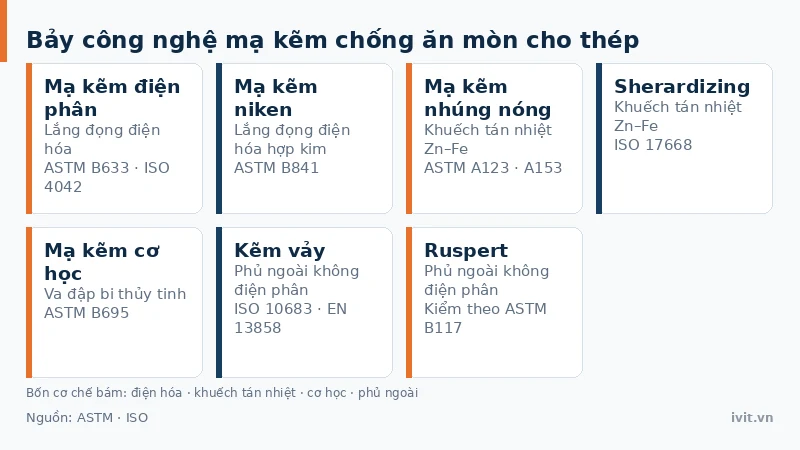
Mạ kẽm điện phân dùng dòng điện lắng đọng kẽm lên thép, cho lớp 5–25 µm theo bốn cấp SC1–SC4 của ASTM B633; trữ lượng kẽm ít nên chỉ hợp trong nhà. Chi tiết xem bài mạ kẽm điện phân là gì.
Mạ kẽm nhúng nóng nhúng thép vào bể kẽm nóng chảy khoảng 449 °C, tạo lớp hợp kim kẽm–sắt dày 43–86 µm trên vít (ASTM A153) và 45–100 µm trên kết cấu (ASTM A123); đây là lớp phủ mốc mà các hệ thay thế phải chứng minh tương đương qua ICC-ES AC257. Chi tiết xem bài mạ kẽm nhúng nóng là gì.
Mạ kẽm cơ học ép bột kẽm bằng va đập bi thủy tinh ở nhiệt độ phòng, cho lớp 12–50 µm và có thể tới 100 µm theo ASTM B695; không sinh hydro nên phù hợp bu lông cường độ cao. Chi tiết xem bài mạ kẽm cơ học là gì.
Mạ kẽm niken mạ điện đồng thời kẽm và niken, tốt nhất ở cửa sổ pha γ Ni₅Zn₂₁ khoảng 10–15% niken; ASTM B841 chia Class 1 (5–12% Ni) và Class 2 (12–16% Ni), dày 5–12 µm, thường thay cadmium. Chi tiết xem bài mạ hợp kim kẽm niken.
Lớp phủ kẽm vảy (Dacromet, Geomet, Delta) xếp vảy kẽm–nhôm trong chất kết dính vô cơ, nung dưới 200–250 °C, dày 5–25 µm theo ISO 10683, không điện phân nên hầu như không sinh hydro. Chi tiết xem bài lớp phủ kẽm vảy Dacromet, Geomet.
Sherardizing khuếch tán bột kẽm khô vào thép trong tang quay kín khoảng 300–500 °C theo ISO 17668, tạo lớp hợp kim kẽm–sắt 10–75 µm bám đều cả ren và góc cạnh, và không sinh hydro. Chi tiết xem bài sherardizing — mạ khuếch tán kẽm.
Lớp phủ Ruspert xếp ba lớp — kẽm kim loại, màng chuyển hóa, gốm nung ngoài cùng dưới 200 °C — đạt 500 tới khoảng 2.000 giờ phun sương muối theo ASTM B117; lớp gốm không dẫn điện nên còn chặn ăn mòn tiếp xúc. Chi tiết xem bài lớp phủ Ruspert là gì.
Độ dày, cơ chế bám và tiêu chuẩn của các loại mạ kẽm khác nhau thế nào?
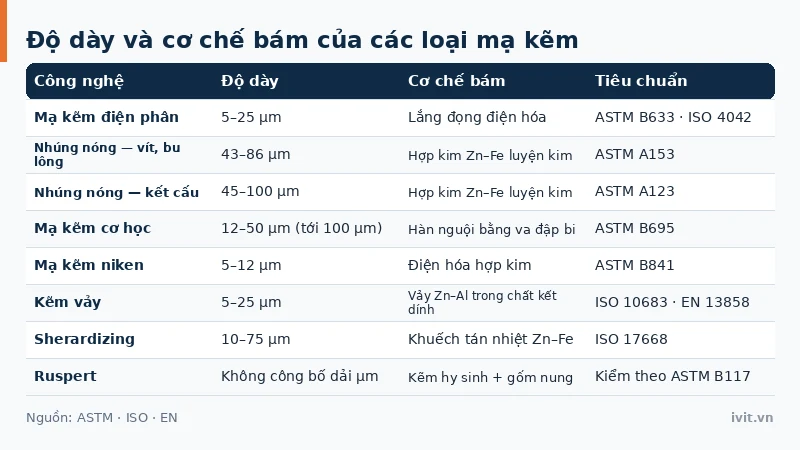
Bảy loại mạ kẽm chia theo bốn cơ chế đưa kẽm lên thép: lắng đọng điện hóa (điện phân, kẽm niken), khuếch tán nhiệt (nhúng nóng, sherardizing), va đập cơ học (mạ kẽm cơ học) và phủ ngoài không điện phân (kẽm vảy, Ruspert). Bảng dưới so sánh độ dày, cơ chế bám và tiêu chuẩn chính.
Bảng 1: Độ dày, cơ chế bám và tiêu chuẩn của các loại mạ kẽm cho thép
| Loại mạ kẽm | Độ dày | Cơ chế bám | Tiêu chuẩn chính |
|---|---|---|---|
| Mạ kẽm điện phân | 5–25 µm | Lắng đọng điện hóa | ASTM B633 · ISO 4042 |
| Nhúng nóng — vít, bu lông | 43–86 µm | Hợp kim hóa luyện kim Zn–Fe | ASTM A153 |
| Nhúng nóng — kết cấu | 45–100 µm | Hợp kim hóa luyện kim Zn–Fe | ASTM A123 |
| Mạ kẽm cơ học | 12–50 µm (tới 100 µm) | Hàn nguội bằng va đập bi | ASTM B695 |
| Mạ kẽm niken | 5–12 µm | Lắng đọng điện hóa hợp kim | ASTM B841 |
| Kẽm vảy (Dacromet, Geomet) | 5–25 µm | Vảy kẽm–nhôm trong chất kết dính | ISO 10683 · EN 13858 |
| Sherardizing | 10–75 µm | Khuếch tán nhiệt tạo hợp kim Zn–Fe | ISO 17668 |
| Ruspert | Không công bố dải µm (hệ độc quyền) | Kẽm hy sinh cộng gốm nung rào cản | Kiểm theo ASTM B117 · ISO 22479 |
Kẽm vảy có mã đặc tả riêng ISO 10683 và EN 13858; Ruspert là hệ độc quyền nên cột tiêu chuẩn chỉ ghi phép thử: ASTM B117/ISO 9227 và thử SO₂ ẩm kiểu Kesternich — trước theo DIN 50018 (bản 2013-05 đã thu hồi), nay theo DIN EN ISO 22479:2022-08 tức ISO 22479:2019.
Giờ NSS và nguy cơ giòn hydro của các loại mạ kẽm khác nhau ra sao?
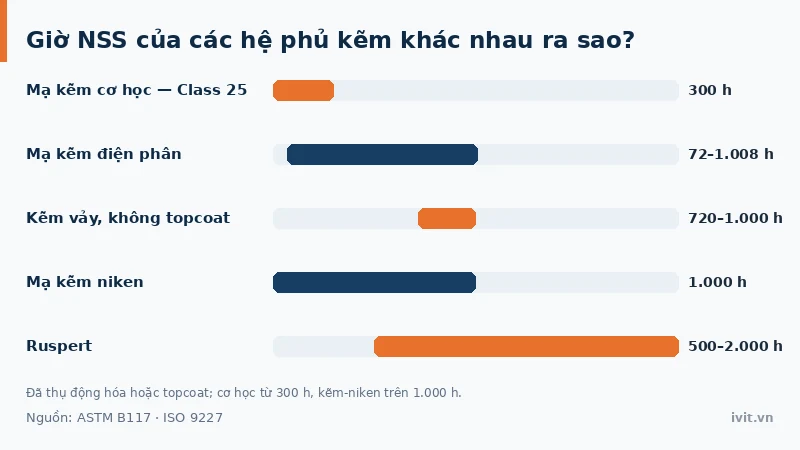
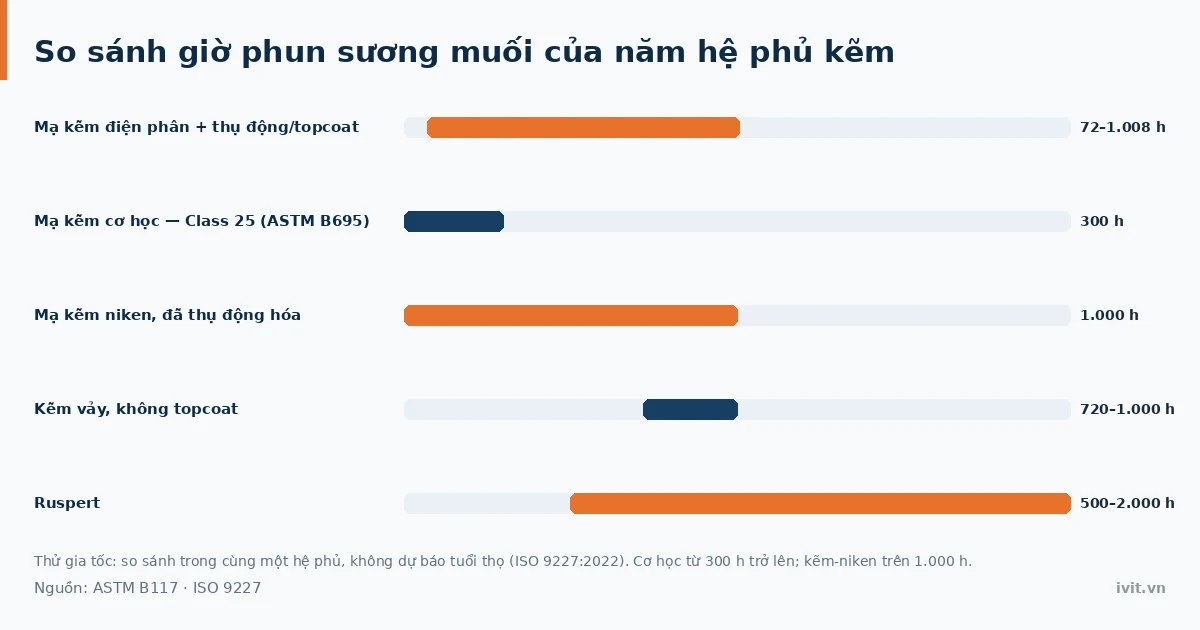
Giờ NSS là thử gia tốc theo ASTM B117 và ISO 9227, dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả; theo ISO 9227:2022 nó không dùng để xếp hạng vật liệu khác nhau với nhau, cũng không phải dự báo chống ăn mòn dài hạn. Con số luôn tính cho cả hệ phủ — nền kẽm, thụ động hóa, topcoat — chứ không riêng lớp kẽm trần.
Bảng dưới đối chiếu giờ NSS của cả hệ phủ từng loại mạ kẽm, nguy cơ giòn hydro và môi trường phù hợp.
Bảng 2: Giờ NSS, giòn hydro và môi trường phù hợp của các loại mạ kẽm
| Loại mạ kẽm | Giờ NSS (cả hệ phủ, ASTM B117 / ISO 9227) | Giòn hydro | Môi trường phù hợp |
|---|---|---|---|
| Mạ kẽm điện phân | 72–1.008 h (ISO 9227 NSS, đã thụ động) | Có (>33 HRC hoặc >150 ksi) | Trong nhà, điều kiện nhẹ |
| Mạ kẽm nhúng nóng | Không đo bằng giờ NSS (AGA: trữ lượng kẽm) | Có (tẩy acid; A490/SAE 8 cấm) | Ngoài trời, kết cấu lớn |
| Mạ kẽm cơ học | Từ 300 h trở lên (Class 25) | Không (bước phủ không sinh hydro) | Trong nhà/ngoài trời nhẹ, thép cứng |
| Mạ kẽm niken | Trên 1.000 h (đã thụ động hóa) | Có (>33 HRC hoặc >150 ksi) | Khắc nghiệt, khoang động cơ ô tô |
| Kẽm vảy, không topcoat | 720–1.000 h | Hầu như không (không điện phân) | Ngoài trời, ô tô, bu lông 10.9/12.9 |
| Kẽm vảy + topcoat | Trên 1.500 h | Hầu như không | Như trên, môi trường nặng hơn |
| Sherardizing | ISO 17668 không đặt cấp giờ NSS | Không (nhiệt khô, không sinh hydro) | Chi tiết nhỏ, hình dạng phức tạp |
| Ruspert | 500–2.000 h | Kháng (nung dưới 200 °C) | Ven biển, gỗ xử lý hóa chất, bi-metal |
Giờ NSS của kẽm vảy lấy theo ISO 10683:2018 cùng dữ liệu công bố của NOF Metal Coatings và Dörken MKS; giờ của Ruspert lấy theo cấp công bố của hãng — đều là số năng lực trong phòng thử.
Các loại mạ kẽm không dùng cùng một ngưỡng rủi ro giòn hydro. Với mạ điện (điện phân, kẽm niken), ngưỡng cảnh báo là thép trên 33 HRC hoặc trên 150 ksi. Với nhúng nóng, rủi ro từ tẩy gỉ acid nên bu lông ASTM A490, A354 Grade BD và SAE Grade 8 bị cấm theo ASTM F3125 và A354.
Vì sao giờ NSS chênh lệch lớn giữa các loại mạ kẽm?
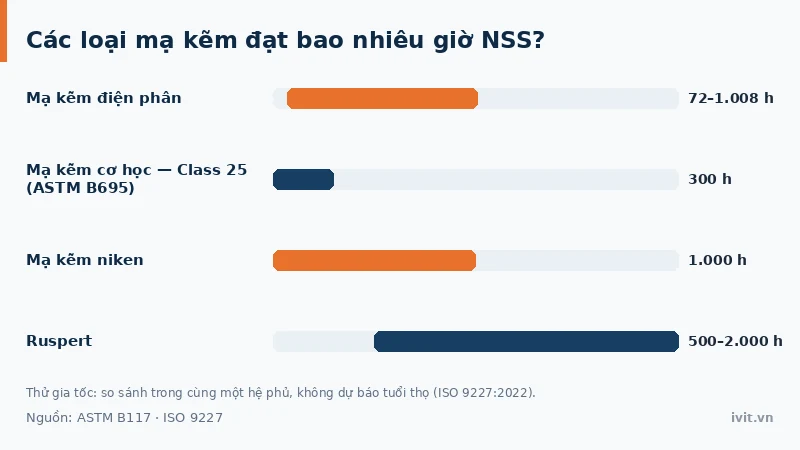
Chênh lệch giờ NSS tới hàng chục lần vì mỗi loại mạ kẽm khống chế ăn mòn khác nhau. Mạ kẽm niken đạt trên 1.000 giờ dù chỉ dày 5–12 µm vì là hợp kim pha γ Ni₅Zn₂₁ chứ không phải kẽm nguyên chất. Kẽm vảy và Ruspert đạt giờ NSS cao nhờ topcoat hoặc gốm nung làm rào cản, buộc hơi ẩm và muối đi đường vòng trước khi chạm kẽm.
Loại suy dễ hình dung: hai người mang cùng một túi gạo dùng dần, nhưng người có thêm mái che (topcoat hoặc gốm) giữ gạo khô lâu hơn dù túi không lớn hơn.
Đọc hai bảng so sánh thế nào để khoanh vùng loại mạ kẽm?
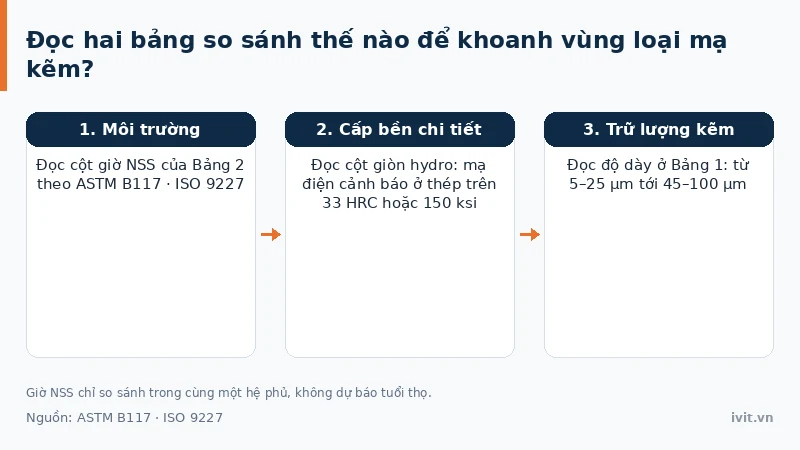
Ba cột của Bảng 2 đủ khoanh vùng: môi trường chọn cột giờ NSS, cấp bền chi tiết chọn cột giòn hydro, độ dày ở Bảng 1 cho biết trữ lượng kẽm. Khi chỉ phải chọn giữa hai loại mạ kẽm phổ biến nhất, bài so sánh riêng mạ kẽm điện phân với nhúng nóng đi sâu hơn vào ren, giòn hydro và chi phí.
Câu hỏi thường gặp về so sánh các loại mạ kẽm
Có thể xếp bảy loại mạ kẽm theo thứ hạng chống ăn mòn không?
Không nên xếp hạng chung vì mỗi loại mạ kẽm tối ưu cho môi trường, cấp bền thép và chi phí khác nhau. Nhúng nóng dẫn đầu trữ lượng kẽm với 45–100 µm, nhưng bu lông ASTM A490, A354 Grade BD và SAE Grade 8 bị xếp “Not Qualified” hoặc bị cấm theo ASTM F3125 và A354. Kẽm vảy và Ruspert đạt giờ NSS cao nhờ topcoat hoặc gốm nung, hợp bu lông 10.9/12.9; mạ kẽm cơ học đạt từ 300 giờ NSS theo ASTM B695.
Loại mạ kẽm nào không gây giòn hydro cho bu lông cường độ cao?
Bốn loại mạ kẽm không dùng dòng điện ở bước phủ nên không sinh hydro: mạ kẽm cơ học theo ASTM B695, kẽm vảy theo ISO 10683 §4.4 (làm sạch kiềm hoặc dung môi, không tẩy acid), sherardizing nhiệt khô, và Ruspert nung dưới 200 °C. Ngược lại, mạ kẽm điện phân và mạ kẽm niken là mạ điện nên có nguy cơ giòn hydro ở thép trên 33 HRC hoặc 150 ksi; nhúng nóng rủi ro từ tẩy gỉ acid.
Vì sao không thể so sánh mọi loại mạ kẽm chỉ bằng giờ phun sương muối?
Vì giờ phun sương muối theo ASTM B117 và ISO 9227 là kết quả thử gia tốc, chỉ dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả, và luôn đọc kèm cả hệ phủ. Mạ kẽm nhúng nóng và sherardizing được đánh giá bằng trữ lượng kẽm và thời gian phục vụ ngoài trời (AGA) thay vì giờ NSS, nên không xếp chung bảng với điện phân hay kẽm vảy. Khi so sánh các loại mạ kẽm, cần đối chiếu cùng phép thử và cùng tiêu chí gỉ đỏ hoặc gỉ trắng.
Sherardizing và mạ kẽm cơ học có gì giống và khác nhau?
Cả hai loại mạ kẽm đều không dùng dòng điện nên bước phủ không sinh hydro, phù hợp thép cường độ cao hoặc đã tôi. Khác nhau ở nhiệt độ và cơ chế bám: sherardizing khuếch tán bột kẽm khô ở 300–500 °C theo ISO 17668, cho lớp hợp kim kẽm–sắt 10–75 µm bám đều cả ren; mạ kẽm cơ học ép bột kẽm bằng bi thủy tinh ở nhiệt độ phòng theo ASTM B695, cho lớp 12–50 µm kiểu hàn nguội. Sherardizing hợp hình dạng phức tạp hơn.
Kết luận
Bảy loại mạ kẽm cho thép khác nhau ở cơ chế bám, độ dày và cách bảo vệ, từ lớp 5–25 µm của mạ kẽm điện phân tới 45–100 µm của nhúng nóng. Giờ NSS theo ASTM B117 chỉ có ý nghĩa khi so cùng phép thử và cùng hệ phủ, còn giòn hydro buộc chọn đúng công nghệ cho thép cường độ cao. Lựa chọn loại mạ kẽm phụ thuộc môi trường lắp đặt và cấp bền chi tiết. Liên hệ đội kỹ thuật IVIT để được tư vấn.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.