
Mạ kẽm điện phân là gì? Nguyên lý và độ dày lớp phủ
Tóm tắt nhanh:
- Mạ kẽm điện phân (zinc plating) là phương pháp phủ lớp kẽm mỏng lên thép bằng dòng điện một chiều trong bể muối kẽm.
- ASTM B633 chia bốn cấp chiều dày: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm.
- Kẽm bảo vệ thép theo cơ chế hy sinh; vít và bu lông theo thêm ISO 4042. Giòn hydro là rủi ro thật cần kiểm soát.
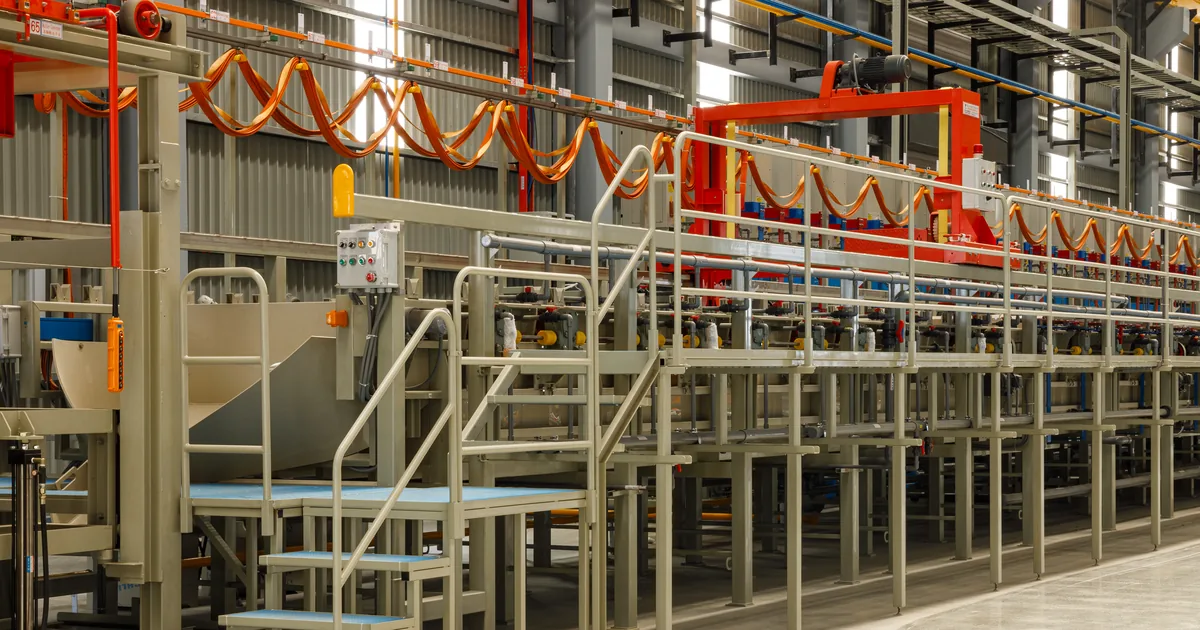
Mạ kẽm điện phân (zinc plating) là phương pháp phủ lớp kẽm mỏng lên thép bằng dòng điện một chiều trong bể muối kẽm. ASTM B633 chia bốn cấp chiều dày: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm. Kẽm bảo vệ thép theo cơ chế hy sinh; vít, bu lông theo thêm ISO 4042.
Mạ kẽm điện phân hoạt động theo nguyên lý nào?
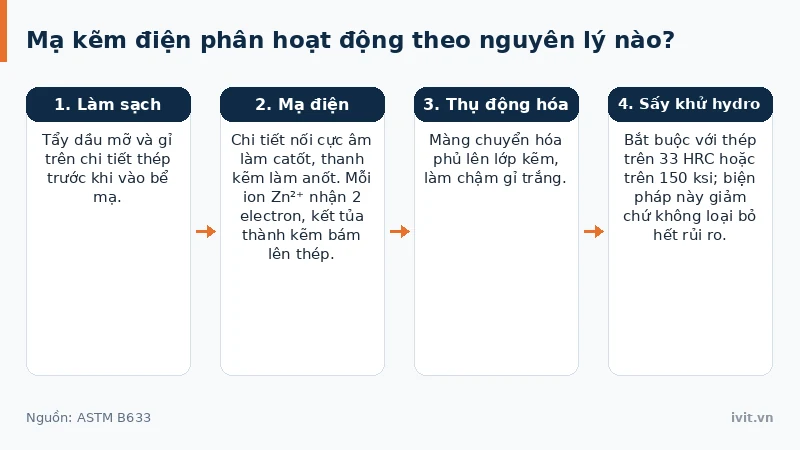
Mạ kẽm điện phân thực chất là phản ứng khử cưỡng bức bằng điện. Chi tiết thép nối cực âm thành catốt, thanh kẽm nối cực dương là anốt. Dòng một chiều đẩy electron về phía chi tiết, mỗi ion Zn²⁺ nhận 2 electron và kết tủa thành kẽm kim loại bám lên thép; anốt kẽm tan dần bù Zn²⁺ nên nồng độ bể giữ ổn định.
Định luật điện phân Faraday (công bố khoảng năm 1833–1834, theo tư liệu lịch sử của NASF/Products Finishing) cho biết khối lượng kẽm bám vào tỉ lệ với điện lượng, tức dòng điện nhân thời gian. Vì một phần dòng bị tiêu vào phản ứng sinh hydro, mà tỉ lệ này khác nhau giữa các loại bể, người vận hành điều khiển chiều dày trung bình bằng mật độ dòng và thời gian mạ rồi đo kiểm lại theo cấp SC1–SC4 của ASTM B633.
Vì lớp kẽm chỉ dày vài µm, ren vít vẫn khớp sau khi mạ. Kẽm bảo vệ thép vì hoạt động điện hóa mạnh hơn sắt: khi có màng nước và muối, kẽm thành anốt hy sinh, tự ăn mòn trước để bảo vệ thép nền; cơ chế này thuộc nhóm công nghệ phủ kẽm chống ăn mòn.
Bể mạ kẽm điện phân có mấy loại?
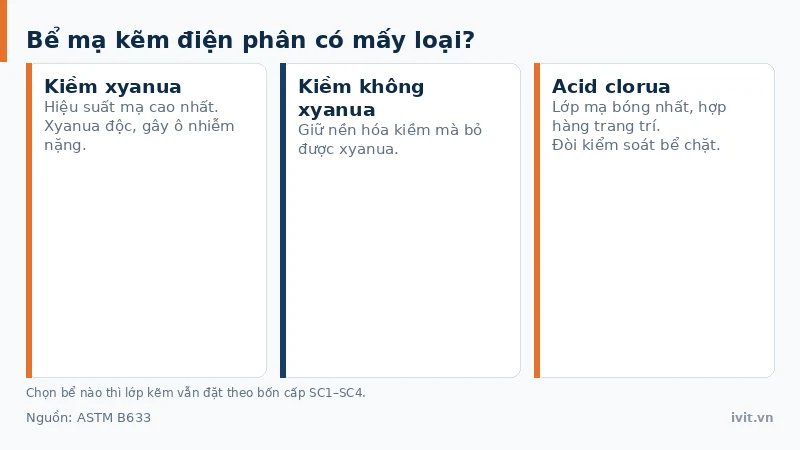
Có ba họ dung dịch chính, khác nhau ở độ độc hại và độ bóng. Bể kiềm xyanua cho hiệu suất mạ cao nhất, nhưng xyanua độc và gây ô nhiễm nặng. Bể kiềm không xyanua giữ nền hóa kiềm mà bỏ được xyanua. Bể acid clorua cho lớp mạ bóng nhất, hợp hàng trang trí; chất tạo bóng làm bề mặt sáng hơn nhưng đòi kiểm soát bể chặt. Dù chọn bể nào, lớp kẽm vẫn được đặt hàng theo cùng bốn cấp SC1–SC4 của ASTM B633.
Lớp mạ kẽm điện phân dày bao nhiêu là đủ?
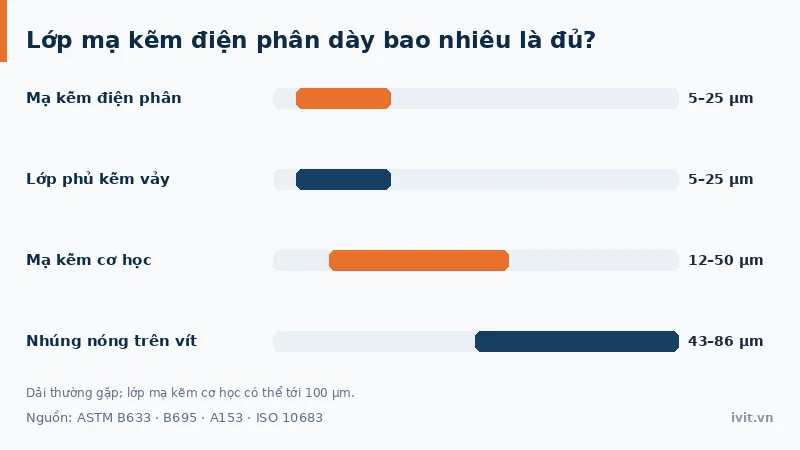
Độ dày đủ tùy mức khắc nghiệt của môi trường, và ASTM B633 gắn mỗi cấp SC với một mức khắc nghiệt cụ thể. Vít và bu lông thương mại thường chỉ mạ 5–12 µm, tức từ cấp SC1 tới dưới cấp SC3.
Bảng dưới tóm tắt bốn cấp chiều dày của mạ kẽm điện phân theo ASTM B633.
Bảng 1: Bốn cấp chiều dày mạ kẽm điện phân theo ASTM B633
| Cấp | Chiều dày | Mức khắc nghiệt |
|---|---|---|
| SC1 | 5 µm | Nhẹ |
| SC2 | 8 µm | Trung bình |
| SC3 | 13 µm | Khắc nghiệt |
| SC4 | 25 µm | Rất khắc nghiệt |
Đối chiếu đầy đủ hai công nghệ nằm ở bài so sánh mạ kẽm điện phân và nhúng nóng.
Không thể tăng chiều dày mãi vì hiệu ứng mũi nhọn. Đường sức điện tụ về chỗ có bán kính cong nhỏ, giống điện tích dồn về đầu kim thu lôi. Cạnh, góc và đỉnh ren vì thế nhận mật độ dòng cao hơn mặt phẳng, kẽm ở đó dày nhanh trong khi hốc và chân ren vẫn mỏng; càng mạ lâu chênh lệch càng lớn. Vì lớp kẽm mỏng và không đều ở hốc, chân ren, công nghệ này hợp môi trường trong nhà và gần như luôn kết thúc bằng lớp thụ động; ngoài trời ven biển, cấp SC1 5 µm không đủ nên chuyển sang lớp phủ kẽm vảy Dacromet/Geomet.
Vì sao mạ kẽm điện phân luôn cần lớp thụ động?
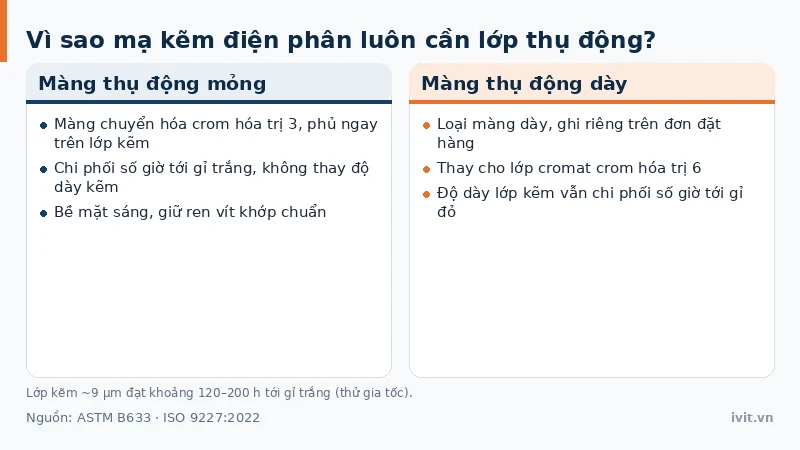
Lớp thụ động hóa (passivation) là màng chuyển hóa mỏng phủ lên kẽm để làm chậm gỉ trắng, và lớp kẽm điện phân gần như luôn được kết thúc bằng màng này. Với mạ kẽm điện phân, màng thụ động chi phối giờ tới gỉ trắng, còn độ dày kẽm chi phối giờ tới gỉ đỏ; theo dữ liệu năng lực của ASTM B633, lớp kẽm thông thường khoảng 9 µm chỉ đạt khoảng 120–200 h phun sương muối (salt spray) tới gỉ trắng.
Số giờ này là phép thử gia tốc để so sánh trong cùng một hệ phủ hoặc cùng một đặc tả; theo ISO 9227:2022 nó không dùng để xếp hạng các vật liệu khác nhau và không phải dự báo khả năng chống ăn mòn dài hạn. Chi tiết ở bài cromat hóa và thụ động hóa và phân biệt gỉ trắng gỉ đỏ.
Giòn hydro trong mạ kẽm điện phân nguy hiểm tới mức nào?
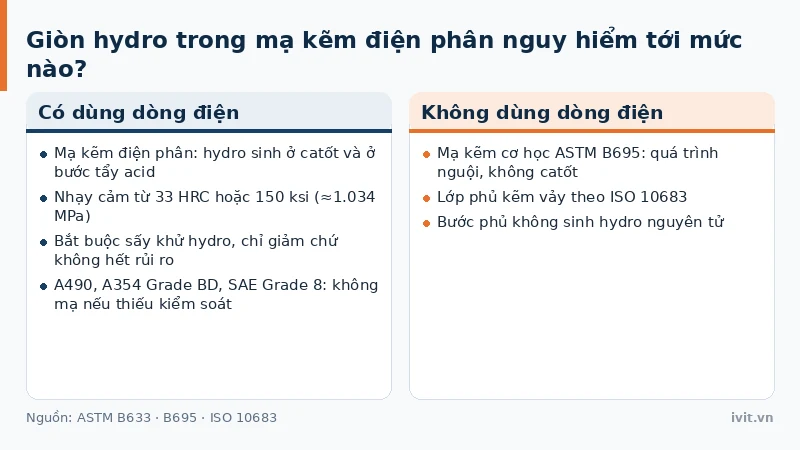
Giòn hydro (hydrogen embrittlement) là rủi ro thật. Khi tẩy acid và khi mạ, một phần hydro sinh ra ở catốt không thoát ra dạng khí mà khuếch tán vào thép. Ở thép cường độ cao, hydro thấm vào làm thép mất độ dẻo, khiến chi tiết có thể nứt gãy đột ngột dưới tải kéo dù bề ngoài còn nguyên.
Ngưỡng thường dẫn trong tài liệu kỹ thuật về giòn hydro là thép có giới hạn bền kéo trên 150 ksi (khoảng 1.034 MPa) hoặc độ cứng trên 33 HRC; nhóm này bắt buộc sấy khử hydro sau khi mạ, và biện pháp này làm giảm chứ không loại bỏ hoàn toàn rủi ro. Bu lông ASTM A490, A354 Grade BD và SAE Grade 8 nhìn chung không được mạ kẽm điện phân nếu không có quy trình kiểm soát giòn hydro.
Mạ kẽm điện phân theo tiêu chuẩn nào và dùng ở đâu?
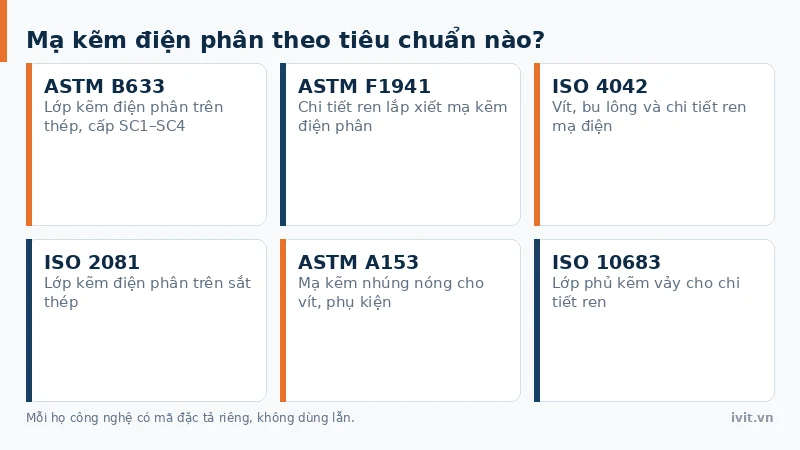
Bốn tiêu chuẩn cốt lõi: ASTM B633 cho lớp kẽm điện phân trên thép, ASTM F1941 và ISO 4042 cho chi tiết ren lắp xiết, ISO 2081 cho lớp kẽm trên sắt thép.
Ứng dụng tập trung ở chi tiết dùng trong môi trường khô, nhẹ: ốc vít, ke góc (bracket) và phụ kiện kim khí trong nhà, chi tiết ô tô và thiết bị gia dụng, nhờ bề mặt sáng, ren khớp chuẩn và chi phí thấp. Theo tư liệu lịch sử của NASF/Products Finishing, mạ kẽm và hợp kim kẽm hiện chiếm sản lượng lớn nhất trong ngành mạ điện. Mái ven biển hay kết cấu ngoài trời cần hệ phủ khác; các họ lớp phủ còn lại được giới thiệu trong bài tổng quan công nghệ mạ kim loại.
Câu hỏi thường gặp về mạ kẽm điện phân
Phần này gom các câu hỏi thường gặp về mạ kẽm điện phân, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ kẽm điện phân có dùng ngoài trời được không?
Không nên dùng cho môi trường ngoài trời khắc nghiệt. Lớp kẽm điện phân cấp SC1 theo ASTM B633 chỉ 5 µm, mỏng hơn lớp mạ kẽm nhúng nóng trên vít (43–86 µm) chừng 9–17 lần, nên kẽm hy sinh dự trữ rất ít. Bản thân lớp kẽm điện phân chỉ phù hợp bảo vệ tạm thời trong điều kiện nhẹ, chủ yếu cho hàng dùng trong nhà. Ngoài trời hoặc ven biển nên chọn mạ kẽm nhúng nóng theo ASTM A153 hoặc kẽm vảy theo ISO 10683.
Có thể mạ kẽm điện phân cho bu lông cường độ cao không?
Rủi ro cao và thường không được chấp nhận nếu thiếu kiểm soát. Thép có độ cứng trên 33 HRC hoặc giới hạn bền kéo trên 150 ksi (khoảng 1.034 MPa) nằm trong vùng nhạy cảm với giòn hydro và bắt buộc sấy khử hydro sau khi mạ. Giải pháp thay thế là mạ kẽm cơ học theo ASTM B695, vốn là quá trình nguội không sinh hydro ở bước phủ, hoặc kẽm vảy theo ISO 10683.
Mạ kẽm điện phân giá bao nhiêu một kilôgam?
Chi phí phụ thuộc nhiều biến số kỹ thuật chứ không có mức cố định. Bốn yếu tố chi phối mạnh nhất là cấp chiều dày theo ASTM B633 từ SC1 tới SC4, loại bể sử dụng, loại thụ động đi kèm là cromat hóa trị 6 hay hóa trị 3 màng dày, và chi tiết có cần sấy khử hydro sau mạ hay không. Hình dạng chi tiết cũng ảnh hưởng, vì hiệu ứng mũi nhọn làm lượng kẽm bám khác nhau giữa các chi tiết cùng khối lượng.
Kết luận
Mạ kẽm điện phân phủ lớp kẽm mỏng, chiều dày 5–25 µm theo bốn cấp SC1–SC4 của ASTM B633. Điểm mạnh là chiều dày trung bình điều khiển được bằng dòng điện và thời gian, giữ ren khớp và bề mặt sáng; đổi lại kẽm dự trữ ít nên chỉ hợp môi trường nhẹ, và chi tiết trên 33 HRC bắt buộc sấy khử hydro, hoặc chuyển sang mạ kẽm cơ học hay kẽm vảy. Khi đọc thông số mạ kẽm điện phân, cần xem riêng cấp chiều dày và loại lớp thụ động. Cần tư vấn chọn lớp phủ? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Nguồn tham khảo
- ASTM B633-23 — Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel
- ISO 4042:2022 — Fasteners — Electroplated coating systems
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.