
Mạ kẽm chống ăn mòn cho thép: cơ chế và các công nghệ
Tóm tắt nhanh:
- Mạ kẽm là nhóm công nghệ phủ một lớp kẽm lên thép để chống ăn mòn, dày khoảng 5 µm với mạ điện phân tới 45–100 µm với nhúng nóng.
- Kẽm vừa che chắn vừa hy sinh: vì hoạt động điện hóa mạnh hơn sắt, kẽm tan trước và giữ thép nguyên vẹn cả ở vết xước.
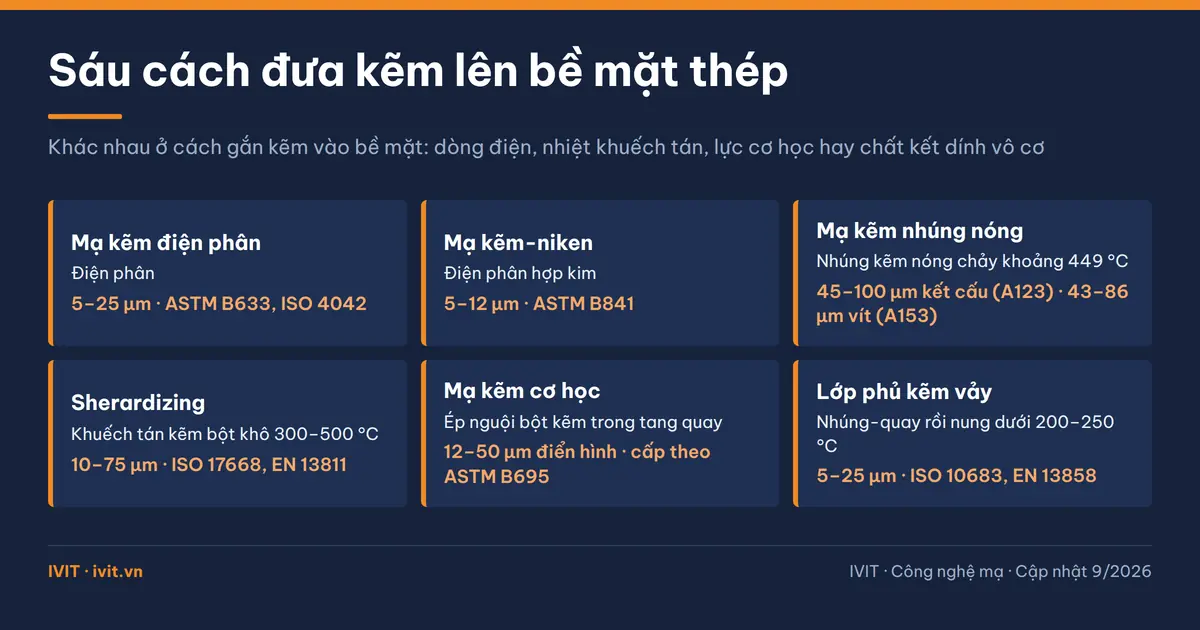
- Có sáu cách công nghiệp đưa kẽm lên thép, khác nhau ở cách gắn kẽm vào bề mặt.
Mạ kẽm là nhóm công nghệ phủ một lớp kẽm lên thép để chống ăn mòn, dày từ khoảng 5 µm với mạ điện phân tới 45–100 µm với nhúng nóng. Kẽm vừa che chắn vừa hy sinh: vì hoạt động điện hóa mạnh hơn sắt, kẽm tan trước, giữ thép nguyên vẹn cả ở vết xước.
Vì sao kẽm bảo vệ được thép khỏi ăn mòn?
Lớp kẽm bảo vệ thép theo hai cơ chế chồng lên nhau. Rào cản dễ hình dung: lớp kim loại dày 5–100 µm chắn nước, oxy và muối khỏi thép. Ăn mòn hy sinh mới là lý do kẽm được chọn.
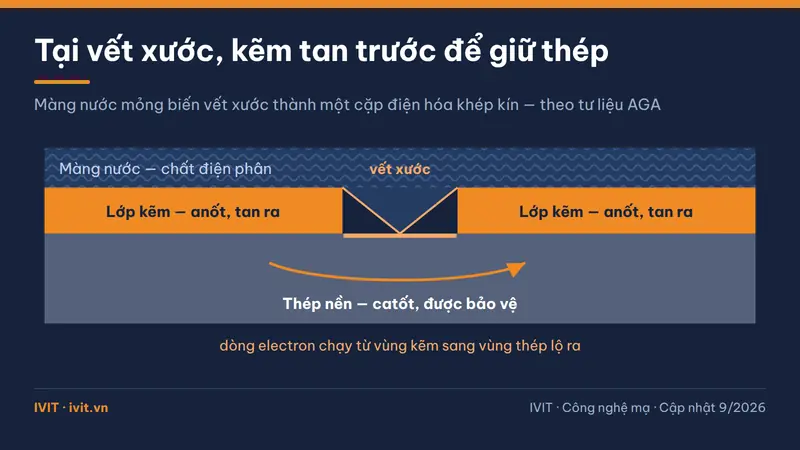
Ăn mòn hy sinh (sacrificial protection), hay bảo vệ catốt (cathodic protection), bắt nguồn từ việc kẽm hoạt động điện hóa mạnh hơn sắt. Kẽm và thép đã tiếp xúc kim loại với nhau, thêm màng nước mỏng làm chất điện phân là thành một cặp điện hóa khép kín: kẽm làm anốt và tan ra, thép làm catốt nên không bị oxy hóa. Theo tư liệu của AGA (Hoa Kỳ) và Galvanizers Association (Anh), Humphry Davy chứng minh nguyên lý này khoảng năm 1824 khi dùng kẽm và sắt bảo vệ vỏ tàu bọc đồng.
Hệ quả quan trọng nhất nằm ở vết xước và mép cắt: màng sơn thuần rào cản 50–150 µm bị xước tới nền là thép gỉ ngay chỗ đó rồi lan dưới màng, còn phần kẽm hai bên vết xước vẫn che phủ điện hóa cho vùng thép lộ ra.
Hình dung cả cụm như một cục pin tí hon: kẽm là cực bị tiêu hao, thép là cực được giữ nguyên, màng nước là chất điện phân.
Một hệ phủ kẽm hoàn chỉnh gồm những lớp nào?
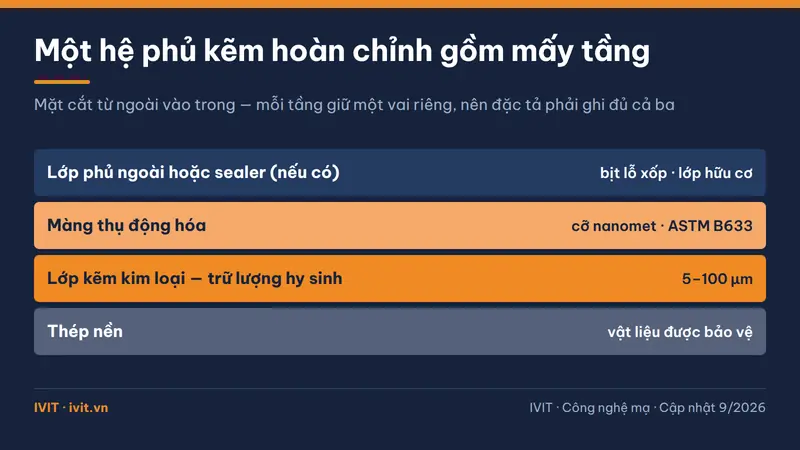
Hệ phủ kẽm thực tế hiếm khi chỉ có một tầng. Tầng dưới là lớp kẽm kim loại dày 5–100 µm, quyết định trữ lượng dành cho ăn mòn hy sinh; tầng giữa là màng chuyển hóa hay thụ động hóa, dày cỡ nanomet; tầng ngoài, nếu có, là sealer (lớp bịt kín lỗ xốp) hoặc lớp phủ hữu cơ.
Màng thụ động hóa tồn tại vì lớp kẽm trần phản ứng khá nhanh với hơi ẩm. Cromat crom hóa trị 6 nay bị hạn chế theo RoHS, REACH và ELV 2000/53/EC — chỉ thị này sẽ được thay bằng Regulation (EU) 2026/1738 (ngày 08/07/2026), áp dụng từ 01/09/2028 — nên thụ động hóa crom hóa trị 3 là lựa chọn mặc định, phân loại theo ASTM B633. Đây là màng chuyển hóa hình thành trên nền kẽm, nên thép trần không cromat trực tiếp được.
Hệ ba tầng của lớp phủ Ruspert là ví dụ trọn vẹn: nền kẽm kim loại, màng chuyển hóa, rồi lớp gốm nung ngoài cùng.
Có những cách nào đưa kẽm lên bề mặt thép?
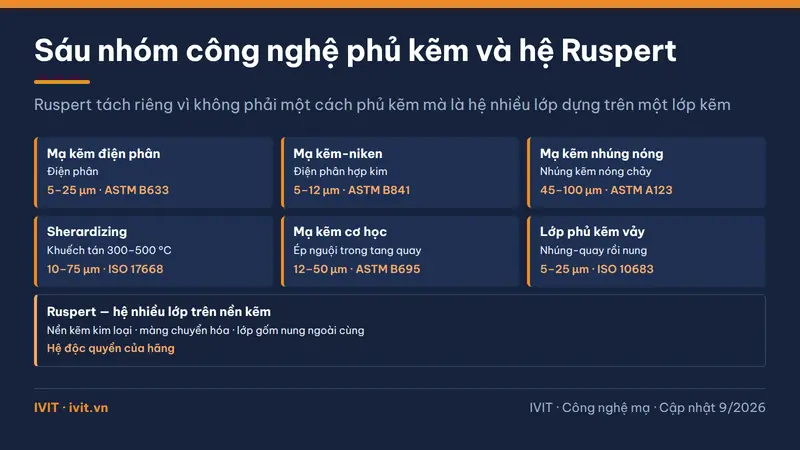
Sáu cách công nghiệp đưa kẽm lên thép khác nhau ở cách gắn kẽm vào bề mặt: dòng điện, nhiệt khuếch tán, lực cơ học hay chất kết dính vô cơ. Ruspert được xếp cuối bảng vì không phải một cách phủ kẽm riêng mà là hệ nhiều lớp dựng trên một lớp kẽm. Bảng dưới so sánh chúng theo bốn tiêu chí; bảng tổng cả bảy công nghệ theo giờ phun muối và môi trường phù hợp nằm ở bài so sánh các loại mạ kẽm.
Bảng 1: Các cách đưa kẽm lên bề mặt thép và hệ phủ nền kẽm
| Công nghệ | Kiểu quá trình | Độ dày điển hình | Tiêu chuẩn đặc tả | Nguy cơ giòn hydro |
|---|---|---|---|---|
| Mạ kẽm điện phân | Điện phân | 5–25 µm | ASTM B633 · ISO 4042 | Có, với thép cường độ cao |
| Mạ kẽm-niken | Điện phân hợp kim | 5–12 µm | ASTM B841 | Có — cần sấy khử hydro |
| Mạ kẽm nhúng nóng | Nhúng kẽm nóng chảy | 45–100 µm kết cấu · 43–86 µm vít | ASTM A123 (kết cấu) · A153 (phụ kiện) | Có, do tẩy acid |
| Sherardizing | Khuếch tán kẽm 300–500 °C | 10–75 µm | ISO 17668 · EN 13811 | Bước phủ không sinh hydro (nhiệt khô) |
| Mạ kẽm cơ học | Ép nguội trong tang quay | 12–50 µm | ASTM B695 | Bước phủ không sinh hydro (nguội, không điện phân) |
| Lớp phủ kẽm vảy | Nhúng-quay rồi nung | 5–25 µm | ISO 10683 · EN 13858 | Bước phủ không sinh hydro (ISO 10683: không acid) |
| Ruspert | Hệ nhiều lớp trên nền kẽm | 3 lớp | Không có mã ASTM/ISO | Bước phủ không sinh hydro |
Nhóm điện phân dùng dòng một chiều kéo ion kẽm bám lên chi tiết làm catốt. Lớp mạ kẽm điện phân cho chi tiết ren cho bề mặt sáng và ren khớp chuẩn. Mạ kẽm-niken hợp kim hóa 10–15% niken để đạt pha γ (Ni₅Zn₂₁), chống ăn mòn tốt hơn kẽm nguyên chất ở cùng độ dày.
Nhóm nhiệt gắn kẽm bằng khuếch tán, tạo liên kết luyện kim. Cách tạo lớp kẽm–sắt của mạ nhúng nóng là nhúng thép vào bể kẽm khoảng 449 °C, cho lực bám khoảng 3.500 psi. Mạ khuếch tán kẽm sherardizing nung chi tiết trong tang quay chứa bụi kẽm khô, khoảng 300–500 °C theo ISO 17668 nên không cần bể kẽm nóng chảy, và lớp kẽm–sắt bám đều trên hình dạng phức tạp.
Nhóm không dùng dòng điện ra đời để né giòn hydro trên thép đã tôi. Mạ kẽm cơ học ép nguội bột kẽm bằng bi thủy tinh trong tang quay; lớp phủ kẽm vảy nhúng-quay rồi nung dưới 200–250 °C.
Nguồn hydro khác nhau theo từng công nghệ. Ở mạ điện phân và mạ kẽm-niken, hydro sinh ngay trên bề mặt chi tiết làm catốt trong bước mạ; ở nhúng nóng, hydro đến từ bước tẩy gỉ bằng acid; còn nhóm không dùng dòng điện thì bước phủ không sinh hydro.
Ngưỡng cảnh báo giòn hydro nằm ở độ bền kéo trên 150 ksi hoặc độ cứng trên 33 HRC. Ở mức đó, chi tiết mạ điện phân phải được sấy khử hydro sau mạ. Riêng bu lông A490, A354 Grade BD và SAE Grade 8 bị xếp “Not Qualified” (không đủ điều kiện) với mạ nhúng nóng, theo ASTM F3125 và A354.
Nhiệt là giới hạn còn lại. Bể kẽm khoảng 449 °C có thể ram mềm thép đã tôi, còn hệ kẽm vảy chỉ chịu khoảng 180–300 °C tùy hệ; trên 300 °C thì lớp phủ hữu cơ và kẽm vảy đều bị loại.
Mạ kẽm cho thép theo tiêu chuẩn nào?
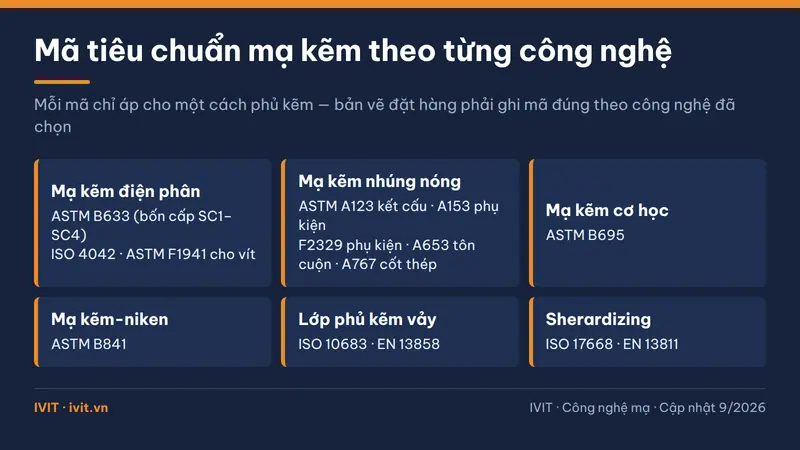
Ngoài các mã ở Bảng 1, vít mạ điện phân còn theo ASTM F1941; nhúng nóng có thêm F2329 cho phụ kiện, A653 cho tôn cuộn và A767 cho cốt thép. Mỗi mã chỉ áp cho một cách phủ kẽm, nên bản vẽ đặt hàng phải ghi mã đúng theo công nghệ đã chọn.
Tiêu chuẩn chủ yếu quy định cấp độ dày tối thiểu: ASTM A123 đánh mã Grade 45 tới Grade 100 theo đúng số micromet, còn ASTM B633 chia mạ điện phân thành bốn cấp SC1–SC4.
Phép thử gia tốc như ASTM B117 và ISO 9227 dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả; theo ISO 9227:2022, kết quả không dùng để dự báo khả năng chống ăn mòn dài hạn, tức không phải tuổi thọ ngoài trời.
Thép mạ kẽm được dùng trong ngành nào và có từ bao giờ?
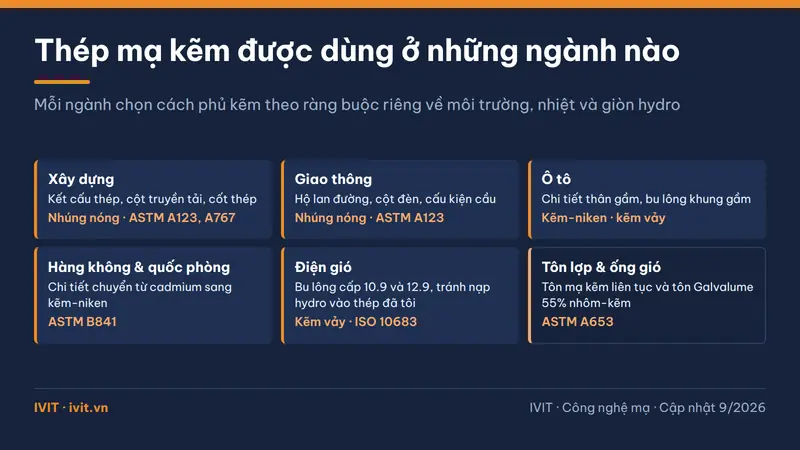
Xây dựng và hạ tầng là nhóm ứng dụng kinh điển của thép mạ kẽm nhúng nóng: kết cấu thép, cột truyền tải, hộ lan đường, cấu kiện cầu và cốt thép theo ASTM A767, nơi cần tuổi thọ ngoài trời dài mà ít bảo trì. Tôn mạ kẽm liên tục và tôn Galvalume 55% nhôm-kẽm chiếm mảng mái và ống gió.
Ngành khác chọn theo ràng buộc riêng: ô tô dùng mạ kẽm và kẽm-niken cho chi tiết, kẽm vảy cho bu lông khung gầm; hàng không và quốc phòng chuyển sang kẽm-niken theo ASTM B841 để thay cadmium; điện gió dùng bu lông kẽm vảy cấp 10.9 và 12.9 để không nạp hydro vào thép đã tôi.
Về lịch sử, mạ kẽm đi từ ý tưởng nhúng sắt vào kẽm nóng chảy của Malouin khoảng năm 1742 tới lớp phủ kẽm vảy ra đời thập niên 1970, dòng thời gian đầy đủ nằm ở bài toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về mạ kẽm chống ăn mòn
Phần này gom các câu hỏi thường gặp về mạ kẽm chống ăn mòn cho thép, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Lớp mạ kẽm bảo vệ thép được bao lâu?
Không có con số năm chung, vì thời gian bảo vệ phụ thuộc lượng kẽm có sẵn và mức khắc nghiệt của môi trường. Kẽm bị tiêu hao dần khi hy sinh cho thép, nên với lớp phủ kẽm ngoài trời, theo tài liệu ASTM A123 và AGA, thời gian tới lần bảo trì đầu tiên tỉ lệ thuận với độ dày lớp kẽm. Lớp mạ điện phân 5–25 µm theo ASTM B633 cạn nhanh hơn lớp nhúng nóng 45–100 µm theo ASTM A123. Hãy ghi cấp độ dày và loại thụ động hóa khi đặt hàng.
Vì sao thép mạ kẽm bị xước vẫn chưa gỉ đỏ?
Vì kẽm bảo vệ thép bằng điện hóa chứ không chỉ bằng che chắn. Tại vết xước, kẽm và phần thép lộ ra đã tiếp xúc kim loại với nhau, thêm màng nước làm chất điện phân là thành một cặp điện hóa: kẽm làm anốt và tan ra, thép làm catốt nên được giữ nguyên. Lớp phủ thuần rào cản không làm được điều này. Bảo vệ hy sinh vẫn có giới hạn: khi kẽm quanh vết xước cạn, gỉ đỏ xuất hiện.
Mạ kẽm khác sơn chống gỉ ở điểm nào?
Khác ở cơ chế bảo vệ. Sơn và lớp phủ hữu cơ hoạt động thuần rào cản, nên một vết cắt hay mép hở là nước chạm thép ngay tại đó. Lớp kẽm vừa che chắn vừa bảo vệ hy sinh nên vẫn còn hiệu lực ở vết xước và mép cắt. Đổi lại, sơn tĩnh điện cho dải độ dày 50–150 µm và màu tùy chọn; ngành hay ghép cả hai thành hệ duplex cho môi trường ven biển.
Kết luận
Kẽm bảo vệ thép vì hoạt động điện hóa mạnh hơn sắt: vừa làm rào cản, vừa tự tan ra để giữ thép nguyên vẹn ở vết xước và mép cắt. Sáu công nghệ phủ kẽm cộng hệ nhiều lớp Ruspert khác nhau ở cách gắn kẽm vào bề mặt, kéo theo khác biệt về độ dày 5–100 µm và về rủi ro giòn hydro. Đặc tả dùng được phải ghi đủ ba tầng của hệ phủ cùng mã tiêu chuẩn. Cần tư vấn kỹ thuật về lớp phủ kẽm? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.