
Mạ kẽm cơ học là gì? Phủ kẽm nguội cho thép cường độ cao
Tóm tắt nhanh:
- Mạ kẽm cơ học là phương pháp phủ kẽm lên chi tiết thép nhỏ bằng cách quay chúng trong tang cùng bột kẽm, bi thủy tinh và hóa chất xúc tiến ở nhiệt độ phòng.
- Lớp phủ thường dày 12–50 µm, cấp chiều dày theo ASTM B695, và bước phủ không sinh hydro vì không dùng dòng điện.
- Điểm yếu lớn nhất là độ bám dính khoảng 500 psi (≈3,4 MPa), thấp hơn khoảng 7 lần so với mạ nhúng nóng; ứng dụng chính là chi tiết lắp xiết cường độ cao.
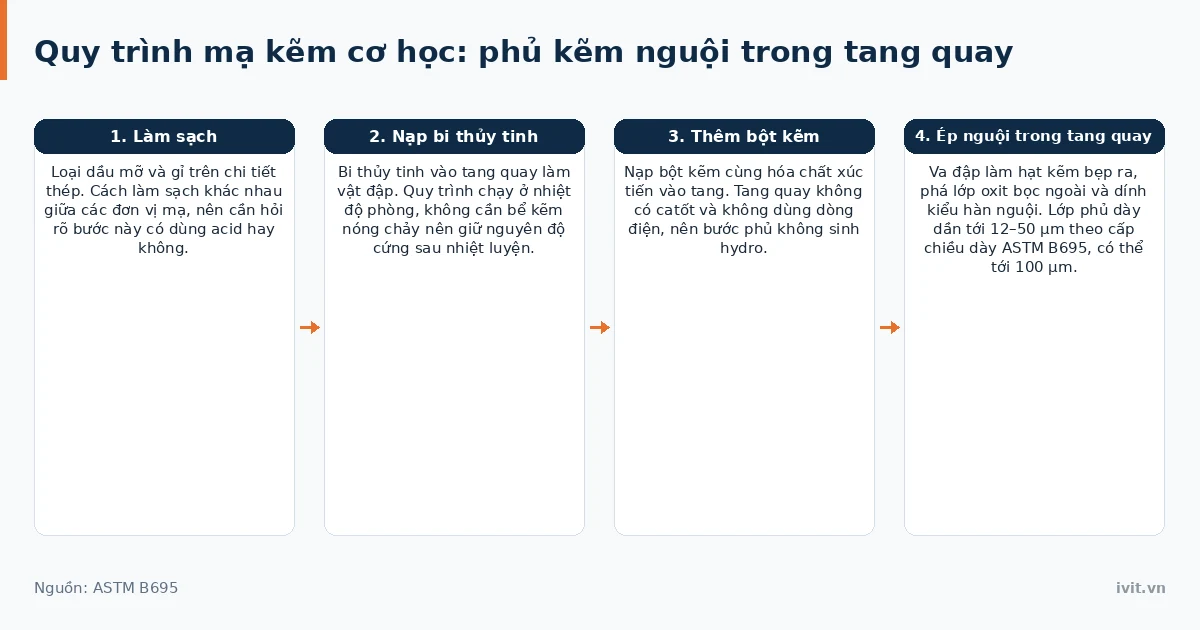
Mạ kẽm cơ học là phương pháp phủ kẽm lên chi tiết thép nhỏ bằng cách quay chúng trong tang cùng bột kẽm, bi thủy tinh và hóa chất xúc tiến ở nhiệt độ phòng. Lớp phủ thường dày 12–50 µm, cấp chiều dày quy định theo ASTM B695, và bước phủ không sinh hydro vì không dùng dòng điện.
Vì sao bột kẽm bám được vào thép khi mạ kẽm cơ học?
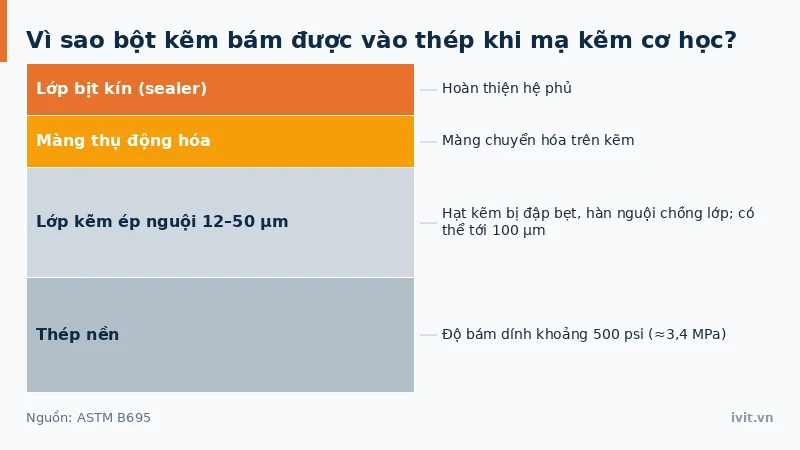
Mạ kẽm cơ học (mechanical galvanizing, còn gọi là mechanical plating) gắn kẽm lên thép bằng động năng thay cho nhiệt hay dòng điện. Theo tài liệu kỹ thuật của AGA và ASTM, bi thủy tinh trong tang đập liên tục, ép hạt kẽm dính lên thép kiểu hàn nguội (cold-weld) ở nhiệt độ phòng.
Nguyên nhân vật lý nằm ở độ dẻo của kẽm. Mỗi cú va đập làm hạt kẽm bẹp ra, phá lớp oxit bọc ngoài, để kim loại sạch áp sát vào thép và vào hạt đã bám trước. Lớp phủ dày dần như đầm cóc nện nền đất: các cú nện nhỏ lặp liên tục biến lớp hạt rời thành lớp chặt 12–50 µm.
Kẽm bám xong bảo vệ thép theo cơ chế hy sinh, xem vì sao kẽm chống ăn mòn cho thép.
Quy trình mạ kẽm cơ học gồm những bước nào?
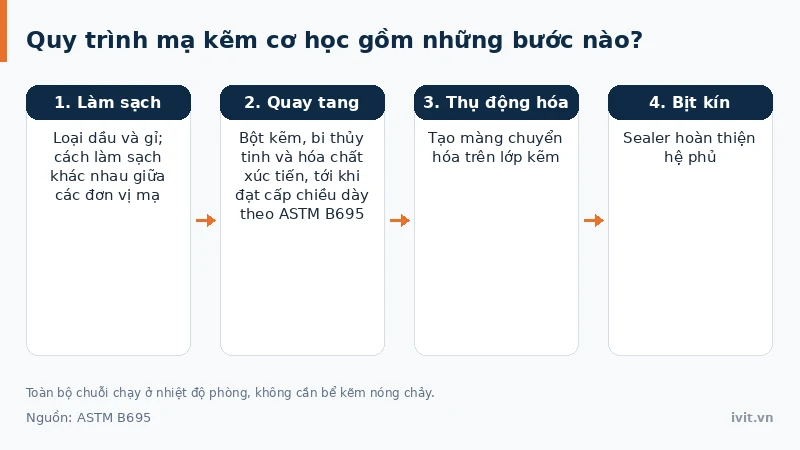
Chuỗi công đoạn không cần bể kẽm nóng chảy 449 °C và thường gồm bốn bước:
- Làm sạch bề mặt để loại dầu và gỉ; cách làm sạch khác nhau giữa các đơn vị mạ, nên cần hỏi rõ.
- Quay tang với bột kẽm, bi thủy tinh và hóa chất xúc tiến, cho tới khi đạt cấp chiều dày yêu cầu theo ASTM B695.
- Thụ động hóa (passivation) tạo màng chuyển hóa trên kẽm.
- Bịt kín (sealer) hoàn thiện hệ phủ.
Lớp mạ kẽm cơ học dày bao nhiêu theo ASTM B695?
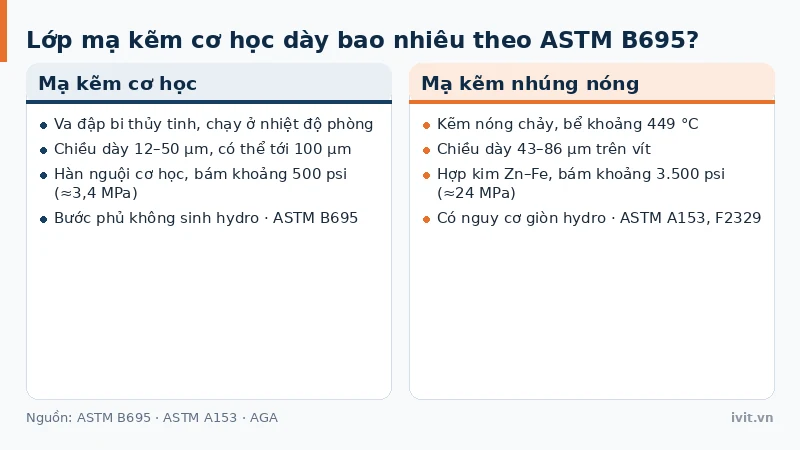
ASTM B695 chia kẽm lắng đọng cơ học (mechanically deposited zinc) thành nhiều cấp chiều dày; hai cấp hay gặp là Class 25 và Class 55. Dải chiều dày thường gặp là 12–50 µm và có thể tới 100 µm; Class 55 khoảng 53 µm nằm trên dải thường gặp, dày hơn cả lớp nhúng nóng điển hình trên thân vít (khoảng 50 µm).
Bảng dưới so sánh mạ kẽm cơ học với mạ kẽm nhúng nóng theo nhiệt độ, chiều dày và độ bám dính.
Bảng 1: Mạ kẽm cơ học đối chiếu mạ kẽm nhúng nóng trên chi tiết lắp xiết
| Thông số | Mạ kẽm cơ học | Mạ kẽm nhúng nóng |
|---|---|---|
| Nguồn năng lượng | Va đập bi thủy tinh | Kẽm nóng chảy |
| Nhiệt độ quá trình | Nhiệt độ phòng | ~449 °C |
| Chiều dày điển hình | 12–50 µm (tới 100 µm) | 43–86 µm |
| Kiểu liên kết | Hàn nguội cơ học | Hợp kim Zn–Fe |
| Độ bám dính | ~500 psi (≈3,4 MPa) | ~3.500 psi (≈24 MPa) |
| Phủ cạnh và ren | Mỏng, kém đều | Đều |
| Rủi ro giòn hydro | Bước phủ không sinh hydro | Có ở thép cường độ cao |
| Tiêu chuẩn | ASTM B695 | ASTM A153 · F2329 |
Số liệu tổng hợp từ ASTM B695, ASTM A153 và tài liệu của AGA; chi tiết lớp nhúng nóng xem bài mạ kẽm nhúng nóng theo ASTM A153, còn bảng đối chiếu đủ các hệ phủ kẽm nằm ở bài so sánh các loại mạ kẽm.
Về chống ăn mòn, tài liệu về ASTM B695 ghi lớp Class 25, tương đương khoảng 1 oz/ft², đạt từ 300 giờ phun sương muối trung tính theo ASTM B117 trước khi xuất hiện gỉ đỏ; lớp mạ cơ học thường được thụ động hóa và bịt kín sau khi phủ, nên khi so sánh cần đối chiếu đúng hệ phủ trong báo cáo thử của đơn vị mạ. Số giờ này là phép thử gia tốc để so sánh trong cùng một hệ phủ; theo ISO 9227:2022 nó không phải dự báo khả năng chống ăn mòn dài hạn. Cách đọc báo cáo xem bài thử nghiệm phun sương muối.
Vì sao mạ kẽm cơ học không gây giòn hydro?
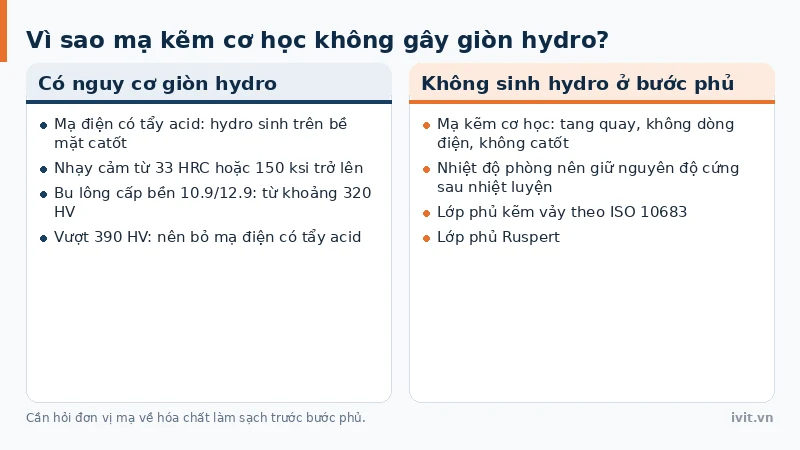
Giòn hydro cần nguồn nguyên tử hydro, và bước phủ cơ học không tạo ra nguồn đó. Ở mạ điện, hydro sinh ra ngay trên bề mặt chi tiết thép đóng vai trò catốt, như đã phân tích trong bài giòn hydro khi mạ kẽm điện phân, còn tang quay không có catốt và không có dòng điện.
Tài liệu kỹ thuật nêu hai loại ngưỡng. Thép trên 33 HRC hoặc giới hạn bền kéo trên 150 ksi được xem là nhạy cảm với giòn hydro, và bu lông cấp bền 10.9/12.9 có độ cứng từ khoảng 320 HV trở lên. Khi độ cứng vượt 390 HV hoặc cấp bền từ 12.9, khuyến nghị là bỏ mạ điện có tẩy acid, thay bằng kẽm vảy, Ruspert hoặc mạ kẽm cơ học.
Ưu điểm thứ hai là không đổi tổ chức thép: tang quay chạy ở nhiệt độ phòng nên giữ nguyên độ cứng sau nhiệt luyện. Một lựa chọn khác cũng tránh giòn hydro là lớp phủ kẽm vảy theo ISO 10683.
Mạ kẽm cơ học yếu hơn nhúng nóng ở những điểm nào?
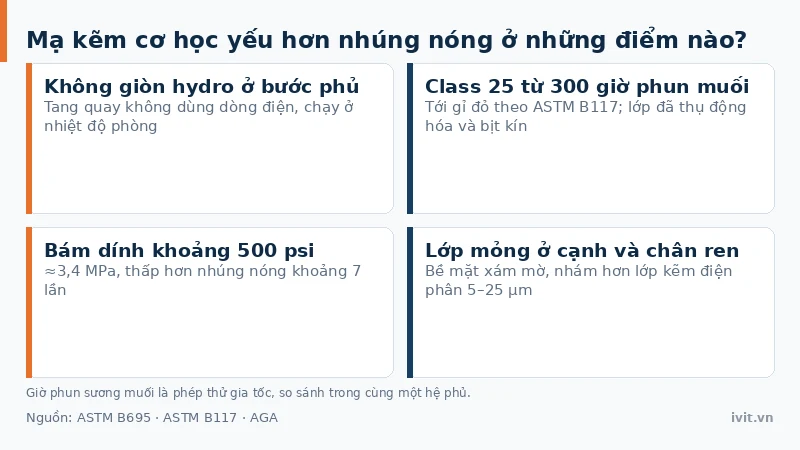
Điểm yếu lớn nhất là độ bám dính khoảng 500 psi (≈3,4 MPa), thấp hơn khoảng 7 lần so với nhúng nóng, theo tài liệu kỹ thuật của AGA và ASTM. Lý do: hàn nguội chỉ là tiếp xúc kim loại ép chặt, còn nhúng nóng tạo vùng hợp kim Zn–Fe khuếch tán vào thép.
Điểm yếu thứ hai là lớp phủ kém đều ở cạnh, góc và ren: đáy ren hẹp khó bị bi thủy tinh chạm tới nên nhận ít cú đập hơn.
Điểm yếu thứ ba là bề mặt xám mờ, nhám hơn mạ kẽm điện phân 5–25 µm theo ASTM B633. Đổi lại, bề mặt này tự bôi trơn, giúp quan hệ mô-men xiết – lực căng chính xác hơn và giảm kẹt ren (galling).
Mạ kẽm cơ học dùng cho chi tiết nào?
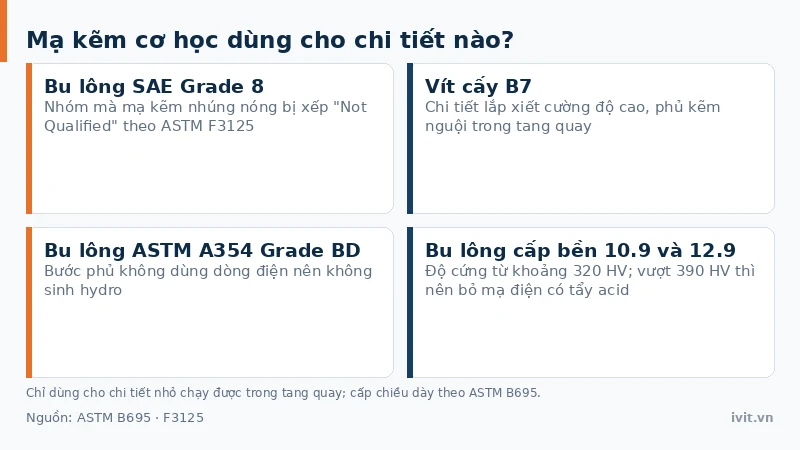
Ứng dụng chính là chi tiết lắp xiết cường độ cao: tài liệu kỹ thuật về lớp phủ chi tiết lắp xiết xem đây là quy trình phủ kẽm đúng kỹ thuật cho bu lông SAE Grade 8 trở lên, vít cấy B7 và bu lông ASTM A354 Grade BD — nhóm mà nhúng nóng bị xếp “Not Qualified” theo ASTM F3125.
Ngoài ASTM B695, lớp phủ này còn được quy định trong MIL-C-81562 và tiêu chuẩn hãng John Deere JDM F22, và thường đạt hiệu năng tương đương A153 Class C/D. Vị trí của công nghệ này giữa năm họ lớp phủ xem bài toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về mạ kẽm cơ học
Phần này gom các câu hỏi thường gặp về mạ kẽm cơ học, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Bu lông cấp bền 10.9 và 12.9 có mạ kẽm cơ học được không?
Được. Khi độ cứng vượt 390 HV, tài liệu kỹ thuật khuyên bỏ mạ điện có tẩy acid và thay bằng kẽm vảy, Ruspert hoặc mạ kẽm cơ học; bu lông cấp bền 10.9/12.9 nằm trong nhóm này. Quá trình quay tang không dùng dòng điện nên không sinh hydro ở bước phủ. Vẫn nên hỏi đơn vị mạ về hóa chất làm sạch trước khi phủ, vì bước này quyết định chi tiết có tiếp xúc acid hay không.
Mạ kẽm cơ học có dùng cho thép hình, thép tấm được không?
Không phù hợp. Phương pháp này quay chi tiết trong tang cùng bột kẽm và bi thủy tinh, nên chỉ áp dụng cho chi tiết nhỏ như bu lông, đai ốc, vít cấy và phụ kiện. Thép hình và kết cấu lớn thường mạ kẽm nhúng nóng theo ASTM A123, còn thép tấm mạ kẽm liên tục theo ASTM A653. Mỗi dạng sản phẩm có một công nghệ phủ kẽm hợp với hình học của nó.
Vì sao lớp mạ kẽm cơ học có màu xám mờ?
Vì lớp phủ được tạo từ các hạt bột kẽm bị đập dẹt và chồng lên nhau, không phải lắng đọng từng nguyên tử kẽm như mạ điện. Bề mặt vì vậy nhám ở cấp vi mô, tán xạ ánh sáng và cho màu xám mờ thay vì sáng bóng như lớp kẽm điện phân theo ASTM B633. Nếu cần ngoại hình sáng bóng, nên chọn hệ phủ khác.
Kết luận
Mạ kẽm cơ học phủ lớp kẽm 12–50 µm lên chi tiết nhỏ bằng va đập bi thủy tinh ở nhiệt độ phòng, theo các cấp Class 25 và Class 55 của ASTM B695. Bước phủ không dùng dòng điện và không dùng nhiệt nên không sinh hydro, phù hợp với bu lông trên 33 HRC khi bước làm sạch được kiểm soát. Cái giá là độ bám khoảng 500 psi (≈3,4 MPa), lớp mỏng ở chân ren và bề mặt xám mờ. Cần tư vấn kỹ thuật về lớp phủ cho chi tiết của bạn? Liên hệ IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.