
Mạ kẽm nhúng nóng là gì? Cấu tạo, tiêu chuẩn, độ bền
Tóm tắt nhanh:
- Mạ kẽm nhúng nóng (hot-dip galvanizing) là công nghệ nhúng thép sạch vào bể kẽm nóng chảy khoảng 449 °C, tạo các lớp hợp kim kẽm–sắt liên kết luyện kim, phủ ngoài bằng kẽm nguyên chất.
- Lớp phủ dày 45–100 µm trên kết cấu thép (ASTM A123) và 43–86 µm trên vít.
- Kẽm bảo vệ thép theo hai cơ chế: rào cản che nước và oxy, và ăn mòn hy sinh; một hạn chế cần lưu ý là giòn hydro.
Mạ kẽm nhúng nóng (hot-dip galvanizing) là công nghệ nhúng thép sạch vào bể kẽm nóng chảy khoảng 449 °C, tạo các lớp hợp kim kẽm–sắt liên kết luyện kim phủ ngoài bằng kẽm nguyên chất. Lớp phủ dày 45–100 µm trên kết cấu thép (ASTM A123), 43–86 µm trên vít, vừa che chắn vừa bảo vệ hy sinh.
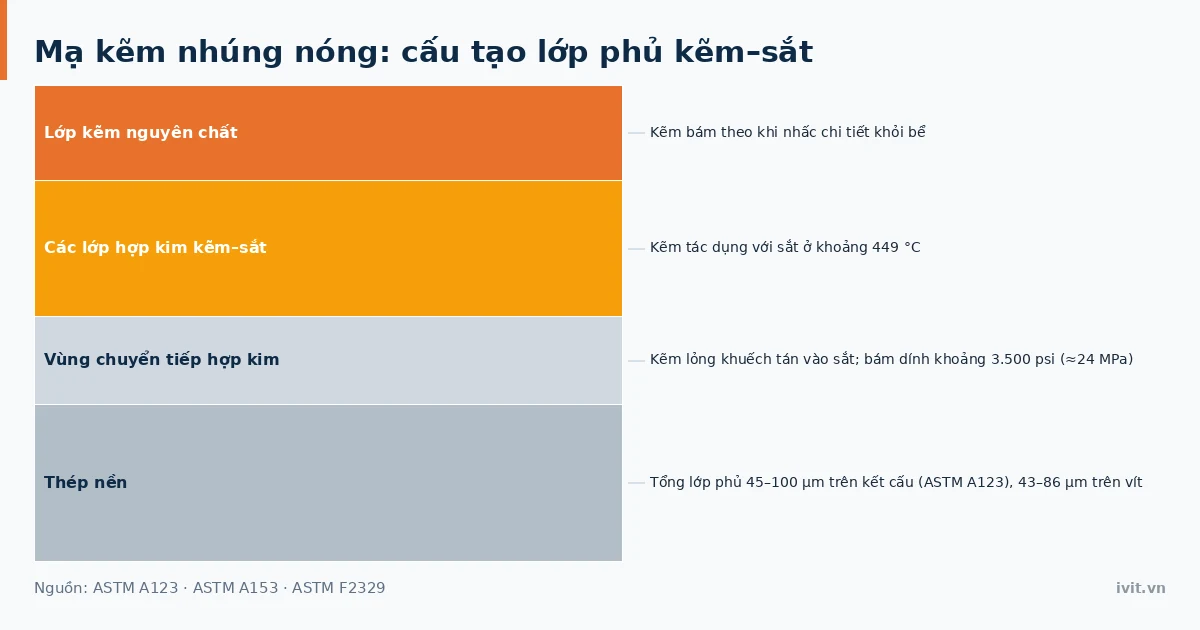
Mạ kẽm nhúng nóng là gì và lớp phủ cấu tạo thế nào?
Cốt lõi của mạ kẽm nhúng nóng (HDG) là phản ứng luyện kim: ở khoảng 449 °C, kẽm tác dụng với sắt chứ không nằm đè lên bề mặt, sinh ra dãy lớp hợp kim kẽm–sắt, bên trên là lớp kẽm nguyên chất bám theo khi nhấc chi tiết khỏi bể.
Kẽm lỏng khuếch tán vào sắt, nên ranh giới giữa lớp phủ và thép nền là vùng chuyển tiếp hợp kim chứ không phải mặt tiếp xúc cơ học. Nhờ vậy độ bền bám dính đạt khoảng 3.500 psi (khoảng 24 MPa) và lớp phủ che đều cả cạnh sắc, mép cắt lẫn ren.
Quy trình mạ kẽm nhúng nóng diễn ra thế nào?
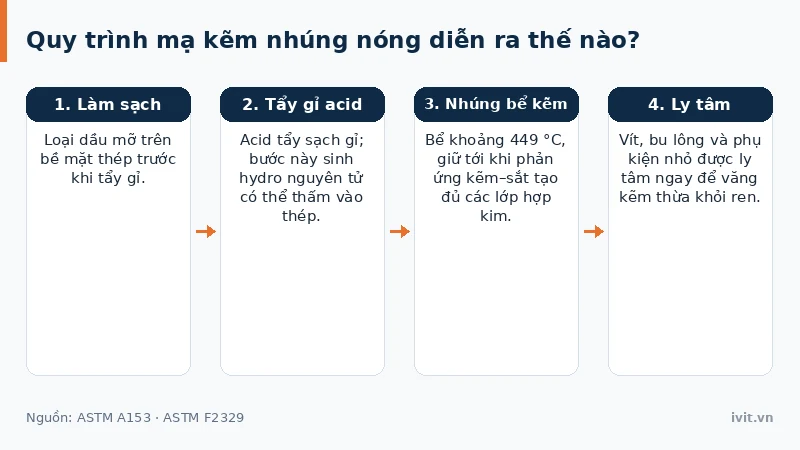
Thép được làm sạch dầu mỡ, tẩy gỉ bằng acid, rồi nhúng vào bể kẽm khoảng 449 °C cho tới khi phản ứng kẽm–sắt tạo đủ các lớp hợp kim. Kết cấu lớn được nhấc khỏi bể; vít, bu lông và phụ kiện nhỏ được ly tâm ngay để văng kẽm thừa khỏi ren theo ASTM A153 và F2329.
Vì sao lớp mạ kẽm nhúng nóng càng dày càng bền?
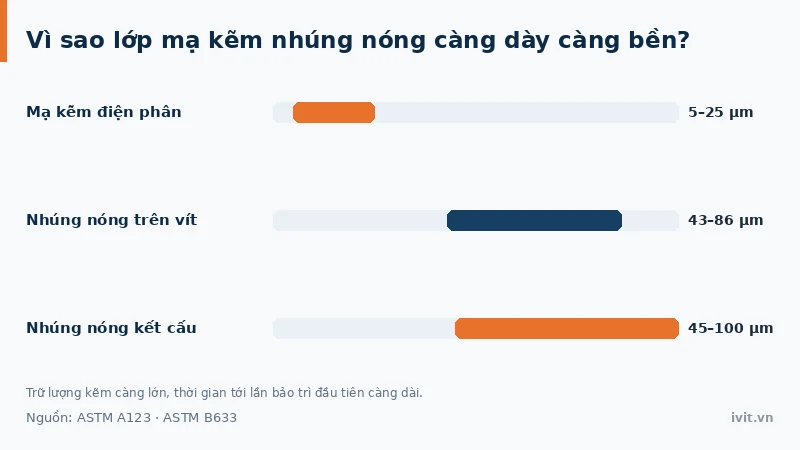
Kẽm bảo vệ thép theo hai cơ chế: rào cản che nước và oxy, và ăn mòn hy sinh (sacrificial protection) — kẽm tan trước tại vết xước, cơ chế được phân tích ở bài mạ kẽm và chống ăn mòn cho thép. Điểm riêng của nhúng nóng là trữ lượng kẽm: lớp phủ dày 45–100 µm theo ASTM A123, cấp Grade chọn theo loại vật liệu và độ dày thép.
Hình dung lớp kẽm như một tài khoản tiết kiệm: môi trường rút dần từng phần kẽm mỗi năm, và tài khoản cạn thì thép mới bắt đầu gỉ. Lớp Grade 100 theo A123 có “số dư” gấp khoảng 2 lần Grade 45, nên kéo dài thời gian tới lần bảo trì đầu tiên.
Lớp mạ kẽm nhúng nóng dày bao nhiêu, theo tiêu chuẩn nào?
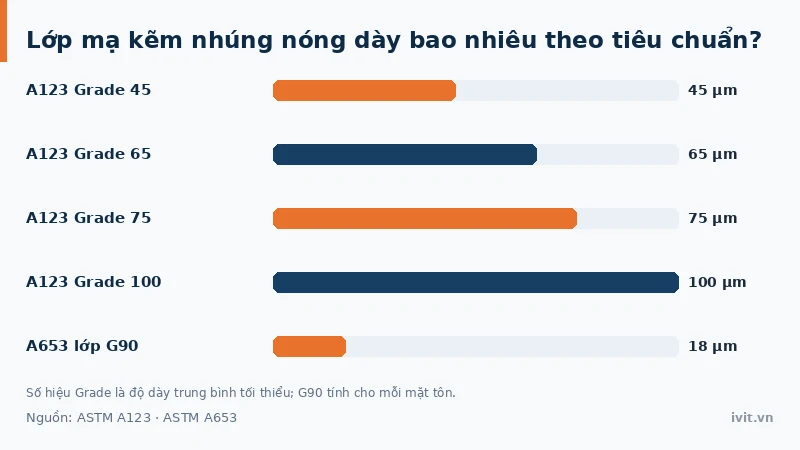
Mã tiêu chuẩn phụ thuộc nhóm sản phẩm, không dùng lẫn được: chi tiết ren có bước ly tâm sau khi nhúng đi theo ASTM A153 và F2329, còn kết cấu thép đi theo ASTM A123.
Bảng dưới đối chiếu tiêu chuẩn mạ kẽm nhúng nóng theo nhóm sản phẩm và cấp lớp phủ.
Bảng 1: Tiêu chuẩn mạ kẽm nhúng nóng theo nhóm sản phẩm
| Tiêu chuẩn | Nhóm sản phẩm | Cấp lớp phủ / độ dày |
|---|---|---|
| ASTM A153/A153M và AASHTO M232 | Vít, bu lông, phụ kiện | Cấp C và D |
| ASTM F2329 | Vít và chi tiết ren | 43–86 µm trên vít |
| ASTM A123/A123M | Kết cấu, cấu kiện thép | Grade 45, 65, 75, 100 |
| ASTM A653 | Tôn cuộn mạ liên tục | Lớp G90 ≈ 18 µm mỗi mặt |
| ASTM A767 | Cốt thép bê tông | Cấp theo ASTM A767 |
Trên thân vít, độ dày thực tế thường quanh 50 µm. Theo ASTM A123, số hiệu Grade chính là độ dày trung bình tối thiểu tính bằng µm và tiêu chuẩn không đặt trần trên; Bảng 2 của A123 quy Grade 100 thành 705 g/m² kẽm cho cấu kiện thép nặng. Ở Việt Nam, TCVN 5408:2007 quy định lớp phủ kẽm nhúng nóng trên bề mặt sản phẩm gang và thép, gồm yêu cầu kỹ thuật và phương pháp thử.
Mạ kẽm nhúng nóng giá bao nhiêu 1 kg?
Đơn giá thường tính theo kg thép đem mạ, nhưng con số cuối cùng do lượng kẽm bám quyết định: tỉ lệ diện tích bề mặt trên khối lượng, cấp độ dày yêu cầu (Grade 100 theo ASTM A123 tốn nhiều kẽm hơn Grade 45), hình dáng chi tiết với hốc kín và ống bịt đầu, rồi quy mô lô hàng. IVIT là nhà phân phối vật liệu xây dựng, không vận hành bể mạ; đơn giá do xưởng mạ báo theo cấp độ dày ghi trên bản vẽ.
Mạ kẽm nhúng nóng có nhược điểm gì?
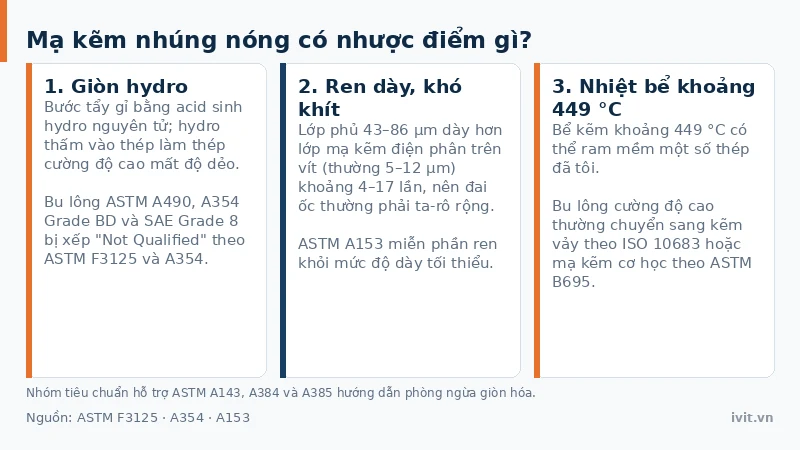
Hạn chế thứ nhất là giòn hydro (hydrogen embrittlement). Bước tẩy gỉ bằng acid sinh hydro nguyên tử, hydro thấm vào thép và làm thép cường độ cao mất độ dẻo, vì thế bu lông ASTM A490, A354 Grade BD và SAE Grade 8 bị xếp “Not Qualified” hoặc bị cấm theo ASTM F3125 và A354. Khâu thiết kế và phòng ngừa giòn hóa được hướng dẫn trong nhóm tiêu chuẩn hỗ trợ ASTM A143/A384/A385.
Hạn chế thứ hai là độ khít ren: lớp phủ 43–86 µm dày hơn lớp mạ kẽm điện phân trên vít (thường 5–12 µm) khoảng 4–17 lần, nên đai ốc thường phải ta-rô rộng mới lắp được. A153 cũng miễn cho phần ren khỏi mức độ dày tối thiểu.
Hạn chế thứ ba là nhiệt: bể kẽm khoảng 449 °C có thể ram mềm một số thép đã tôi. Vì giòn hydro và nguy cơ ram mềm, bu lông cường độ cao thường chuyển sang lớp phủ kẽm vảy Dacromet, Geomet theo ISO 10683 hoặc mạ kẽm cơ học theo ASTM B695 — hai công nghệ tránh được giòn hydro ở bước phủ. Phần đối chiếu đầy đủ với mạ điện phân nằm ở bài so sánh mạ kẽm điện phân và nhúng nóng.
Mạ kẽm nhúng nóng dùng ở đâu và có từ bao giờ?
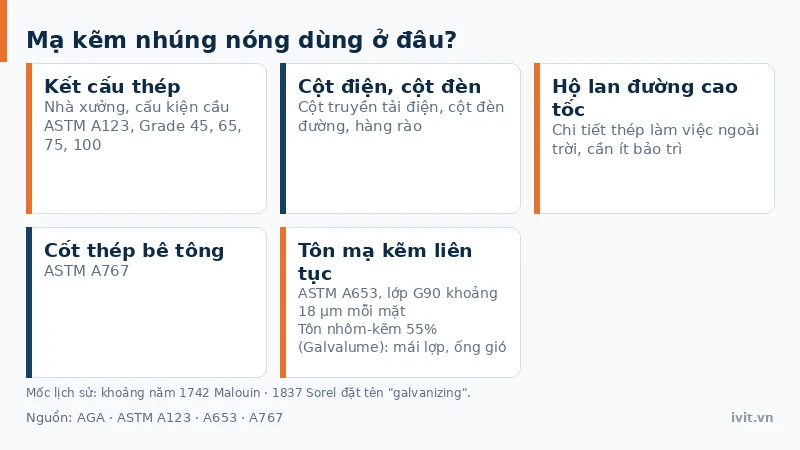
Công nghệ này chiếm lĩnh nhóm chi tiết thép làm việc ngoài trời cần tuổi thọ dài với ít bảo trì: kết cấu thép nhà xưởng, cột truyền tải điện, hộ lan đường cao tốc, cột đèn, cấu kiện cầu, cốt thép (ASTM A767) và hàng rào. Ở dạng mạ liên tục trên thép cuộn, tôn mạ kẽm theo ASTM A653 và tôn mạ hợp kim nhôm–kẽm 55% (tên thương mại Galvalume) dùng cho mái lợp, ống gió, thiết bị gia dụng và tấm thân ô tô.
Về lịch sử, Stanislas Sorel đăng ký sáng chế phủ kẽm lên sắt và đặt ra thuật ngữ “galvanizing” năm 1837 theo AGA (Galvanizers Association của Anh ghi bằng đầu tiên của Sorel là năm 1836); các mốc sớm hơn của họ công nghệ mạ nằm ở bài công nghệ mạ là gì.
Câu hỏi thường gặp về mạ kẽm nhúng nóng
Phần này gom các câu hỏi thường gặp về mạ kẽm nhúng nóng, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ kẽm nhúng nóng bền được bao lâu?
Không có con số năm chung, vì tuổi thọ phụ thuộc độ dày lớp kẽm và điều kiện môi trường. Lớp mạ nhúng nóng vừa che chắn vừa bảo vệ hy sinh nên cho thời gian phục vụ ngoài trời tính bằng nhiều thập kỷ. Thời gian tới lần bảo trì đầu tiên tỉ lệ thuận với độ dày lớp phủ, nên cấu kiện Grade 100 theo ASTM A123 bền hơn Grade 45. Hãy chỉ định cấp độ dày theo nơi lắp đặt, thay vì cam kết một số năm tuyệt đối.
Mạ kẽm nhúng nóng khác tôn mạ kẽm thế nào?
Cả hai đều nhúng thép vào kẽm nóng chảy, nhưng khác cách làm và độ dày. Mạ nhúng nóng theo mẻ nhúng từng cấu kiện đã gia công, cho lớp hợp kim kẽm–sắt và kẽm nguyên chất dày 45–100 µm theo ASTM A123. Tôn mạ kẽm chạy liên tục trên dây chuyền thép cuộn theo ASTM A653: lớp G90 chỉ khoảng 18 µm mỗi mặt, gần như kẽm nguyên chất, dễ uốn dập nhưng chịu mài mòn kém hơn. Khi so sánh, hãy đối chiếu mã tiêu chuẩn và cấp lớp phủ thay vì chỉ dựa vào hai chữ mạ kẽm.
Bu lông cường độ cao có mạ kẽm nhúng nóng được không?
Không nên, và với một số cấp thì bị cấm. Bước tẩy gỉ bằng acid sinh hydro thấm vào thép gây giòn hydro; nhiệt bể khoảng 449 °C còn có thể ram mềm thép đã tôi. Bu lông ASTM A490, A354 Grade BD và SAE Grade 8 bị xếp “Not Qualified” hoặc bị cấm theo ASTM F3125 và A354. Lựa chọn đúng cho nhóm này là kẽm vảy theo ISO 10683 hoặc mạ kẽm cơ học theo ASTM B695.
Kết luận
Mạ kẽm nhúng nóng tạo lớp phủ kẽm–sắt liên kết luyện kim ở khoảng 449 °C, dày 45–100 µm trên kết cấu thép và 43–86 µm trên vít. Sức mạnh của nó là trữ lượng kẽm lớn cho cả rào cản lẫn bảo vệ hy sinh. Đổi lại là ba giới hạn: giòn hydro, ren khít và nguy cơ ram mềm thép đã tôi.
Cần tư vấn kỹ thuật để chọn lớp phủ cho công trình? Liên hệ IVIT. Với chi tiết trong nhà cần lớp mỏng 5–25 µm, xem thêm mạ kẽm điện phân là gì.
Cập nhật 09/2026.
Nguồn tham khảo
- ASTM A123/A123M-24 — Standard Specification for Zinc (Hot-Dip Galvanized) Coatings on Iron and Steel Products
- American Galvanizers Association — ASTM A123/A123M (coating thickness grades)
- ISO 10683:2018 — Fasteners — Non-electrolytically applied zinc flake coating systems
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.