
Mạ kẽm điện phân và nhúng nóng khác nhau ở điểm nào?
Tóm tắt nhanh:
- Mạ kẽm điện phân (zinc plating) dùng dòng điện, cho lớp kẽm 5–25 µm theo ASTM B633.
- Mạ kẽm nhúng nóng (hot-dip galvanizing) dùng bể kẽm nóng chảy khoảng 449 °C, cho lớp hợp kim kẽm–sắt thường dày 43–86 µm trên vít; ASTM A153 đặt mức tối thiểu theo cấp.
- Với chi tiết ren, lớp mỏng của mạ điện phân là lợi thế; chọn theo ba câu hỏi: chi tiết làm việc ở đâu, cấp bền thép bao nhiêu, ren có cần khít không.
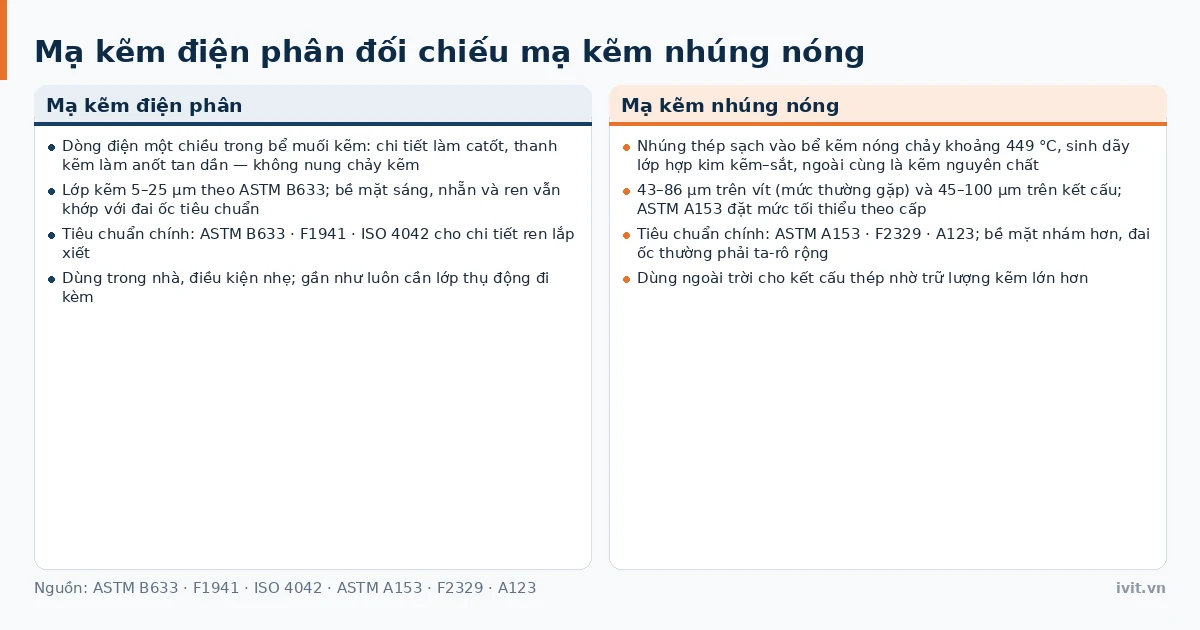
Mạ kẽm điện phân và nhúng nóng là hai cách đưa kẽm lên thép: điện phân (zinc plating) dùng dòng điện cho lớp kẽm 5–25 µm theo ASTM B633; nhúng nóng (hot-dip galvanizing) dùng bể kẽm nóng chảy khoảng 449 °C, cho lớp hợp kim kẽm–sắt thường dày 43–86 µm trên vít. ASTM A153 đặt mức tối thiểu theo cấp.
Mạ kẽm điện phân và nhúng nóng khác nhau ở cơ chế nào?
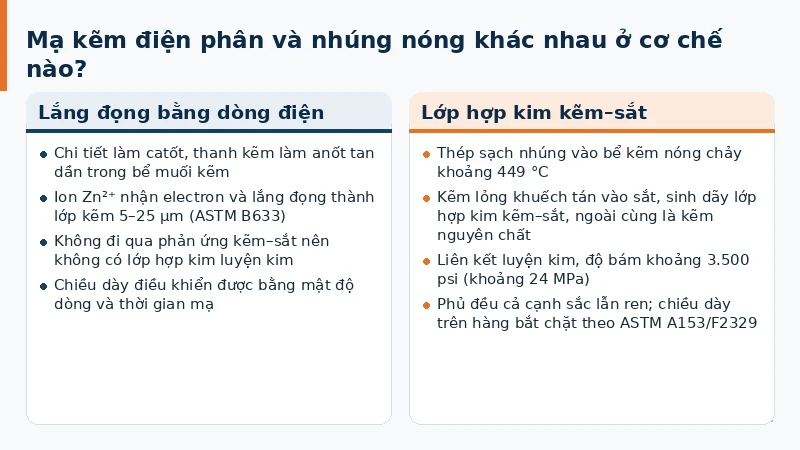
Mạ kẽm điện phân và nhúng nóng tách nhau ngay ở nguồn năng lượng đưa kẽm lên thép. Mạ kẽm điện phân dùng điện: chi tiết làm catốt, thanh kẽm làm anốt tan dần trong bể muối kẽm, ion Zn²⁺ nhận electron, lắng đọng thành lớp kẽm 5–25 µm. Mạ kẽm nhúng nóng dùng nhiệt: thép sạch nhúng vào bể kẽm nóng chảy khoảng 449 °C, kẽm phản ứng với sắt sinh ra dãy lớp hợp kim kẽm–sắt, phủ ngoài là kẽm nguyên chất.
Mạ kẽm điện phân và nhúng nóng vì thế cho hai kiểu liên kết khác hẳn nhau. Kẽm lỏng khuếch tán vào sắt nên lớp nhúng nóng gắn với thép bằng liên kết luyện kim, độ bám khoảng 3.500 psi (khoảng 24 MPa) và phủ đều cả cạnh sắc lẫn ren; chiều dày trên hàng bắt chặt theo ASTM A153/F2329. Lớp điện phân không có phản ứng đó; đổi lại chiều dày điều khiển được bằng mật độ dòng và thời gian mạ.
Hình dung dễ hiểu: nhúng nóng giống nhúng bánh quy vào chảo sô-cô-la nóng, lớp phủ dày, bọc kín góc cạnh; điện phân giống xịt lớp sơn mỏng vài chục micromet. Quy trình riêng của mạ kẽm điện phân và nhúng nóng ở bài mạ kẽm điện phân là gì và mạ kẽm nhúng nóng là gì; vì sao kẽm bảo vệ được thép thì xem mạ kẽm và chống ăn mòn cho thép.
Mạ kẽm điện phân và nhúng nóng dày, bền khác nhau bao nhiêu?
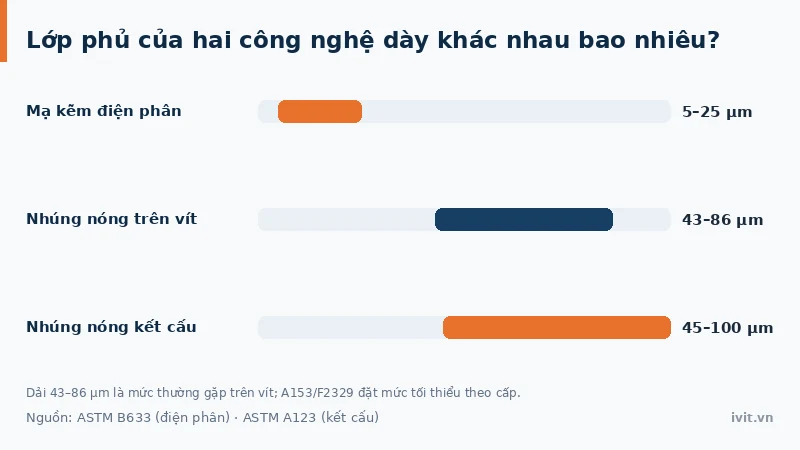
Mạ kẽm điện phân và nhúng nóng chênh nhau nhiều nhất ở chiều dày. Lớp kẽm điện phân dày 5–25 µm theo ASTM B633, còn lớp nhúng nóng thường dày 43–86 µm trên vít và 45–100 µm trên kết cấu theo ASTM A123, tức dày hơn khoảng 1,7 đến 17 lần trên cùng nhóm chi tiết bắt chặt. ASTM A153/F2329 đặt mức tối thiểu theo cấp, không ấn định dải 43–86 µm. Vì kẽm là trữ lượng hy sinh tiêu hao dần, lớp càng dày thì thời gian tới lần bảo trì đầu tiên càng xa.
Bảng dưới đối chiếu mạ kẽm điện phân và nhúng nóng theo cách phủ, chiều dày, độ khít ren, giòn hydro và tiêu chuẩn.
Bảng 1: Mạ kẽm điện phân và nhúng nóng đối chiếu từng tiêu chí
| Tiêu chí | Mạ kẽm điện phân | Mạ kẽm nhúng nóng |
|---|---|---|
| Cách đưa kẽm lên thép | Dòng điện một chiều, bể muối kẽm | Nhúng vào kẽm nóng chảy |
| Nhiệt độ bể kẽm | Không nung chảy kẽm | Khoảng 449 °C |
| Kiểu liên kết | Kẽm lắng đọng điện hóa | Lớp hợp kim kẽm–sắt luyện kim |
| Chiều dày thường gặp trên vít | 5–25 µm (ASTM B633) | 43–86 µm (A153 đặt mức tối thiểu) |
| Chiều dày trên kết cấu | Không dùng cho kết cấu ngoài trời | 45–100 µm |
| Độ khít ren | Ren khớp tốt | Thường phải ta-rô rộng đai ốc |
| Bề mặt | Sáng, nhẵn | Nhám hơn |
| Rủi ro giòn hydro | Thép cường độ cao: tẩy acid, khi mạ | Thép cường độ cao: tẩy acid |
| Tiêu chuẩn chính | ASTM B633 · F1941 · ISO 4042 | ASTM A153 · F2329 · A123 |
| Môi trường phù hợp | Trong nhà, điều kiện nhẹ | Ngoài trời, kết cấu |
Không nên đem số giờ phun sương muối (salt spray) làm thước đo chung cho mạ kẽm điện phân và nhúng nóng. Theo ASTM B117 và ISO 9227:2022, đây là phép thử gia tốc để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc đặc tả; nó không xếp hạng các vật liệu khác nhau và không dự báo khả năng chống ăn mòn dài hạn. Cách đọc báo cáo ở bài thử nghiệm phun sương muối.
Mạ kẽm điện phân và nhúng nóng ảnh hưởng thế nào tới ren, thép cường độ cao?
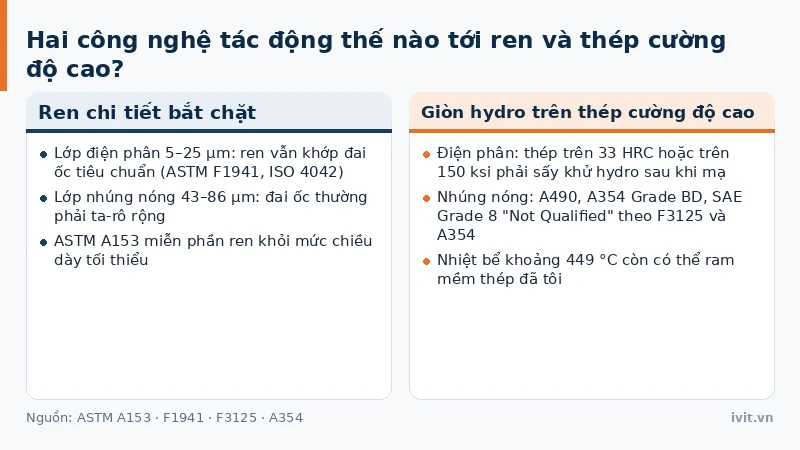
Giữa mạ kẽm điện phân và nhúng nóng, chi tiết ren là nơi lớp mỏng thành lợi thế. Lớp kẽm chỉ 5–25 µm nên ren vít vẫn khớp sau khi mạ; ASTM F1941 và ISO 4042 dành cho chi tiết ren lắp xiết. Lớp nhúng nóng 43–86 µm nên đai ốc thường phải ta-rô rộng; ASTM A153 miễn phần ren khỏi mức tối thiểu, và bề mặt nhám hơn nên không hợp ren nhỏ chính xác cao.
Mạ kẽm điện phân và nhúng nóng đều có rủi ro giòn hydro (hydrogen embrittlement), nhưng đường hydro vào thép khác nhau. Ở mạ điện phân, hydro sinh ra ở cả bước tẩy acid lẫn catốt khi mạ; ngưỡng cảnh báo là thép có giới hạn bền kéo trên 150 ksi (khoảng 1.034 MPa) hoặc độ cứng trên 33 HRC, phải sấy khử hydro sau khi mạ.
Ở nhúng nóng, hydro đến từ bước tẩy gỉ bằng acid trước khi nhúng. ASTM F3125 và A354 xếp A490, A354 Grade BD và SAE Grade 8 là “Not Qualified” (không đủ điều kiện) hoặc cấm mạ kẽm nhúng nóng — quy định theo mã bu lông, không phải theo ngưỡng 33 HRC của mạ điện phân. Nhiệt bể khoảng 449 °C còn có thể ram mềm thép đã tôi, điều mà mạ kẽm cơ học nguội theo ASTM B695 tránh được.
Chọn mạ kẽm điện phân và nhúng nóng theo tiêu chí nào?
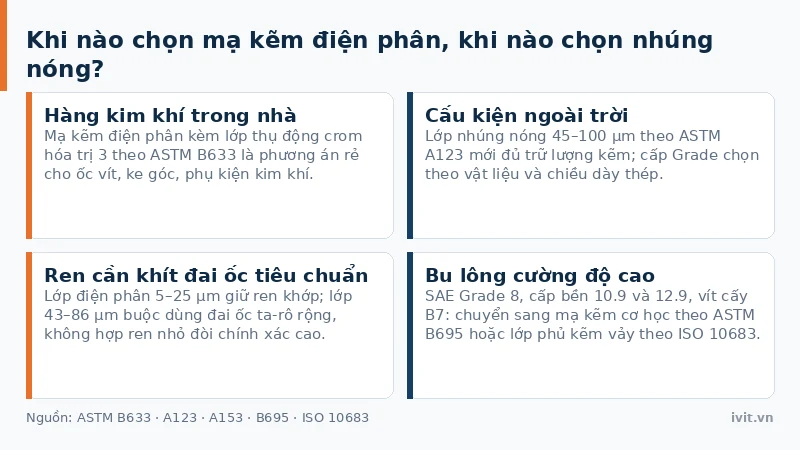
Chọn theo ba câu hỏi: chi tiết làm việc ở đâu, cấp bền thép bao nhiêu, ren có cần khít không. Với hàng kim khí trong nhà, mạ kẽm điện phân kèm lớp thụ động crom hóa trị 3 theo ASTM B633 là phương án rẻ. Với cấu kiện ngoài trời, lớp 45–100 µm của nhúng nóng theo ASTM A123 mới đủ trữ lượng kẽm; cấp Grade chọn theo vật liệu và chiều dày thép. Tiêu chí thứ ba là ren: lớp 5–25 µm giữ ren khớp với đai ốc tiêu chuẩn, còn lớp 43–86 µm buộc ta-rô rộng đai ốc.
Với bu lông cường độ cao, câu trả lời không nằm ở mạ kẽm điện phân và nhúng nóng, vì lý do giòn hydro nêu trên. Nhóm SAE Grade 8, cấp bền 10.9 và 12.9, vít cấy B7 nên chuyển sang mạ kẽm cơ học theo ASTM B695 hoặc lớp phủ kẽm vảy theo ISO 10683. Bảng tổng hợp các công nghệ phủ kẽm ở bài so sánh các loại mạ kẽm.
Ứng dụng của mạ kẽm điện phân và nhúng nóng phân tuyến rõ: lớp điện phân chiếm nhóm ốc vít, ke góc, phụ kiện kim khí trong nhà và chi tiết ô tô; lớp nhúng nóng chiếm nhóm kết cấu thép, cột truyền tải, hộ lan cao tốc và cốt thép theo ASTM A767. Toàn cảnh các họ lớp phủ ở bài tổng quan công nghệ mạ.
Câu hỏi thường gặp về mạ kẽm điện phân và nhúng nóng
Phần này gom các câu hỏi thường gặp về mạ kẽm điện phân và mạ kẽm nhúng nóng, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ kẽm điện phân và nhúng nóng, loại nào chống ăn mòn lâu hơn?
Giữa mạ kẽm điện phân và nhúng nóng, loại nhúng nóng bảo vệ lâu hơn trong cùng điều kiện, vì trữ lượng kẽm lớn hơn. Lớp nhúng nóng thường dày 43–86 µm trên vít, còn lớp điện phân chỉ 5–25 µm theo ASTM B633, tức trữ lượng kẽm chênh khoảng 1,7 đến 17 lần; ASTM A153/F2329 đặt mức tối thiểu theo cấp, còn trên kết cấu ASTM A123 đặt cấp chiều dày tối thiểu 45–100 µm. Kẽm là trữ lượng hy sinh tiêu hao dần, nên lớp càng dày thì thời gian tới lần bảo trì đầu tiên càng xa. Lớp điện phân nhắm điều kiện nhẹ, gần như luôn cần lớp thụ động đi kèm.
Phân biệt hàng mạ kẽm điện phân và nhúng nóng bằng mắt thế nào?
Mạ kẽm điện phân và nhúng nóng khác nhau rõ nhất ở bề mặt và độ dày. Lớp mạ kẽm điện phân dày 5–25 µm nên sáng, nhẵn, ren vẫn khớp chuẩn. Lớp nhúng nóng dày 43–86 µm trên vít nên bề mặt nhám hơn và xám hơn, đai ốc đi kèm thường đã ta-rô rộng. Khi cần chắc chắn, đối chiếu mã tiêu chuẩn trên chứng từ: ASTM B633 hay ASTM A153.
Bu lông cấp bền cao nên chọn mạ kẽm điện phân hay nhúng nóng?
Không nên chọn mạ kẽm điện phân và nhúng nóng nếu thiếu quy trình kiểm soát giòn hydro. Bu lông ASTM A490, A354 Grade BD và SAE Grade 8 bị xếp “Not Qualified” hoặc bị cấm mạ kẽm nhúng nóng theo ASTM F3125 và A354; với mạ điện phân, thép trên 33 HRC hoặc trên 150 ksi (khoảng 1.034 MPa) phải sấy khử hydro sau khi mạ. Khuyến nghị cho nhóm này là chuyển sang mạ kẽm cơ học theo ASTM B695 hoặc lớp phủ kẽm vảy theo ISO 10683 — hai công nghệ không dùng dòng điện nên bước phủ không sinh hydro.
Vì sao không so sánh hai công nghệ bằng số giờ phun sương muối?
Vì mạ kẽm điện phân và nhúng nóng không được đánh giá trên cùng một thang. Theo dữ liệu tổng hợp của ngành cho hệ mạ kẽm điện phân kèm thụ động và topcoat (lớp phủ ngoài cùng), mức công bố lên tới khoảng 1.008 giờ phun sương muối trung tính theo ISO 9227; còn mạ kẽm nhúng nóng thường là lớp phủ mốc mà lớp phủ khác phải chứng minh tương đương, chẳng hạn qua ICC-ES AC257. Theo ASTM B117 và ISO 9227:2022, số giờ chỉ dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả, không dự báo khả năng chống ăn mòn dài hạn.
Kết luận
Mạ kẽm điện phân và nhúng nóng khác nhau ngay từ nguồn năng lượng: dòng điện cho lớp kẽm 5–25 µm, hay bể kẽm 449 °C cho lớp hợp kim kẽm–sắt 43–86 µm trên vít. Điện phân mạnh ở ren khớp; nhúng nóng mạnh ở trữ lượng kẽm, độ bám khoảng 3.500 psi và khả năng làm việc ngoài trời.
Mạ kẽm điện phân và nhúng nóng đều mang rủi ro giòn hydro, nên bu lông cường độ cao cần chuyển sang công nghệ nguội không điện phân. Khi viết đặc tả, ghi rõ ASTM B633 hoặc ASTM A153/A123 kèm cấp chiều dày, thay vì chỉ ghi “mạ kẽm”. Cần tư vấn chọn lớp phủ cho chi tiết cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.