
Mạ kẽm niken là gì? Lớp phủ thay cadmium theo ASTM B841
Tóm tắt nhanh:
- Mạ kẽm niken (zinc-nickel) là lớp mạ điện hợp kim kẽm–niken, bền ăn mòn nhất ở pha γ Ni₅Zn₂₁ (10–15% niken).
- ASTM B841 chia hai Class theo hàm lượng niken và ba cấp chiều dày 5, 8, 10 µm; hệ đã thụ động hóa thường vượt 1.000 giờ phun sương muối ASTM B117 (số gia tốc để so sánh).
- Ngành hàng không áp dụng mạ kẽm niken rộng rãi để thay lớp mạ cadmium; hạn chế đầu tiên là chi phí cao hơn mạ kẽm điện phân vì niken đắt hơn kẽm.
Mạ kẽm niken (zinc-nickel) là lớp mạ điện hợp kim kẽm–niken, bền ăn mòn nhất ở pha γ Ni₅Zn₂₁ (10–15% niken). ASTM B841 chia hai Class theo hàm lượng niken và ba cấp chiều dày 5, 8, 10 µm. Hệ đã thụ động hóa thường vượt 1.000 giờ phun sương muối ASTM B117 — số gia tốc để so sánh.
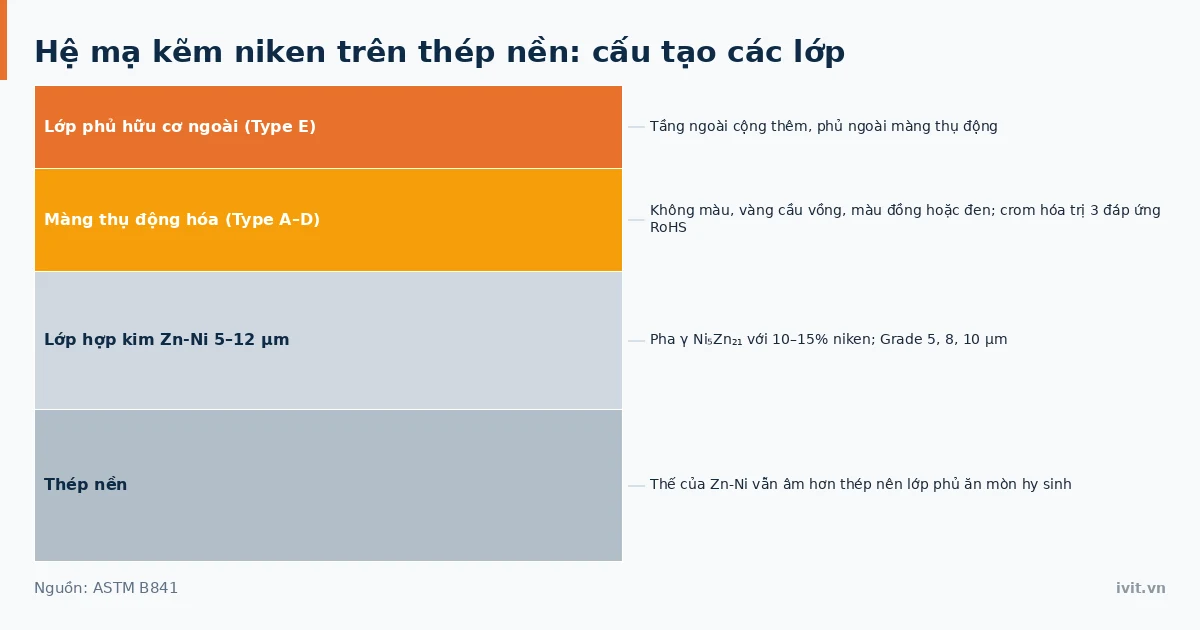
Mạ kẽm niken là gì và vì sao chống ăn mòn hơn mạ kẽm thường?
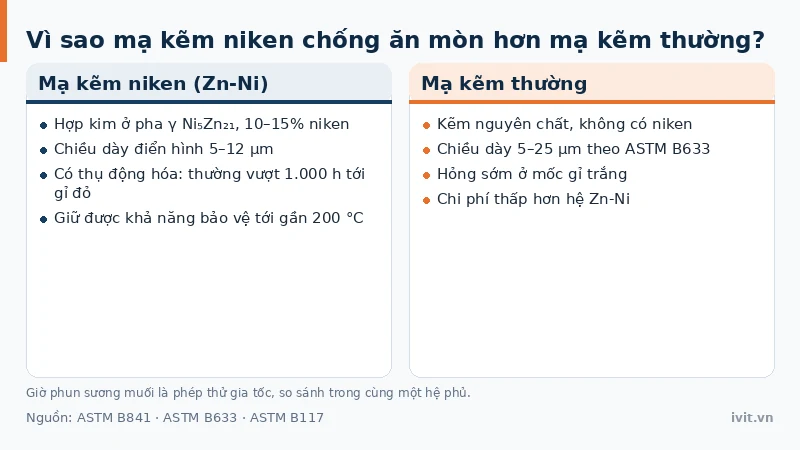
Mạ kẽm niken (zinc-nickel, Zn-Ni) là quy trình mạ điện lắng đọng đồng thời kẽm và niken thành một lớp hợp kim trên thép. Bể mạ dùng hệ kiềm hoặc hệ clorua; chi tiết được nối làm catốt, dòng điện một chiều khử ion kẽm và ion niken thành lớp hợp kim; nguyên lý bể mạ xem bài mạ kẽm điện phân theo ASTM B633.
Mạ kẽm niken chống ăn mòn mạnh nhất ở pha γ, tức hợp chất Ni₅Zn₂₁, ứng với khoảng 10–15% niken theo khối lượng. Lý do nằm ở thế điện cực: niken có thế dương hơn kẽm, nên pha γ tan chậm hơn kẽm nguyên chất trong cùng môi trường, mà thế của nó vẫn âm hơn thép nên lớp phủ vẫn ăn mòn thay cho thép nền. Cơ chế hy sinh chung của các lớp kẽm xem bài vì sao kẽm bảo vệ thép.
Loại suy dễ hình dung: hai cây nến cùng chiều cao nhưng khác sáp, cây cháy chậm hơn soi sáng lâu hơn. Mạ kẽm niken cũng vậy: theo tài liệu kỹ thuật về ASTM B841, hợp kim ở pha γ chống ăn mòn gấp vài lần kẽm nguyên chất ở cùng chiều dày 5–12 µm.
Mạ kẽm niken ghi đặc tả thế nào theo ASTM B841?
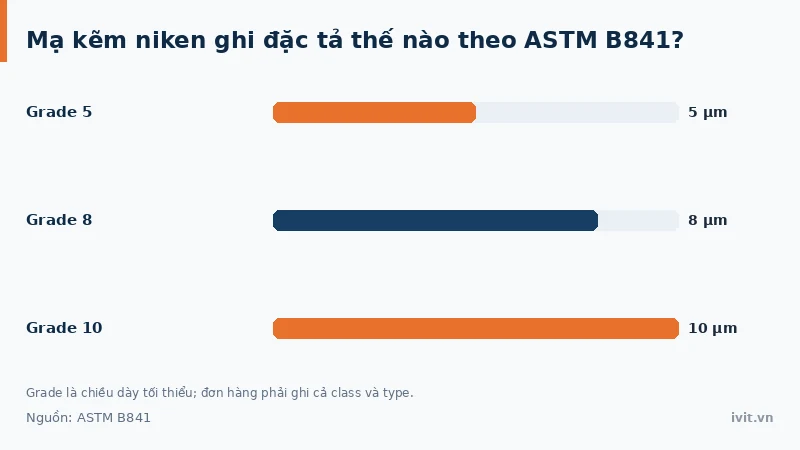
ASTM B841 là tiêu chuẩn đặc tả riêng cho mạ kẽm niken, tách bạch hàm lượng niken, chiều dày tối thiểu và loại thụ động hóa. Theo tư liệu về ASTM B841, bản sửa đổi năm 2018 bổ sung Class 2 (12–16% Ni) bên cạnh Class 1 (5–12% Ni).
Bảng dưới liệt kê từng ký hiệu của ASTM B841 kèm ý nghĩa và giá trị.
Bảng 1: Ký hiệu đặc tả mạ kẽm niken theo ASTM B841
| Ký hiệu | Ý nghĩa | Giá trị |
|---|---|---|
| Class 1 | Hàm lượng niken | 5–12% Ni |
| Class 2 | Hàm lượng niken | 12–16% Ni |
| Grade 5 | Chiều dày tối thiểu | 5 µm |
| Grade 8 | Chiều dày tối thiểu | 8 µm |
| Grade 10 | Chiều dày tối thiểu | 10 µm |
| Type A | Thụ động hóa | Không màu |
| Type B | Thụ động hóa | Vàng cầu vồng |
| Type C | Thụ động hóa | Màu đồng |
| Type D | Thụ động hóa | Đen |
| Type E | Thụ động hóa kèm phủ hữu cơ | Mọi màu |
Với chiều dày điển hình 5–12 µm và có thụ động hóa, hệ mạ kẽm niken thường vượt 1.000 giờ phun sương muối trung tính tới gỉ đỏ, một số quy trình còn cao hơn. Số giờ này là phép thử gia tốc để so sánh trong cùng một hệ phủ; theo ISO 9227:2022 nó không dùng để xếp hạng các vật liệu khác nhau và không phải dự báo khả năng chống ăn mòn dài hạn. Cách đọc báo cáo xem bài thử nghiệm phun sương muối.
Lớp thụ động hóa trên mạ kẽm niken có mấy loại?
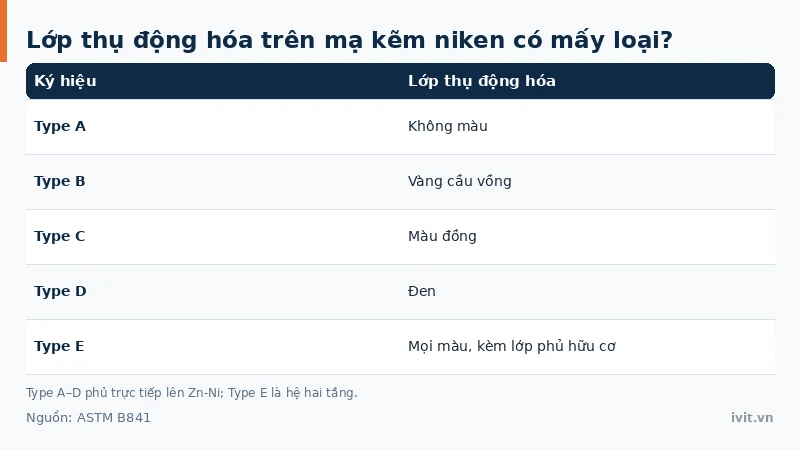
Khác biệt giữa năm Type trong Bảng 1 không chỉ là màu. Type A đến Type D là màng thụ động hóa (passivation) phủ trực tiếp lên lớp mạ kẽm niken, còn Type E cộng thêm một lớp phủ hữu cơ phía ngoài màng đó, tức hệ hai tầng. Vì mạ kẽm niken gần như luôn được hoàn thiện bằng màng chuyển hóa, mức trên 1.000 giờ là số đo của cả hệ, không phải của lớp hợp kim trần. Bản thụ động hóa bằng crom hóa trị 3 đáp ứng RoHS nay là mặt bằng chung; khác biệt giữa crom hóa trị 6 và hóa trị 3 xem bài cromat hóa và thụ động hóa.
Vì vậy đơn đặt hàng phải ghi cả ba thông số class, grade và type, vì cả ba cùng quyết định số giờ thử ăn mòn.
Mạ kẽm niken có hạn chế gì?
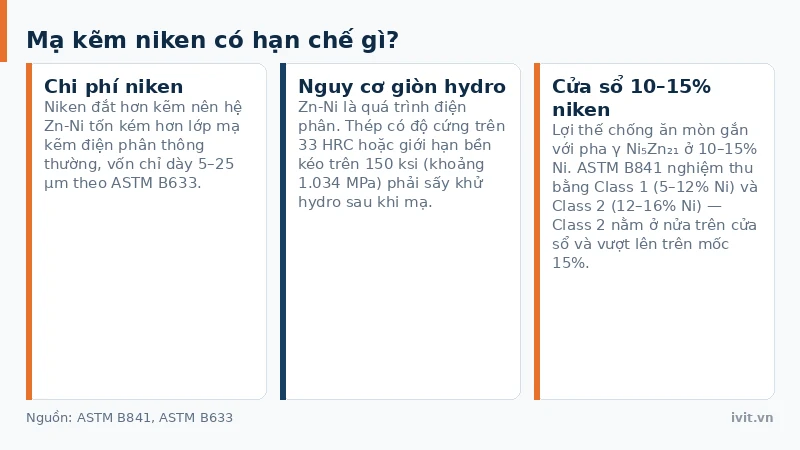
Hạn chế đầu tiên là chi phí: niken đắt hơn kẽm, nên mạ kẽm niken tốn kém hơn lớp mạ kẽm điện phân thông thường, loại chỉ dày 5–25 µm theo ASTM B633. Các hợp kim kẽm rẻ hơn là kẽm-sắt và kẽm-coban vẫn tồn tại song song; riêng kẽm-sắt không giữ được khả năng bảo vệ ở vùng nhiệt gần 200 °C như Zn-Ni.
Hạn chế thứ hai là giòn hydro (hydrogen embrittlement). Vì mạ kẽm niken là quá trình điện phân, hydro nguyên tử vẫn có thể sinh ra trên bề mặt chi tiết và khuếch tán vào thép cường độ cao, nên ngưỡng của lớp mạ kẽm điện phân áp dụng như nhau: thép có độ cứng trên 33 HRC hoặc giới hạn bền kéo trên 150 ksi (khoảng 1.034 MPa) phải sấy khử hydro sau khi mạ, không được bỏ bước này.
Hạn chế thứ ba của mạ kẽm niken nằm ở cửa sổ thành phần: lợi thế chống ăn mòn gắn với pha γ ở 10–15% niken, nên tỉ lệ niken trong lớp mạ phải rơi đúng dải đó. ASTM B841 vì vậy đặt hàm lượng niken thành tiêu chí nghiệm thu bằng Class 1 và Class 2, không chỉ đo chiều dày.
Mạ kẽm niken dùng ở ngành nào và thay cadmium từ khi nào?
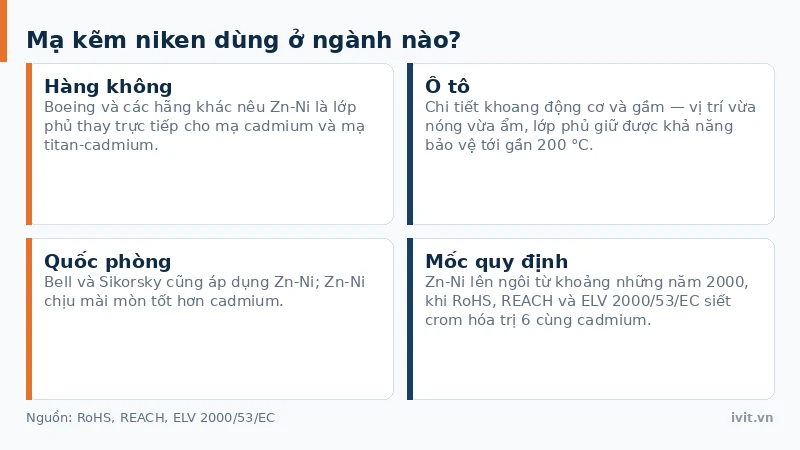
Hàng không là ngành áp dụng mạ kẽm niken rộng rãi trong vai trò thay lớp mạ cadmium. Boeing và các hãng khác nêu Zn-Ni là lớp phủ thay trực tiếp cho mạ cadmium và mạ titan-cadmium; Bell, Sikorsky cũng áp dụng, và Zn-Ni chịu mài mòn tốt hơn cadmium.
Ngành ô tô dùng mạ kẽm niken cho vị trí ăn mòn nặng, điển hình là chi tiết khoang động cơ: nơi vừa nóng vừa ẩm nên việc lớp phủ giữ được khả năng bảo vệ tới gần 200 °C có ý nghĩa thực tế.
Về mốc thời gian, mạ kẽm niken lên ngôi từ khoảng những năm 2000, khi RoHS, REACH và ELV 2000/53/EC siết crom hóa trị 6 cùng cadmium; Chỉ thị ELV 2000/53/EC sẽ được thay bằng Regulation (EU) 2026/1738 (ngày 08/07/2026), áp dụng từ 01/09/2028. Bối cảnh quy định xem bài RoHS, REACH và crom hóa trị 6.
Câu hỏi thường gặp về mạ kẽm niken
Phần này gom các câu hỏi thường gặp về mạ kẽm niken, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ kẽm niken khác mạ kẽm điện phân thường thế nào?
Khác ở thành phần lớp phủ và ở mức chống ăn mòn thu được trên cùng chiều dày. Lớp mạ kẽm thường là kẽm nguyên chất nên hỏng sớm ở mốc gỉ trắng, còn lớp Zn-Ni là hợp kim ở pha γ, dày 5–12 µm và khi có thụ động hóa thường vượt 1.000 giờ tới gỉ đỏ theo ASTM B117. Hai mốc hỏng này khác nhau, nên khi đối chiếu cần xem bài phân biệt gỉ trắng và gỉ đỏ trước khi so số giờ.
Mạ kẽm niken có gây giòn hydro không?
Có thể, vì đây là quy trình mạ điện nên hydro nguyên tử có khả năng sinh ra ở bề mặt chi tiết và khuếch tán vào thép. Rủi ro tập trung ở thép cường độ cao đã tôi. Cách xử lý là chọn bể ít sinh hydro hoặc bể kiềm, kèm bước sấy khử hydro sau khi mạ và ghi rõ yêu cầu này trong đơn đặt hàng. Nếu chi tiết không được phép qua bước nào sinh hydro, nên xét kẽm vảy hoặc mạ kẽm cơ học.
Nên chọn Class 1 hay Class 2 theo ASTM B841?
Chọn theo mức khắc nghiệt của môi trường. Class 1 có 5–12% niken. Class 2 (12–16% Ni) nằm ở nửa trên cửa sổ pha γ Ni₅Zn₂₁ (10–15% Ni) và vượt lên trên mốc 15%, là lựa chọn cho môi trường khắc nghiệt như khoang động cơ ô tô hoặc khi thay thế lớp mạ cadmium, với mục tiêu trên 1.000 giờ phun sương muối. Ngoài class, bản vẽ cần ghi thêm grade chiều dày 5, 8 hoặc 10 µm và type thụ động hóa.
Kết luận
Mạ kẽm niken đạt hiệu quả cao nhất ở pha γ với khoảng 10–15% niken. ASTM B841 quy định class theo hàm lượng niken, grade 5/8/10 theo chiều dày và type theo thụ động hóa; hệ đã thụ động hóa thường vượt 1.000 giờ phun sương muối ASTM B117, là con số so sánh chứ không phải tuổi thọ.
Cái giá phải trả là chi phí niken, yêu cầu giữ tỉ lệ niken đúng cửa sổ 10–15% và nguy cơ giòn hydro trên thép cường độ cao. Cần tư vấn kỹ thuật để chọn lớp phủ phù hợp cho chi tiết của bạn? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.