
Cromat hóa là gì? Phân biệt Cr6 và Cr3 theo ASTM B633
Tóm tắt nhanh:
- Cromat hóa là lớp phủ chuyển hóa lên mạ kẽm để chống gỉ trắng; cromat hóa trị 6 và thụ động hóa trị 3 cùng thuộc nhóm lớp phủ chuyển hóa.
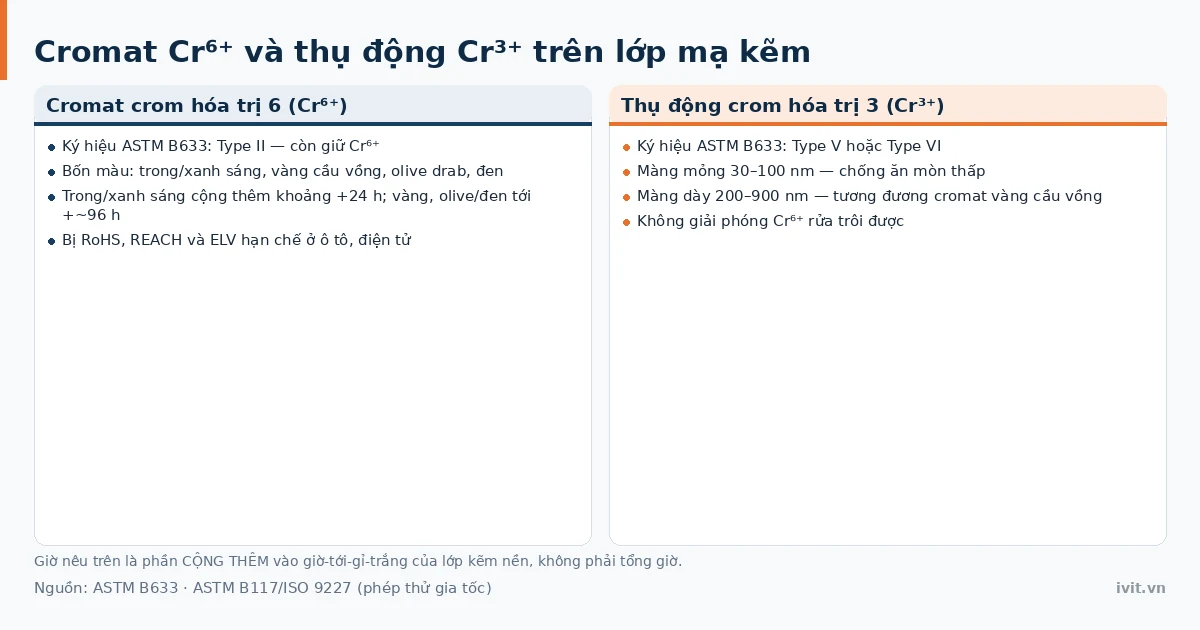
- Theo phép thử gia tốc ASTM B117, cromat Cr⁶⁺ cộng thêm khoảng 24–96 giờ tùy màu, còn thụ động Cr³⁺ màng dày 200–900 nm đạt mức tương đương.
- ASTM B633 ghi cromat Cr⁶⁺ là Type II và thụ động không giải phóng Cr⁶⁺ là Type V/VI.
- Nhược điểm lớn nhất của cromat hóa trị 6 là quy định, vì Cr⁶⁺ bị RoHS, REACH và ELV kiểm soát.
Cromat hóa là lớp phủ chuyển hóa lên mạ kẽm chống gỉ trắng: theo phép thử gia tốc ASTM B117, cromat Cr⁶⁺ cộng thêm khoảng 24–96 giờ tùy màu, thụ động Cr³⁺ màng dày 200–900 nm đạt mức tương đương. ASTM B633 ghi Cr⁶⁺ là Type II, thụ động không giải phóng Cr⁶⁺ là Type V/VI.
Cromat hóa và thụ động hóa là gì, hoạt động theo nguyên lý nào?
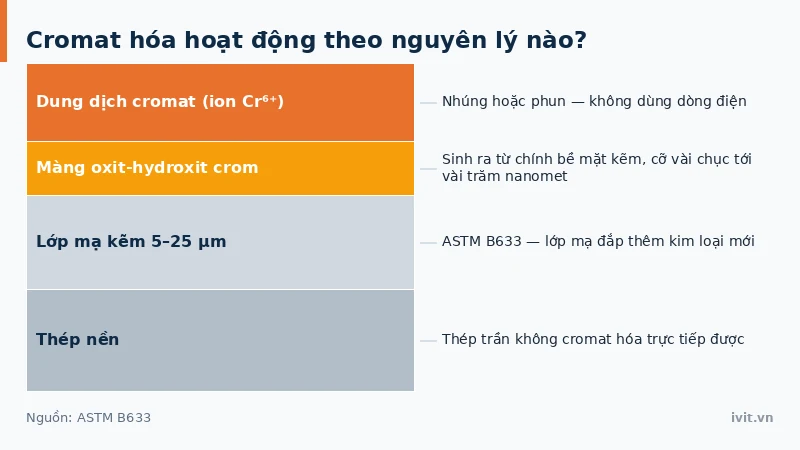
Cromat hóa (chromate conversion coating) và thụ động hóa (passivation) đều thuộc nhóm lớp phủ chuyển hóa: dung dịch chứa ion crom phản ứng ngay với bề mặt kẽm, biến một phần bề mặt thành màng oxit-hydroxit crom mỏng bám chặt, khác mạ kẽm điện phân đắp thêm 5–25 µm kim loại mới. Đây luôn là bước hoàn thiện trên lớp mạ kẽm hoặc nhôm có sẵn; toàn cảnh họ chuyển hóa ở bài lớp phủ chuyển hóa là gì.
Quy trình Cronak của New Jersey Zinc Co., theo tư liệu lịch sử ngành hoàn thiện bề mặt được phát triển khoảng năm 1933 và cấp bằng khoảng năm 1936, là lớp cromat chuyển hóa thực dụng đầu tiên cho kẽm và cadmi. Thụ động Cr³⁺ chỉ phổ biến sau năm 2000.
Cromat hóa trị 6 (Cr⁶⁺) có mấy màu và mỗi màu chống gỉ trắng khoảng bao lâu?
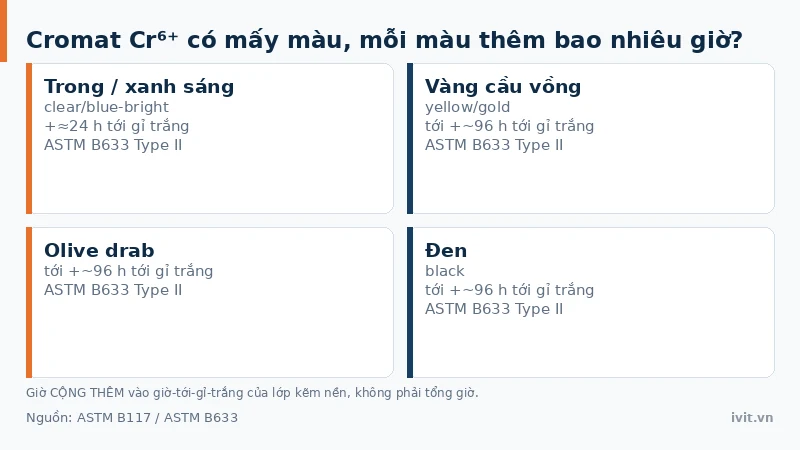
Cromat hóa trị 6 có bốn màu chính; màu của màng mã hóa mức bảo vệ chứ không phải để trang trí: thang trong/xanh → vàng/gold → olive drab → đen ứng với mức chống gỉ trắng tăng dần. Màng trong hoặc xanh sáng (clear/blue-bright) cộng thêm khoảng 24 giờ tới gỉ trắng; màng vàng cầu vồng và olive/đen cộng thêm tới khoảng 96 giờ. Tính trên cả hệ phủ — kẽm nền, lớp thụ động, rồi sealer hoặc topcoat — phần cộng thêm của lớp chuyển hóa trải khoảng 24–120 giờ trở lên. Đây là giờ CỘNG THÊM vào giờ-tới-gỉ-trắng của lớp kẽm nền, không phải tổng giờ chống ăn mòn của chi tiết.
Các mức giờ này đo theo ASTM B117 hoặc ISO 9227, là phép thử gia tốc để kiểm soát chất lượng và so sánh trong cùng một hệ phủ; theo ISO 9227:2022 nó không dùng để xếp hạng các vật liệu khác nhau và cũng không phải dự báo khả năng chống ăn mòn dài hạn. Với mạ kẽm điện phân theo ASTM B633, cromat chi phối giờ tới gỉ trắng, còn giờ tới gỉ đỏ do độ dày lớp kẽm chi phối; phân biệt hai loại gỉ ở bài gỉ trắng và gỉ đỏ.
Thụ động crom hóa trị 3 (Cr³⁺) màng mỏng và màng dày khác nhau thế nào?
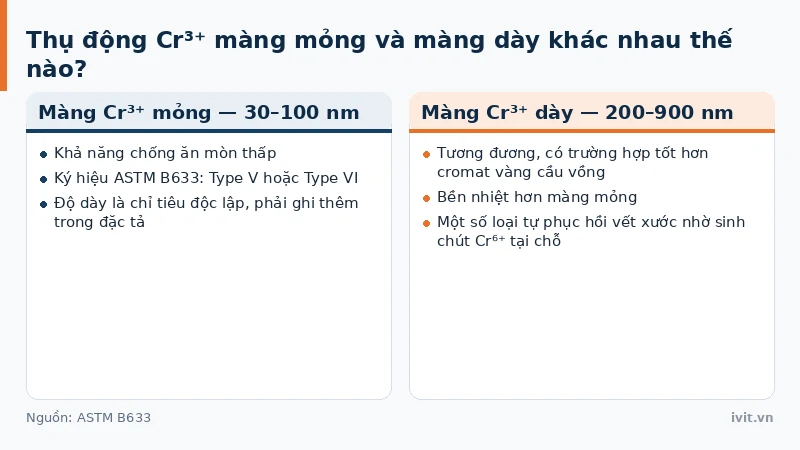
Thụ động crom hóa trị 3 có hai loại màng với mức bảo vệ chênh lệch lớn. Màng mỏng khoảng 30–100 nm cho khả năng chống ăn mòn thấp, còn màng dày 200–900 nm đạt mức tương đương, có trường hợp tốt hơn cromat vàng cầu vồng và bền nhiệt hơn.
Một số màng Cr³⁺ dạng dày còn tự phục hồi vết xước, tương tự băng cá nhân tự tiết thuốc sát trùng khi bị rách: một lượng nhỏ Cr⁶⁺ sinh ra ngay tại chỗ hư hỏng rồi che phủ lại vùng trầy. Vì vậy không nên khẳng định một lô Cr³⁺ hoàn toàn không có Cr⁶⁺.
Cromat và thụ động hóa được ghi ký hiệu thế nào trên bản vẽ?
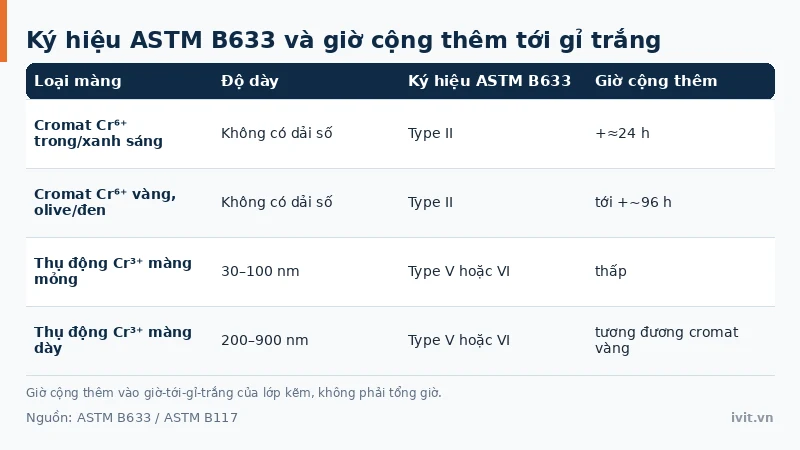
Trên bản vẽ mạ kẽm, ASTM B633 dùng ký hiệu Type để phân biệt lớp còn giữ Cr⁶⁺ với lớp không giải phóng Cr⁶⁺. Bảng dưới tổng hợp độ dày, ký hiệu và giờ cộng thêm của bốn loại màng.
Bảng 1: Ký hiệu ASTM B633 và giờ cộng thêm tới gỉ trắng
| Loại màng | Độ dày | Ký hiệu ASTM B633 | Giờ cộng thêm tới gỉ trắng* |
|---|---|---|---|
| Cromat Cr⁶⁺ trong/xanh sáng | Không có dải số trong ASTM B633 | Type II | khoảng +24 h |
| Cromat Cr⁶⁺ vàng, olive/đen | Không có dải số trong ASTM B633 | Type II | tới +96 h |
| Thụ động Cr³⁺ màng mỏng | 30–100 nm | Type V hoặc Type VI | thấp |
| Thụ động Cr³⁺ màng dày | 200–900 nm | Type V hoặc Type VI | tương đương cromat vàng |
*Đo theo ASTM B117/ISO 9227, cộng thêm vào giờ-tới-gỉ-trắng của lớp kẽm.
Type V và Type VI đều thuộc nhóm thụ động không giải phóng Cr⁶⁺ rửa trôi được, khác Type II là cromat còn giữ Cr⁶⁺; độ dày màng mỏng hay dày là chỉ tiêu độc lập, phải ghi thêm trong đặc tả. Ngoài mạ kẽm, crom hóa trị 6 và hóa trị 3 còn làm màng chem-film trên nhôm (tên thương mại Alodine của Henkel) theo MIL-DTL-5541, dày dưới 0,5 µm.
Cromat hóa trị 6 có nhược điểm gì?
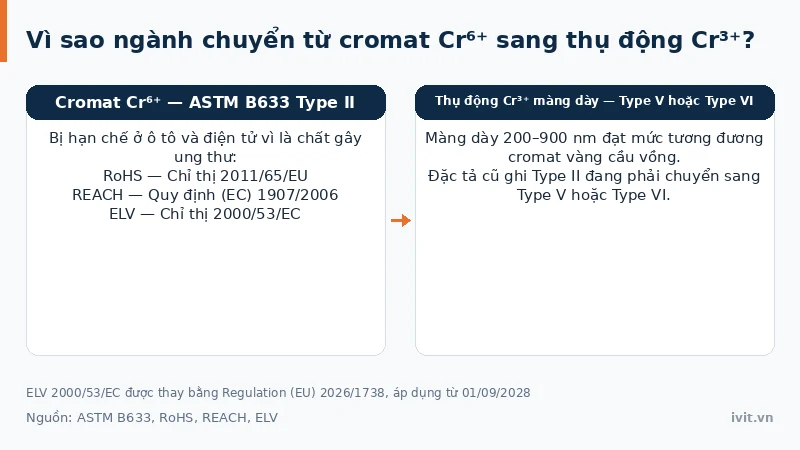
Nhược điểm lớn nhất của cromat hóa trị 6 là quy định: Cr⁶⁺ bị RoHS, REACH và ELV (Chỉ thị 2000/53/EC, được thay bằng Regulation (EU) 2026/1738 ngày 08/07/2026, áp dụng từ 01/09/2028) hạn chế ở ô tô và điện tử vì là chất gây ung thư; phạm vi và miễn trừ nằm ở bài RoHS, REACH và crom hóa trị 6. Vì vậy đặc tả cũ ghi cromat Type II đang phải chuyển sang Type V hoặc Type VI.
Nhược điểm thứ hai là màng cromat và thụ động đều rất mỏng, cỡ vài chục tới vài trăm nanomet, nên không chịu được ăn mòn nặng. Thép trần không cromat hóa trực tiếp được, nên chi tiết chưa mạ phải qua mạ kẽm điện phân trước.
Cromat hóa và thụ động hóa dùng cho vật liệu và ngành nào?
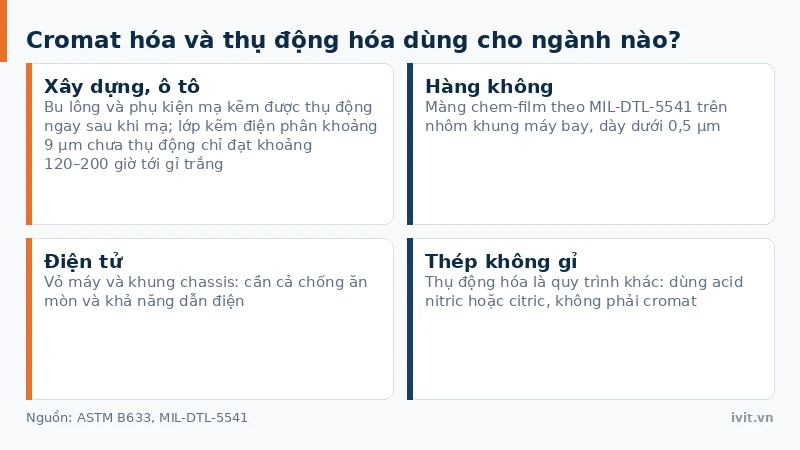
Trên mạ kẽm, cromat hóa và thụ động hóa gần như luôn có mặt: theo dữ liệu năng lực của ASTM B633, lớp mạ kẽm điện phân khoảng 9 µm chưa thụ động chỉ đạt khoảng 120–200 giờ tới gỉ trắng. Vì vậy bu lông và phụ kiện xây dựng, ô tô được thụ động ngay sau khi mạ.
Trên nhôm, chem-film theo MIL-DTL-5541 là lớp lót tương tự cho khung máy bay và chassis điện tử. Với thép không gỉ, thụ động hóa là quy trình khác dùng acid nitric hoặc citric, xem bài thụ động hóa inox.
Câu hỏi thường gặp về cromat hóa và thụ động hóa
Phần này gom các câu hỏi thường gặp về cromat hóa và thụ động hóa, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Làm sao biết chi tiết mạ kẽm dùng cromat Cr⁶⁺ hay thụ động Cr³⁺?
Màu sắc chỉ là gợi ý, không phải bằng chứng chắc chắn. Cromat Cr⁶⁺ có bốn màu: trong/xanh sáng, vàng cầu vồng, olive drab và đen; thụ động Cr³⁺ cũng được pha màu tương tự. Cách chắc chắn hơn là đọc ký hiệu Type theo ASTM B633: Type II là cromat còn giữ Cr⁶⁺, Type V và Type VI là thụ động không giải phóng Cr⁶⁺.
Cromat hóa có làm thay đổi kích thước hoặc độ dày chi tiết không?
Gần như không đáng kể ở mức đo thông thường. Màng cromat và thụ động đều rất mỏng, cỡ nanomet tới dưới nửa micromet, mỏng hơn hàng chục lần so với chính lớp mạ kẽm bên dưới vốn chỉ 5–25 µm với mạ kẽm điện phân. Vì vậy cromat hóa hầu như không ảnh hưởng tới dung sai lắp ghép hay độ khớp ren.
Có thể tự sơn hoặc tự thụ động lại tại công trình khi lớp cromat bị trầy xước không?
Không nên coi đây là thao tác tự làm tại công trình. Cromat hóa và thụ động hóa là phản ứng hóa học cần kiểm soát nồng độ dung dịch và thời gian nhúng tại xưởng mạ. Với vết trầy nhỏ trên màng Cr³⁺ dạng dày 200–900 nm, cơ chế tự phục hồi có thể che phủ nhờ sinh chút Cr⁶⁺ tại chỗ hư hỏng, nhưng không áp dụng cho mọi loại màng.
Cromat hóa hoặc thụ động hóa giá bao nhiêu?
Chi phí phụ thuộc vào loại màng và diện tích xử lý, không có mức cố định. Yếu tố ảnh hưởng lớn nhất là cromat Cr⁶⁺ hay thụ động Cr³⁺, màng mỏng hay dày, có kèm sealer hay topcoat hay không; đây là bước cộng thêm nên thường tính gộp vào đơn giá cả hệ lớp phủ. Đơn giá chỉ chốt được khi đã rõ hệ lớp phủ và khối lượng lô hàng.
Kết luận
Cromat hóa và thụ động hóa là bước cuối biến bề mặt kẽm hoặc nhôm thành màng chuyển hóa mỏng chống gỉ trắng: cromat Cr⁶⁺ cộng thêm khoảng 24–96 giờ tùy màu nhưng bị RoHS, REACH và ELV hạn chế, còn thụ động Cr³⁺ màng dày 200–900 nm đạt hiệu năng tương đương, ghi theo ASTM B633 Type V hoặc Type VI.
Khi đọc đặc tả phải phân biệt ký hiệu Type và độ dày màng, vì hai lô cùng ghi “thụ động Cr³⁺” có thể chống ăn mòn khác nhau. Đây là một mắt xích trong toàn cảnh công nghệ mạ. Cần tư vấn chọn đúng loại màng thụ động cho lô hàng của bạn? Liên hệ kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.