
Lớp phủ chuyển hóa là gì? Tổng quan bốn nhóm chính
Tóm tắt nhanh:
- Lớp phủ chuyển hóa là màng bảo vệ sinh ra từ phản ứng hóa học ngay trên bề mặt kim loại nền, khác lớp mạ đắp thêm vật liệu từ bên ngoài.
- Bốn nhánh chính gồm cromat/thụ động hóa, phosphate, anodizing nhôm và thụ động hóa inox, với độ dày từ khoảng 30 nanomet tới hơn 50 µm.
- Ưu điểm lớn nhất của lớp phủ chuyển hóa là độ bám dính, vì lớp phủ sinh ra ngay tại bề mặt nền.
Lớp phủ chuyển hóa là màng bảo vệ sinh ra từ phản ứng hóa học ngay trên bề mặt kim loại nền, khác lớp mạ đắp thêm vật liệu từ bên ngoài. Bốn nhánh chính gồm cromat/thụ động hóa, phosphate, anodizing nhôm và thụ động hóa inox, độ dày trải từ khoảng 30 nanomet tới hơn 50 µm.
Lớp phủ chuyển hóa hình thành theo nguyên lý hóa học nào?
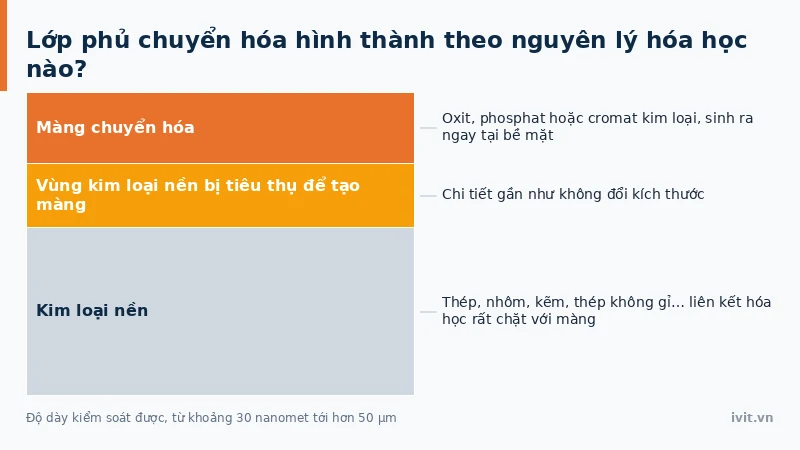
Lớp phủ chuyển hóa hình thành khi bề mặt kim loại phản ứng trực tiếp với dung dịch xử lý — acid, muối oxy hóa hoặc dòng điện anốt — tạo hợp chất mới ngay tại chỗ: oxit, phosphat hoặc cromat kim loại. Nguyên tử tạo màng lấy chủ yếu từ kim loại nền, không phải kim loại lạ lắng đọng từ dung dịch như trong mạ điện, nên lớp phủ chuyển hóa liên kết hóa học với nền rất chặt.
Cơ chế lớp phủ chuyển hóa giống miếng táo cắt ra chuyển màu nâu khi gặp không khí: thịt táo tự phản ứng với oxy ngay tại bề mặt, không phải ai quét thêm lớp màu nâu lên trên. Khác biệt là bể xử lý ép phản ứng đó chạy nhanh, đồng đều và dừng ở độ dày kiểm soát được, từ khoảng 30 nanomet tới hơn 50 µm.
Lớp phủ chuyển hóa khác lớp mạ đắp thêm ở điểm nào?
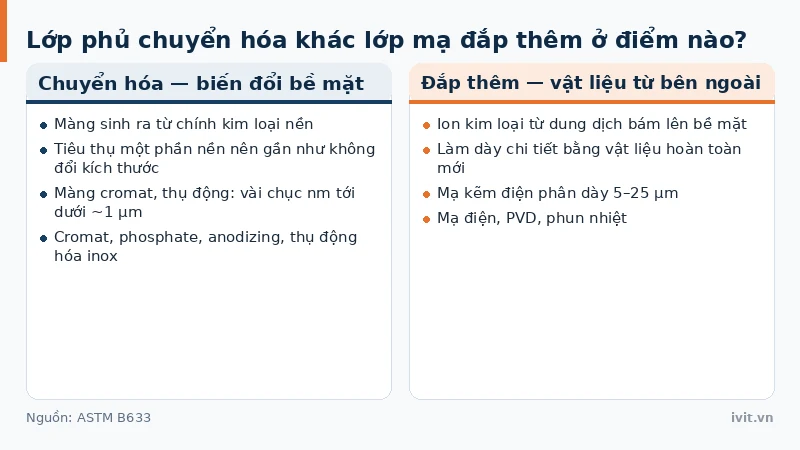
Lớp mạ đắp thêm, như mạ kẽm điện phân dày 5–25 µm hay mạ niken, dùng dòng điện ngoài kéo ion kim loại từ dung dịch bám lên bề mặt, làm dày chi tiết bằng vật liệu mới; nhóm này tập hợp ở hub mạ trang trí và mạ kỹ thuật. Lớp phủ chuyển hóa tiêu thụ một phần kim loại nền để tạo màng nên gần như không đổi kích thước, trừ lớp oxit dày giãn nở khoảng một nửa vào trong và một nửa ra ngoài bề mặt gốc.
Lớp phủ chuyển hóa dày bao nhiêu so với các nhóm khác?
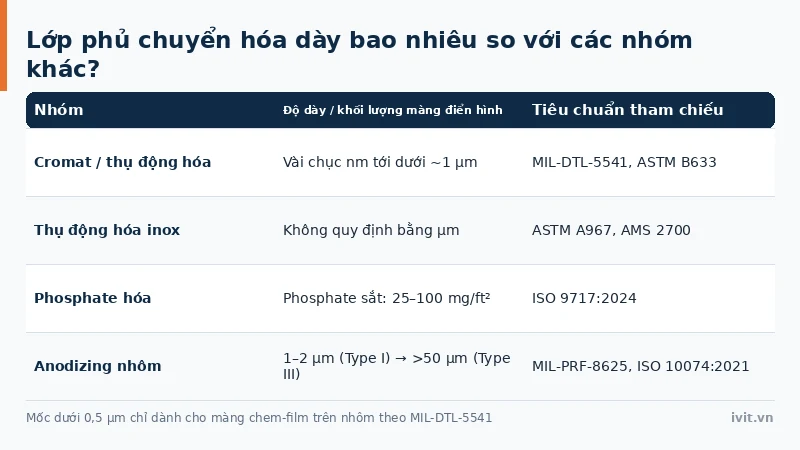
Độ dày các nhóm lớp phủ chuyển hóa chênh nhau hàng trăm lần do khác cơ chế và mục tiêu. Màng cromat và màng thụ động trải từ vài chục nanomet tới dưới khoảng 1 µm tùy loại màng; mốc “dưới 0,5 µm” chỉ dành cho màng chem-film trên nhôm theo MIL-DTL-5541, còn dải số từng loại màng trên lớp mạ kẽm nằm ở bài cromat hóa và thụ động hóa. Ở đầu dày, lớp oxit anodizing cứng loại III vượt 50 µm.
Bảng dưới so sánh độ dày, vai trò và tiêu chuẩn của bốn nhóm lớp phủ chuyển hóa chính.
Bảng 1: Độ dày và tiêu chuẩn các nhóm lớp phủ chuyển hóa chính
| Nhóm | Vật liệu nền | Độ dày / khối lượng màng điển hình | Vai trò chính | Tiêu chuẩn tham chiếu |
|---|---|---|---|---|
| Cromat / thụ động hóa | Kẽm, cadmi, nhôm | Vài chục nm tới dưới ~1 µm | Chống gỉ trắng, dẫn điện | MIL-DTL-5541, ASTM B633 |
| Phosphate hóa | Thép, sắt | Phosphate sắt: 25–100 mg/ft² | Nền sơn, bôi trơn, chống mài mòn | ISO 9717:2024 |
| Anodizing nhôm | Nhôm | 1–2 µm (Type I) → >50 µm (Type III) | Chống ăn mòn, chống mài mòn, trang trí | MIL-PRF-8625, ISO 7599, ISO 10074:2021 |
| Thụ động hóa inox | Thép không gỉ | Không quy định bằng µm | Loại sắt tự do, phục hồi màng thụ động | ASTM A967, AMS 2700 |
Đọc bảng cần hai lưu ý. MIL-DTL-16232H quy định phosphate nặng gốc mangan (Type M, ≥16 g/m²) hoặc kẽm (Type Z, ≥11 g/m²), Class 1–4 theo cách xử lý bổ sung, nên không phải nguồn của dòng phosphate sắt 25–100 mg/ft². Dải µm của anodizing là thực hành công nghiệp: MIL-PRF-8625F chỉ đặt chiều dày danh nghĩa 0,002 in ±20% cho Type III.
Chênh lệch này giải thích vì sao màng cromat không thay được lớp kẽm chống ăn mòn kết cấu, còn lớp oxit loại III từ 25 µm trở lên tự chịu mài mòn.
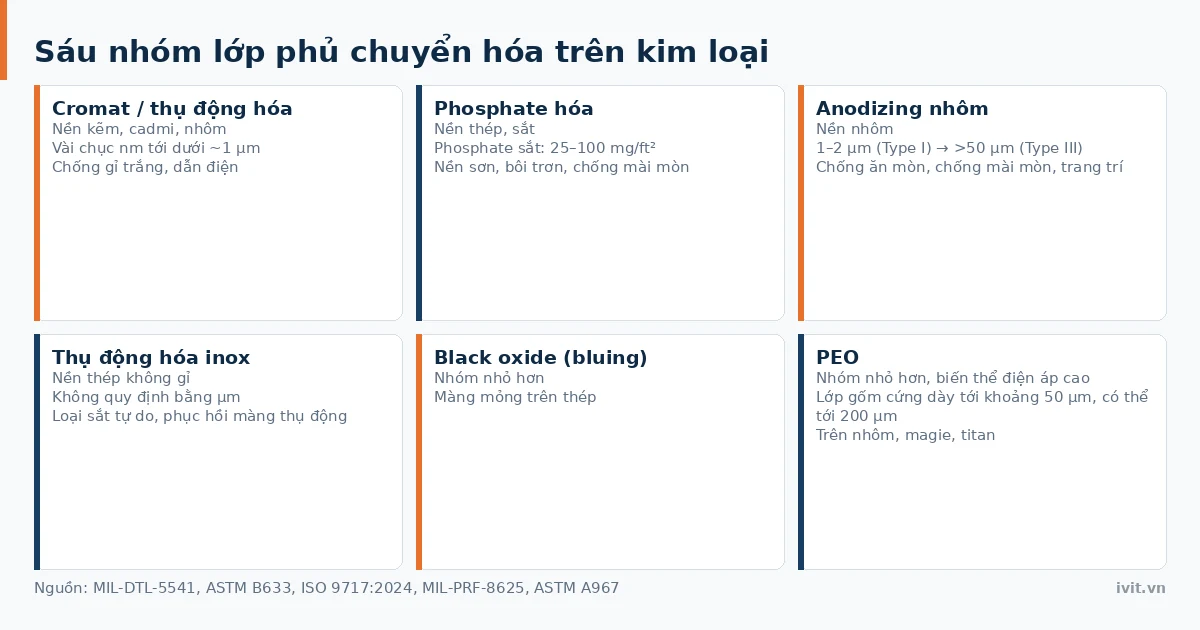
Lớp phủ chuyển hóa có bốn nhóm chính nào?
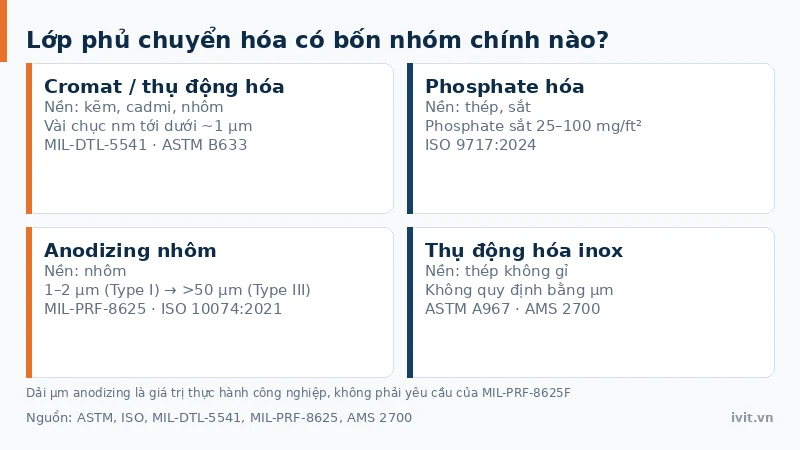
Cromat hóa và thụ động hóa (chromate/passivation) tạo màng trên lớp mạ kẽm hoặc nhôm, dùng crom hóa trị 6 hoặc 3 tùy RoHS/REACH, nhận biết qua màu từ trong suốt tới vàng, ô liu hay đen. Xem chi tiết ở bài cromat hóa & thụ động hóa.
Phosphate hóa tạo lớp tinh thể phosphate sắt, kẽm hoặc mangan trên thép — ba họ hóa chất chính, đặc tả theo ISO 9717:2024 và MIL-DTL-16232 — dùng làm nền sơn, lớp giữ dầu bôi trơn hoặc chống trầy khi chạy rà. Xem chi tiết ở bài lớp phủ phosphate.
Anodizing nhôm ép buộc bề mặt nhôm oxy hóa bằng dòng điện anốt, tạo lớp oxit nhôm cứng, chia thành 3 loại theo bể acid, mật độ dòng điện và nhiệt độ bể. Xem chi tiết ở bài anodizing nhôm.
Thụ động hóa inox dùng acid nitric hoặc citric loại sắt tự do khỏi bề mặt thép không gỉ, giúp màng oxit crom tự nhiên phục hồi và dày lên theo ASTM A967. Xem chi tiết ở bài thụ động hóa inox.
Hai nhóm lớp phủ chuyển hóa nhỏ hơn là black oxide (bluing, màng mỏng trên thép) và PEO — biến thể điện áp cao tạo lớp gốm cứng dày tới khoảng 50 µm, có thể tới 200 µm trên nhôm, magie, titan.
Lớp phủ chuyển hóa có ưu và nhược điểm gì?
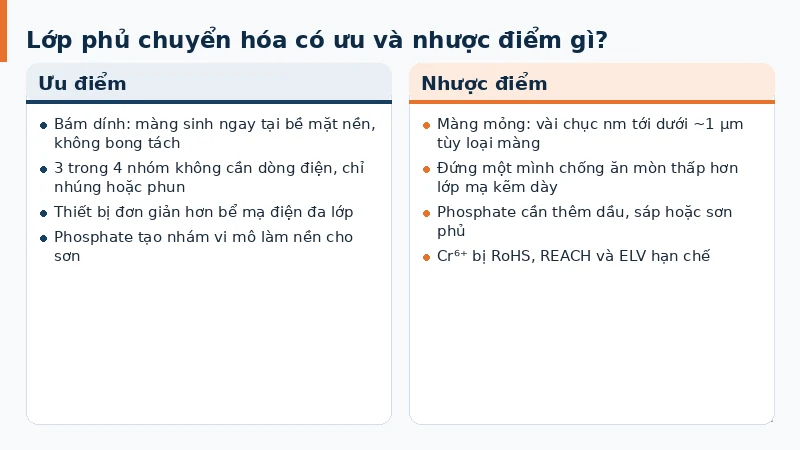
Ưu điểm lớn nhất là độ bám dính: lớp phủ chuyển hóa sinh ra ngay tại bề mặt nền nên không bong tách như lớp mạ đắp thêm. Ba trong bốn nhóm — cromat, phosphate, thụ động hóa inox — không cần dòng điện, chỉ nhúng hoặc phun dung dịch nên thiết bị đơn giản hơn bể mạ điện đa lớp.
Nhược điểm chính là độ dày mỏng khiến khả năng chống ăn mòn một mình thấp hơn các lớp mạ kẽm dày — dải chiều dày từng loại kẽm xem bài mạ kẽm chống ăn mòn cho thép; phosphate cần thêm dầu, sáp hoặc sơn phủ mới đạt độ bền ngoài trời. Cromat hóa trị 6 còn bị RoHS, REACH và ELV (Chỉ thị 2000/53/EC, được thay bằng Regulation (EU) 2026/1738 áp dụng từ 01/09/2028) hạn chế, buộc chuyển sang hóa trị 3 hoặc passivate không chứa crom.
Lớp phủ chuyển hóa dùng ở những ngành nào?
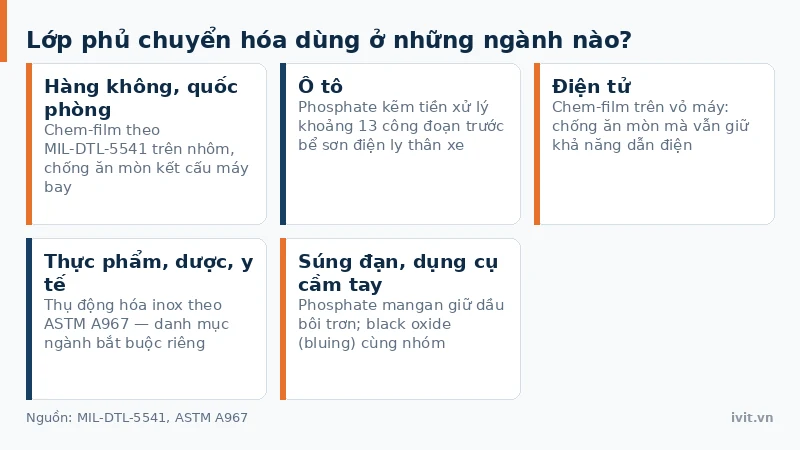
Ngành hàng không và quốc phòng dùng chem-film theo MIL-DTL-5541 trên nhôm chống ăn mòn kết cấu máy bay. Ngành ô tô dùng phosphate kẽm tiền xử lý khoảng 13 công đoạn trước khi vào bể sơn điện ly thân xe, còn ngành điện tử dùng chem-film trên vỏ máy vừa chống ăn mòn vừa dẫn điện.
Nhánh thụ động hóa inox có danh mục ngành bắt buộc riêng cho thiết bị thực phẩm, dược và y tế. Phosphate mangan vẫn thông dụng trên súng đạn và dụng cụ cầm tay nhờ khả năng giữ dầu bôi trơn, còn black oxide (bluing) phủ cùng nhóm chi tiết này.
Lớp phủ chuyển hóa xuất hiện từ khi nào?
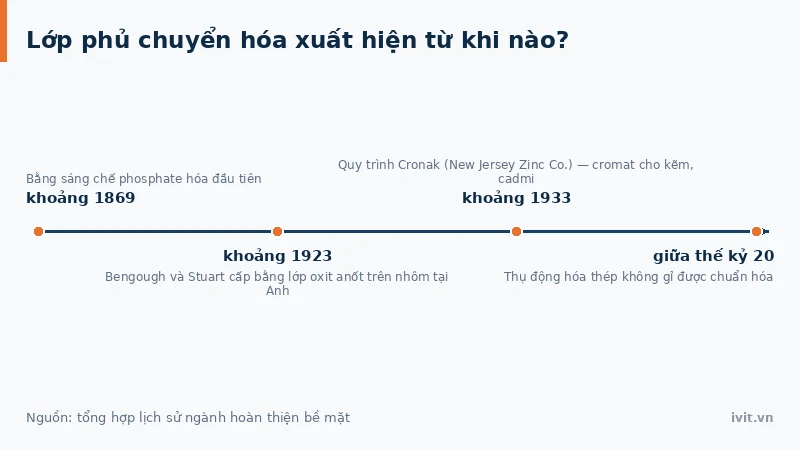
Theo các tổng hợp lịch sử ngành hoàn thiện bề mặt, phosphate hóa xuất hiện sớm nhất, với bằng sáng chế đầu tiên khoảng năm 1869 và dung dịch phosphate kẽm cho ô tô khoảng năm 1938 — các mốc chi tiết xem bài lớp phủ phosphate. Lớp oxit anốt trên nhôm được Bengough và Stuart cấp bằng tại Anh khoảng năm 1923.
Quy trình Cronak của New Jersey Zinc Co., khoảng năm 1933, là lớp cromat chuyển hóa thực dụng đầu tiên cho kẽm và cadmi. Thụ động hóa thép không gỉ được chuẩn hóa muộn hơn, khoảng giữa thế kỷ 20.
Câu hỏi thường gặp về lớp phủ chuyển hóa
Phần này gom các câu hỏi thường gặp về lớp phủ chuyển hóa, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Lớp phủ chuyển hóa có chống ăn mòn tốt bằng lớp mạ kẽm dày không?
Thường không, nếu đứng một mình. Màng cromat và phosphate chỉ mỏng dưới 1 µm tới vài chục mg/ft², trong khi mạ kẽm điện phân dày 5–25 µm theo ASTM B633 và các lớp kẽm nhúng nóng còn dày hơn nữa — dải chiều dày từng loại kẽm xem bài mạ kẽm chống ăn mòn cho thép. Lớp phủ chuyển hóa là lớp tăng cường hoặc lớp lót: cromat cộng thêm giờ chống gỉ trắng, phosphate giữ dầu hoặc bám sơn. Lớp oxit anodizing loại III là ngoại lệ vì có thể dày hơn 50 µm.
Vì sao thép thường phải mạ kẽm trước khi cromat hóa?
Vì thép trần không cromat hóa trực tiếp thành màng bảo vệ hiệu quả: phản ứng cần lớp kẽm hoặc cadmi bên dưới để tạo màng crom, nên trên nền thép cromat luôn đi kèm một lớp mạ kẽm theo ASTM B633. Cơ chế tạo màng, bốn màu cromat Cr⁶⁺ và cách ghi ký hiệu Type nằm ở bài cromat hóa và thụ động hóa. Trên nhôm, màng chem-film theo MIL-DTL-5541 hình thành trực tiếp trên kim loại nền, không cần lớp mạ trung gian.
Lớp phủ chuyển hóa có cần dòng điện không?
Ba trong bốn nhóm lớp phủ chuyển hóa không cần dòng điện: cromat hóa, phosphate hóa và thụ động hóa inox là phản ứng hóa học thuần túy khi nhúng hoặc phun dung dịch. Anodizing là ngoại lệ duy nhất, dùng dòng điện một chiều theo MIL-PRF-8625 để ép nhôm oxy hóa nhanh và có kiểm soát tại anốt, khác hẳn oxy hóa tự nhiên chậm ngoài không khí. Vì vậy một số tài liệu xếp anodizing vào nhóm điện hóa thay vì chuyển hóa thuần túy.
Lớp phủ chuyển hóa có sơn phủ lên trên được không?
Có, và với phosphate đây gần như là mục đích chính: lớp phosphate kẽm tạo bề mặt nhám vi mô giúp sơn hoặc bột tĩnh điện bám chắc hơn thép trần, và là lớp nền tiền xử lý chuẩn của dây chuyền sơn điện ly ô tô theo ISO 9717:2024. Lớp oxit anốt xốp cũng nhận thuốc nhuộm và chất bịt lỗ, chi tiết ở bài anodizing nhôm. Các hệ sơn đặt lên trên lớp phủ chuyển hóa được so sánh ở hub sơn phủ kim loại.
Kết luận
Lớp phủ chuyển hóa là nhóm màng bảo vệ sinh ra từ chính phản ứng hóa học trên bề mặt kim loại nền, gồm bốn nhánh: cromat/thụ động hóa, phosphate, anodizing nhôm và thụ động hóa inox, độ dày từ vài chục nanomet tới hơn 50 µm. Cromat, phosphate và thụ động hóa inox bổ trợ cho lớp mạ dày chứ không thay thế nó, còn lớp oxit loại III đủ dày để tự bảo vệ. Vị trí của họ lớp phủ chuyển hóa nằm trong toàn cảnh công nghệ mạ. Cần tư vấn kỹ thuật chọn lớp phủ chuyển hóa cho chi tiết cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.