
Phosphate hóa là gì? Ba họ sắt, kẽm và mangan phosphate
Tóm tắt nhanh:
- Phosphate hóa là quá trình nhúng hoặc phun thép qua dung dịch acid phosphoric để tạo lớp tinh thể phosphate bám chắc trên bề mặt, gồm ba họ sắt, kẽm và mangan.
- Phosphate sắt là họ mỏng nhất, khoảng 25–100 mg/ft²; theo MIL-DTL-16232H, lớp phosphate dày Type M đạt tối thiểu 16 g/m² và Type Z tối thiểu 11 g/m².
- Bề mặt tinh thể phosphate là nền bám tốt cho sơn và lớp e-coat, nhưng lớp xốp này cần thêm dầu, sealer hoặc sơn phủ mới chống ăn mòn ngoài trời.
- Phosphate hóa chỉ áp dụng cho thép và gang, không dùng cho nhôm hoặc inox.
Phosphate hóa là quá trình nhúng hoặc phun thép qua dung dịch acid phosphoric để tạo lớp tinh thể phosphate bám chắc trên bề mặt, gồm ba họ sắt, kẽm và mangan. Phosphate sắt mỏng nhất, khoảng 25–100 mg/ft²; theo MIL-DTL-16232H, lớp phosphate dày Type M đạt tối thiểu 16 g/m² và Type Z tối thiểu 11 g/m².
Phosphate hóa là gì và phản ứng theo cơ chế nào?
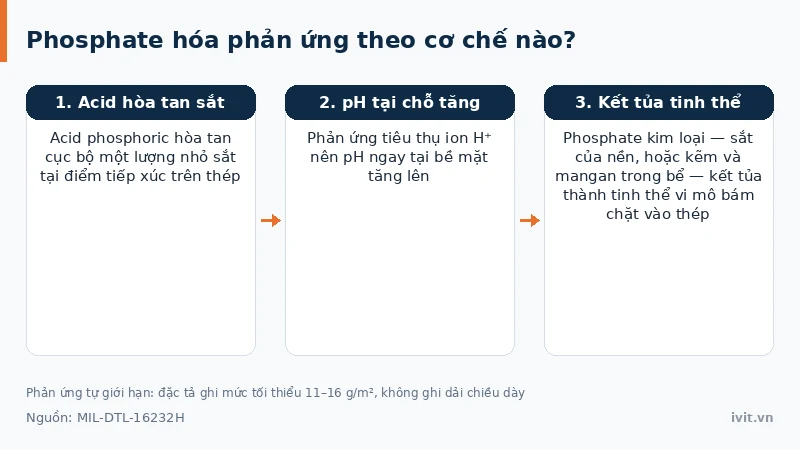
Phosphate hóa là một dạng lớp phủ chuyển hóa: phản ứng xảy ra ngay trên bề mặt thép chứ không đắp thêm kim loại như mạ điện. Acid phosphoric hòa tan cục bộ một lượng nhỏ sắt tại điểm tiếp xúc, tiêu thụ ion H⁺ khiến pH tại chỗ tăng; ở pH đó, phosphate kim loại — sắt của nền, hoặc kẽm và mangan hòa tan sẵn trong bể — kết tủa thành tinh thể vi mô bám chặt vào thép. MIL-DTL-16232H §3.2.1 vì thế buộc kiểm soát acid tự do, acid tổng và sắt hai của bể mỗi 4 giờ.
Phosphate hóa tự giới hạn nên khối lượng lớp phủ có trần: khi tinh thể phủ kín một điểm, acid hết đường tiếp cận thép bên dưới, giống cặn vôi bám dày dần trên thành ấm đun nước. Đó là lý do đặc tả ghi mức tối thiểu 11–16 g/m² thay vì một dải chiều dày.
Phosphate hóa và cromat hóa đều là lớp phủ chuyển hóa nhưng khác nền và mục đích — chi tiết xem bài cromat hóa và thụ động hóa.
Phosphate hóa có mấy loại theo kim loại tạo màng?
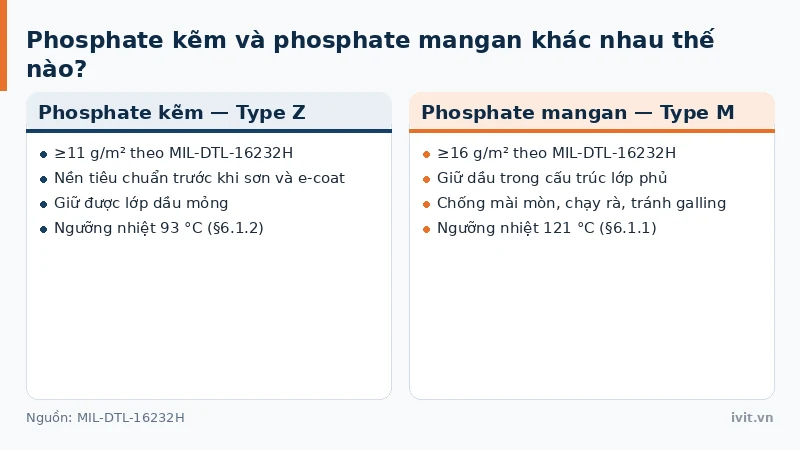
Ba họ phosphate hóa khác nhau ở kim loại hòa tan trong bể, kéo theo khối lượng lớp phủ và vai trò. Phosphate kẽm (Type Z, ≥11 g/m²) chống ăn mòn tốt hơn phosphate sắt và giữ được lớp dầu mỏng nên là lớp nền tiêu chuẩn trước khi sơn; biến thể tricationic có thêm niken, mangan hoặc coban trong bể. Phosphate mangan (Type M, ≥16 g/m²) hướng tới chống mài mòn và giữ dầu.
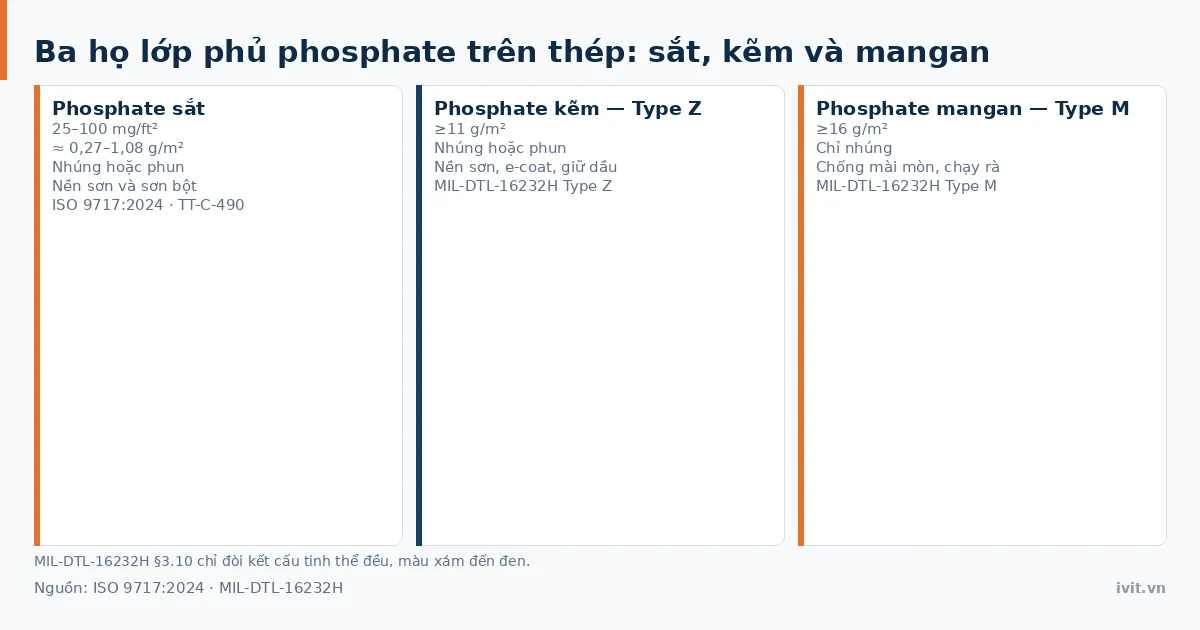
Bảng dưới so sánh ba họ phosphate theo khối lượng lớp phủ và mã tiêu chuẩn.
Bảng 1: Ba họ lớp phủ phosphate theo kim loại tạo màng
| Họ phosphate | Khối lượng lớp phủ | Cách áp dụng | Vai trò chính | Mã tiêu chuẩn |
|---|---|---|---|---|
| Phosphate sắt | 25–100 mg/ft² ≈ 0,27–1,08 g/m² | Nhúng hoặc phun | Nền sơn và sơn bột | ISO 9717:2024 · TT-C-490 |
| Phosphate kẽm | ≥11 g/m² (Type Z) | Nhúng hoặc phun | Nền sơn, e-coat, giữ dầu | ISO 9717:2024 · MIL-DTL-16232H Type Z |
| Phosphate mangan | ≥16 g/m² (Type M) | Chỉ nhúng | Chống mài mòn, chạy rà | ISO 9717:2024 · MIL-DTL-16232H Type M |
Bốn cấp Class 1–4 của MIL-DTL-16232H phân theo xử lý bổ sung, không theo chiều dày: Class 1 xử lý bảo quản theo chỉ định, Class 2 tẩm dầu MIL-PRF-16173 Grade 3 hoặc MIL-PRF-3150, Class 3 không xử lý bổ sung, Class 4 chuyển hóa hóa học và có thể nhuộm màu. Đặc tả ghi yêu cầu chỉ bằng g/m² và §3.10 chỉ đòi kết cấu tinh thể đều, màu xám đến đen — không mô tả tinh thể mịn hay thô theo từng họ.
Phosphate hóa thực hiện theo quy trình nào?
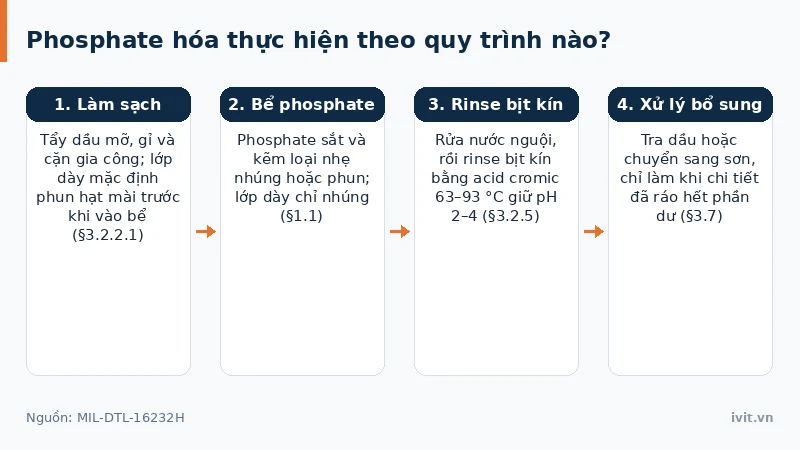
Phosphate hóa bắt đầu bằng làm sạch dầu mỡ, gỉ và cặn gia công; với lớp phosphate dày, MIL-DTL-16232H §3.2.2.1 mặc định yêu cầu phun hạt mài trước khi vào bể. Nếu trước đó đã dùng acid mạnh hoặc kiềm mạnh, §3.2.2.2 buộc xử lý hoạt hóa bề mặt (surface conditioning) để làm mịn lại cấu trúc tinh thể — nhưng đặc tả không chỉ định tác nhân, nên tác nhân cụ thể theo tài liệu hãng hóa chất.
Phosphate sắt và kẽm loại nhẹ áp dụng được cả bằng nhúng lẫn phun — dây chuyền ô tô chạy khoảng 13 công đoạn tiền xử lý trước bể sơn điện ly — còn lớp dày theo §1.1 chỉ nhúng.
Sau bể phosphate, chi tiết rửa nước nguội; theo §3.2.4 mọi chi tiết trừ Class 4 phải qua một lượt rinse bịt kín — acid cromic nóng 63–93 °C giữ pH 2–4 (§3.2.5) hoặc sealer không crom theo hãng hóa chất (§3.2.6). Xử lý bổ sung ở §3.7 chỉ làm sau đó, khi chi tiết đã ráo hết phần dư.
Vì sao phosphate hóa là nền bám sơn và e-coat tốt?
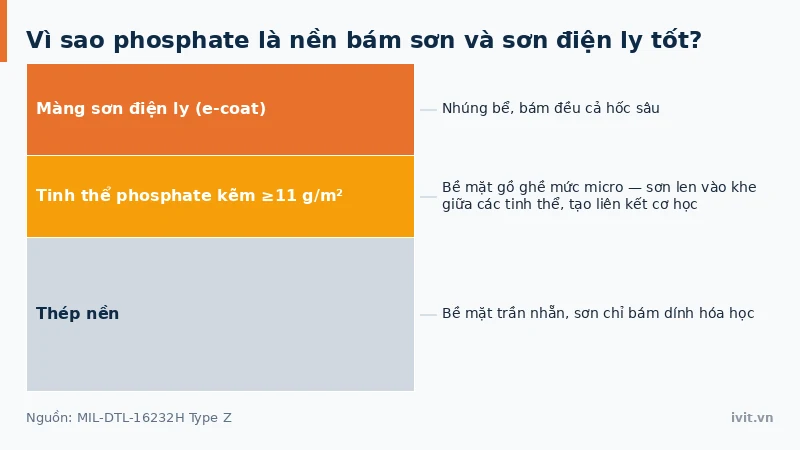
Bề mặt tinh thể phosphate gồ ghề ở mức micro nên sơn hoặc lớp e-coat len được vào từng khe giữa các tinh thể, tạo liên kết cơ học thay cho việc chỉ bám dính hóa học trên thép trần nhẵn. Lớp nền này chỉ 25–100 mg/ft² với phosphate sắt nên gần như không đổi kích thước chi tiết — đó là lý do phosphate kẽm gần như bắt buộc trước bể sơn điện ly / e-coat trên dây chuyền thân xe ô tô.
Phosphate mangan có vai trò gì cho chi tiết trượt, chạy rà?
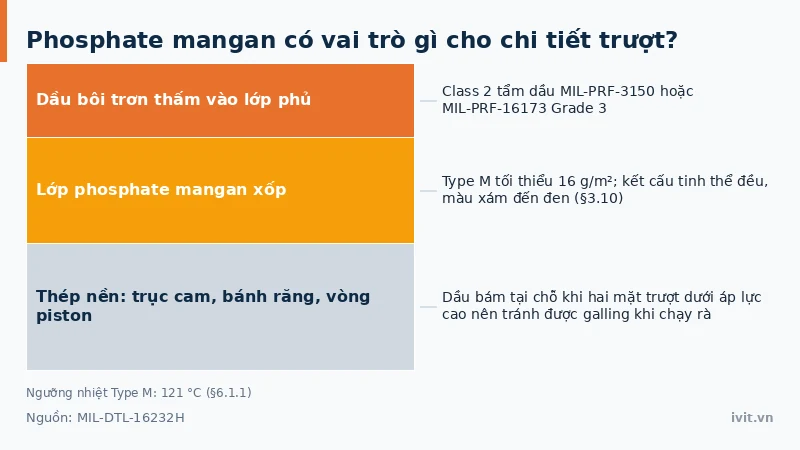
Phosphate mangan được chọn không vì chống gỉ mà vì giữ dầu trong cấu trúc lớp phủ theo MIL-DTL-16232H Type M, bám tại chỗ ngay cả khi hai bề mặt trượt dưới áp lực cao thay vì bị ép văng ra như trên thép trần. Nhờ vậy trục cam, bánh răng, vòng piston tránh được galling — hai bề mặt kim loại kẹt xước vào nhau — khi chạy rà (break-in).
Phosphate hóa lớp dày có hai ngưỡng nhiệt: §6.1.1 giới hạn Type M ở 121 °C, §6.1.2 giới hạn Type Z ở 93 °C.
Phosphate hóa ghi theo mã tiêu chuẩn nào?
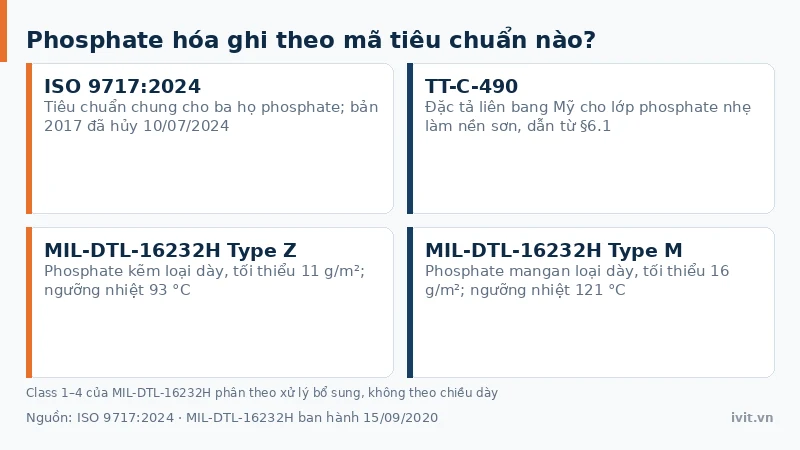
Phosphate hóa theo ISO 9717:2024 (bản 2017 đã hủy 10/07/2024). Lớp kẽm và mangan loại dày theo MIL-DTL-16232H ban hành 15/09/2020, thay bản G năm 2000. Với lớp phosphate “nhẹ” làm nền sơn, chính §6.1 của đặc tả này dẫn sang TT-C-490 — “Chemical Conversion Coatings and Pretreatments for Metallic Substrates (Base for Organic Coatings)”. Chọn tiêu chuẩn xem bài tiêu chuẩn và cách kiểm tra lớp phủ.
Phosphate hóa dùng ở ngành nào và có từ khi nào?
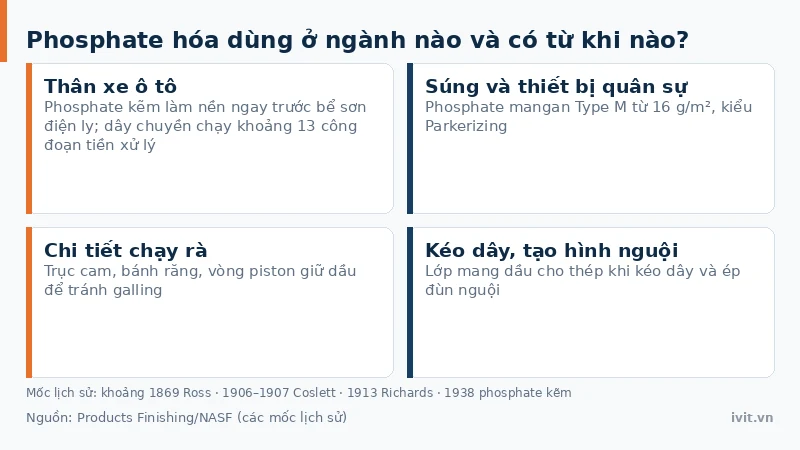
Phosphate kẽm gắn với dây chuyền sơn ô tô; phosphate mangan Type M gắn với ngành súng đạn (Parkerizing) và chi tiết chạy rà như trục cam, bánh răng, vòng piston; phosphate hóa còn làm lớp mang dầu trong kéo dây và tạo hình nguội thép.
Về lịch sử, theo chuỗi bài lịch sử ngành xử lý bề mặt của Products Finishing/NASF: W.A. Ross có bằng phosphate hóa sớm khoảng 1869, Thomas Watts Coslett cấp bằng phosphate sắt khoảng 1906–1907, F.R.G. Richards cấp bằng phosphate mangan khoảng 1913, dung dịch phosphate kẽm đầu tiên khoảng 1938 (các mốc có thể lệch giữa các nguồn). Nhóm lớp phủ chuyển hóa xem bài lớp phủ chuyển hóa là gì.
Câu hỏi thường gặp về phosphate hóa
Phần này gom các câu hỏi thường gặp về phosphate hóa, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Phosphate hóa có chống gỉ tốt như mạ kẽm không?
Phosphate hóa một mình chỉ chống ăn mòn ở mức trung bình đến thấp, khác hẳn mạ kẽm điện phân 5–25 µm theo ASTM B633 và mạ kẽm nhúng nóng trên kết cấu 45–100 µm theo ASTM A123, vì hai lớp kẽm đó bảo vệ thép bằng cơ chế điện hóa hy sinh. Lớp tinh thể phosphate xốp nên cần thêm dầu, sealer hoặc sơn phủ mới chống ăn mòn ngoài trời; chống gỉ lâu dài vẫn dựa vào mạ kẽm chống ăn mòn cho thép hoặc lớp phủ hữu cơ.
Phosphate hóa có dùng được cho nhôm hoặc inox không?
Phosphate hóa chỉ áp dụng cho thép và gang; MIL-DTL-16232H §1.1 nêu rõ phạm vi là kim loại chứa sắt, vì phản ứng cần sắt tan ra cục bộ từ nền để hình thành tinh thể phosphate không tan. Nhôm không chứa sắt nên không có phản ứng này; inox có sắt nhưng màng oxit crom thụ động che bề mặt nên acid không ăn mòn cục bộ được. Với cụm nhiều kim loại, phần nhôm hoặc inox phải xử lý riêng.
Phosphate mangan có thay được dầu bôi trơn không?
Không — phosphate mangan không thay dầu bôi trơn mà là lớp giữ dầu, theo MIL-DTL-16232H Type M tối thiểu 16 g/m², trong đó Class 2 được tẩm dầu MIL-PRF-3150 hoặc MIL-PRF-16173 Grade 3. Dầu thấm vào cấu trúc lớp phủ tạo màng bôi trơn ổn định trong giai đoạn chạy rà của bánh răng, piston hay trục cam, giảm ma sát và tránh galling. Sau khi bề mặt mòn khớp, dầu bôi trơn vận hành vẫn phải duy trì như thiết kế ban đầu.
Kết luận
Phosphate hóa tạo tinh thể phosphate trực tiếp trên thép hoặc gang, chia ba họ theo ISO 9717:2024 và MIL-DTL-16232H với ba vai trò: nền sơn nhẹ 25–100 mg/ft², nền sơn kết hợp giữ dầu từ 11 g/m², giữ dầu chống mài mòn từ 16 g/m². Vì không có cơ chế hy sinh như kẽm, phosphate hóa luôn cần thêm dầu, sealer hoặc sơn phía trên — xem thêm bài công nghệ mạ là gì. Cần tư vấn chọn lớp phủ phù hợp? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Nguồn tham khảo
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.