
Sơn điện ly là gì và vì sao lớp sơn phủ đều cả hốc kín
Sơn điện ly (e-coat) là công nghệ sơn nhúng chi tiết kim loại vào bể sơn gốc nước, dùng dòng điện một chiều 200–350 V để kéo hạt sơn tích điện bám đều lên mọi bề mặt, kể cả hốc kín và mép sâu, tạo lớp phủ dày vài đến vài chục µm. Có hai loại chính: anodic và cathodic.
Sơn điện ly hoạt động theo nguyên lý nào?
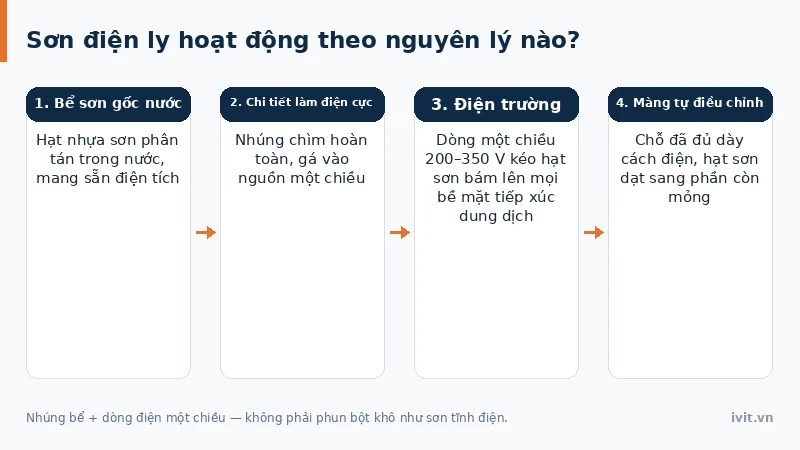
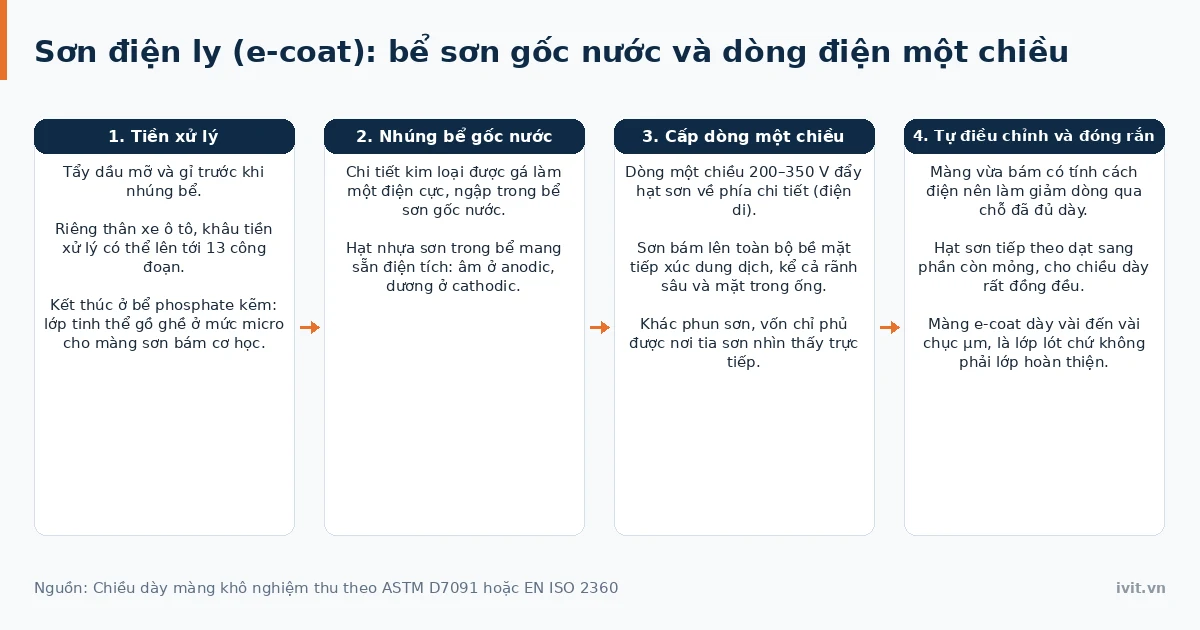
Sơn điện ly là một trong bốn nhóm công nghệ thuộc lớp phủ hữu cơ và sơn phủ kim loại. Nguyên lý cốt lõi là điện di (electrophoresis): hạt nhựa sơn trong bể gốc nước mang sẵn điện tích, còn chi tiết kim loại được gá làm một điện cực. Dòng điện một chiều 200–350 V đẩy hạt sơn về phía chi tiết và bám lên toàn bộ bề mặt tiếp xúc với dung dịch, kể cả rãnh sâu và mặt trong ống — khác hẳn phun sơn, chỉ phủ được nơi tia sơn nhìn thấy trực tiếp.
Cơ chế tự điều chỉnh là điểm cốt tử. Lớp sơn vừa bám có tính cách điện, nên chỗ đã đủ dày làm giảm dòng từ nguồn 200–350 V chạy qua, buộc hạt sơn tiếp theo dạt sang phần còn mỏng — giống nước tự tìm chỗ trũng để lấp cho bằng mặt. Đây là lý do chiều dày màng e-coat đồng đều hơn hẳn sơn phun trên hình dạng phức tạp.
Sơn điện ly không phải là sơn tĩnh điện: sơn tĩnh điện phun bột khô tích điện rồi nung chảy ở 160–200 °C thành màng, không nhúng bể và không cần dòng điện — xem bài sơn tĩnh điện là gì.
Sơn điện ly có mấy loại: anodic và cathodic khác nhau thế nào?
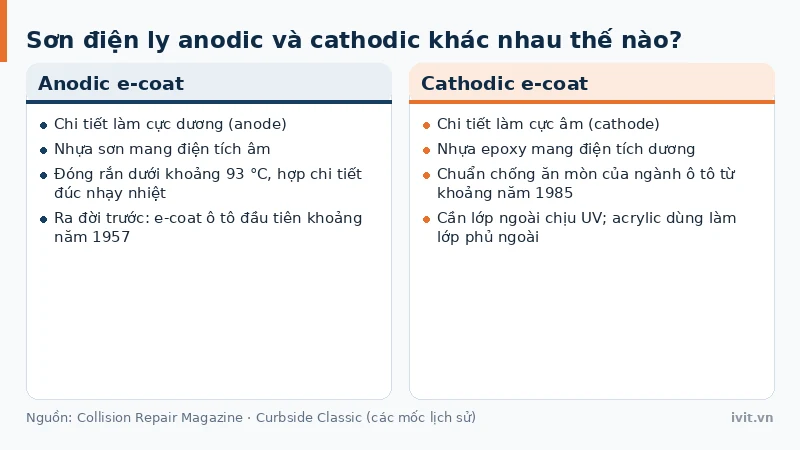
Sơn điện ly chia hai loại theo cực tính của chi tiết trong bể. Ở anodic e-coat, chi tiết làm cực dương (anode) và nhựa sơn mang điện tích âm; loại này ra đời trước và đóng rắn dưới khoảng 93 °C nên phù hợp chi tiết đúc nhạy nhiệt.
Ở cathodic e-coat, chi tiết làm cực âm (cathode) và nhựa epoxy mang điện tích dương. Đây là chuẩn mực chống ăn mòn của ngành ô tô từ khoảng năm 1985 nhờ chịu ẩm và chịu ăn mòn theo chu kỳ tốt hơn, nhưng cần thêm lớp ngoài chịu UV vì epoxy kém bền tia UV; hệ cathodic gốc acrylic cũng được dùng làm lớp phủ ngoài đó.
Bảng dưới so sánh hai loại theo cực tính, loại nhựa và mục đích sử dụng.
Bảng 1: So sánh sơn điện ly anodic và cathodic
| Tiêu chí | Anodic e-coat | Cathodic e-coat |
|---|---|---|
| Cực tính chi tiết | Cực dương (anode) | Cực âm (cathode) |
| Điện tích nhựa sơn | Âm | Dương |
| Nhựa sơn phổ biến | Epoxy | Epoxy nền, acrylic topcoat |
| Ứng dụng chính | Chi tiết đúc nhạy nhiệt | Thân vỏ ô tô, chuẩn ngành |
Thứ tự xuất hiện của hai loại này giải thích vì sao cathodic chiếm ưu thế. Theo các tổng quan lịch sử ngành sơn ô tô (Collision Repair Magazine, Curbside Classic), kỹ sư George Brewer tại Ford phát triển sơn điện ly ô tô đầu tiên — loại anodic — khoảng năm 1957; PPG giới thiệu loại cathodic khoảng năm 1973 và tới khoảng năm 1985 gần như toàn bộ e-coat trong ngành đã là cathodic (các mốc có thể lệch giữa nguồn “phát minh”, “cấp bằng” và “thương mại hóa”).
Hệ sơn điện ly trên thân xe ô tô cấu tạo gồm những lớp nào?
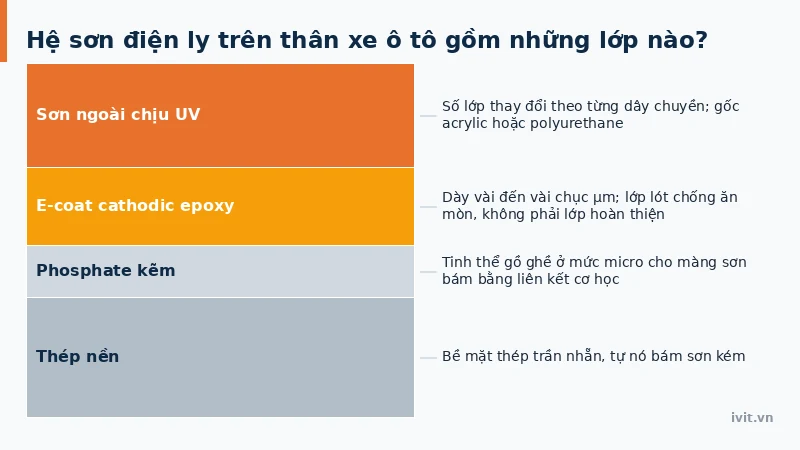
Trên thân xe, sơn điện ly nằm giữa hai lớp khác: bên dưới là lớp chuyển hóa phosphate kẽm, bên trên là các lớp sơn ngoài chịu tia UV. Thứ tự từ trong ra ngoài là thép nền → phosphate kẽm → e-coat cathodic epoxy → sơn ngoài; màng e-coat chỉ dày vài đến vài chục µm và số lớp sơn ngoài thay đổi theo từng dây chuyền.
Khâu tiền xử lý thân xe có thể lên tới 13 công đoạn, kết thúc ở bể phosphate kẽm: lớp tinh thể gồ ghề ở mức micro cho màng sơn bám bằng liên kết cơ học thay vì nằm trên thép trần nhẵn. Cơ chế và mã tiêu chuẩn xem bài lớp phủ phosphate.
Sơn điện ly có ưu, nhược điểm gì và nghiệm thu thế nào?
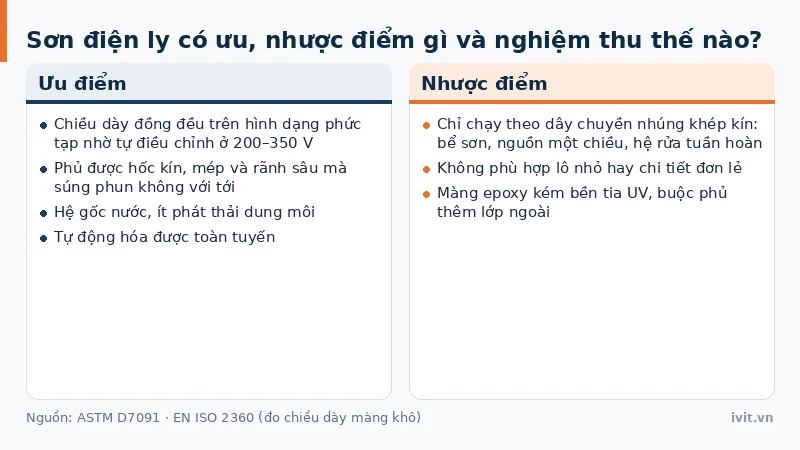
Ưu điểm lớn nhất là chiều dày rất đồng đều trên hình dạng phức tạp nhờ cơ chế tự điều chỉnh của nguồn 200–350 V, cùng khả năng tự động hóa toàn tuyến và ít phát thải dung môi vì là hệ gốc nước. Nhược điểm là e-coat chỉ chạy được theo dây chuyền nhúng khép kín với bể sơn, nguồn một chiều và hệ rửa tuần hoàn, nên không phù hợp cho lô nhỏ hay chi tiết đơn lẻ.
Với màng mỏng như vậy, chỉ tiêu nghiệm thu chính là chiều dày màng khô, đo không phá hủy theo ASTM D7091 hoặc EN ISO 2360. ASTM D7091 chia thiết bị thành hai nhóm: đầu đo từ tính cho nền thép và đầu đo dòng xoáy (eddy current) cho nền không từ tính như nhôm — xem cách chọn máy tại bài đo độ dày lớp phủ.
Sơn điện ly được dùng ở những ngành nào?
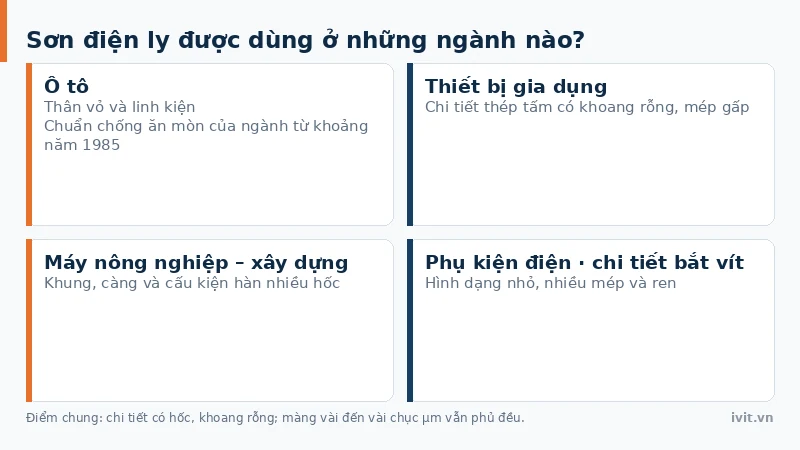
Sơn điện ly cathodic là chuẩn mực chống ăn mòn cho thân vỏ ô tô; công nghệ này còn dùng cho thiết bị gia dụng, một số chi tiết bắt vít, máy móc nông nghiệp – xây dựng và phụ kiện điện. Điểm chung là các chi tiết có hốc, khoang rỗng hoặc mép mà súng phun không với tới, trong khi màng dày vài đến vài chục µm vẫn phủ đều nhờ điện di.
Câu hỏi thường gặp về sơn điện ly
Sơn điện ly dày bao nhiêu µm?
Màng sơn điện ly thường dày vài µm tới vài chục µm, mỏng hơn nhiều so với màng sơn tĩnh điện 50–150 µm, vì vai trò của nó là lớp lót chống ăn mòn chứ không phải lớp hoàn thiện. Chiều dày được điều khiển bằng dòng điện và điện áp bể 200–350 V: khi màng đã đủ dày, tính cách điện của nó làm giảm dòng qua vùng đó nên lớp sơn dạt sang chỗ còn mỏng. Nhờ vậy chiều dày trên hốc kín, mép và rãnh sâu gần như bằng nhau.
Vì sao sơn điện ly cathodic phổ biến hơn anodic trong ngành ô tô?
Sơn điện ly cathodic chịu ẩm và chịu chu kỳ ăn mòn tốt hơn loại anodic, nên từ khi PPG giới thiệu công nghệ này khoảng năm 1973, ngành ô tô đã chuyển dần sang cathodic và tới khoảng năm 1985 gần như toàn bộ e-coat trong ngành đã là loại này. Nhựa epoxy mang điện tích dương bám chắc và tạo màng đặc hơn trên nền thép đã phosphate hóa. Anodic vẫn còn chỗ đứng ở chi tiết đúc nhạy nhiệt, vì đóng rắn được dưới khoảng 93 °C.
Sơn điện ly có cần sơn phủ thêm lớp ngoài không?
Có. Trong hệ sơn công nghiệp, lớp e-coat cathodic epoxy luôn được phủ thêm một lớp sơn ngoài chịu UV. Nhựa epoxy chống ăn mòn tốt hơn rõ rệt trong các phép thử độ ẩm và thử ăn mòn theo chu kỳ, nhưng kém bền tia UV, nên cần lớp ngoài gốc acrylic hoặc polyurethane để vừa bảo vệ vừa lên màu. Lớp e-coat dày vài đến vài chục µm khi đó nằm sâu trong hệ sơn, còn lớp ngoài mới tiếp xúc trực tiếp với môi trường.
Sơn điện ly có dùng được cho chi tiết bằng nhôm không?
Có. Sơn điện ly áp dụng được cho cả thép và nhôm, miễn là chi tiết đủ dẫn điện để làm điện cực trong bể 200–350 V. Trên nhôm, tiền xử lý khác quy trình phosphate kẽm dùng cho thép do hóa tính khác nhau, và chiều dày màng phải đo bằng đầu đo dòng xoáy theo EN ISO 2360 thay vì đầu đo từ tính. Nguyên lý điện di và yêu cầu lớp phủ ngoài chống UV vẫn giữ nguyên bất kể nền là thép hay nhôm.
Kết luận
Sơn điện ly dùng dòng một chiều 200–350 V kéo hạt sơn tích điện bám đều lên chi tiết nhúng trong bể sơn gốc nước, với hai loại anodic và cathodic — một trong năm họ cơ chế của công nghệ mạ nói chung. Loại cathodic là chuẩn mực chống ăn mòn của ngành ô tô từ khoảng năm 1985, luôn đi kèm nền phosphate hóa và một lớp sơn ngoài chịu UV.
Màng e-coat dày vài đến vài chục µm, nghiệm thu bằng phép đo chiều dày theo ASTM D7091 hoặc EN ISO 2360, và vai trò của nó là lớp lót chứ không phải lớp hoàn thiện. Cần tư vấn chọn hệ sơn cho chi tiết kim loại của bạn? Liên hệ IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.