
Lớp phủ hữu cơ trên kim loại: cơ chế và bốn nhóm chính
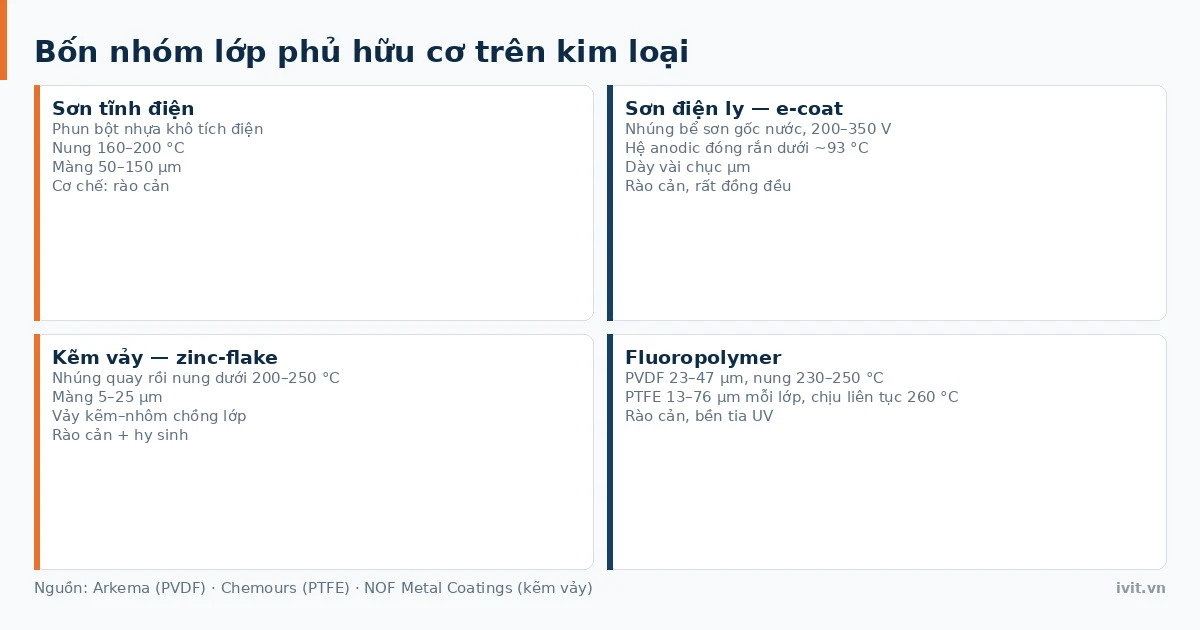
Sơn phủ kim loại là việc phủ một màng hữu cơ dạng bột, sơn lỏng hoặc màng nhúng điện ly lên bề mặt kim loại để ngăn oxy và hơi nước tiếp xúc kim loại nền, với độ dày phổ biến 50–150 µm cho sơn tĩnh điện và giới hạn sử dụng chung khoảng dưới 300 °C.
Lớp phủ hữu cơ là gì và bảo vệ kim loại theo cơ chế nào?
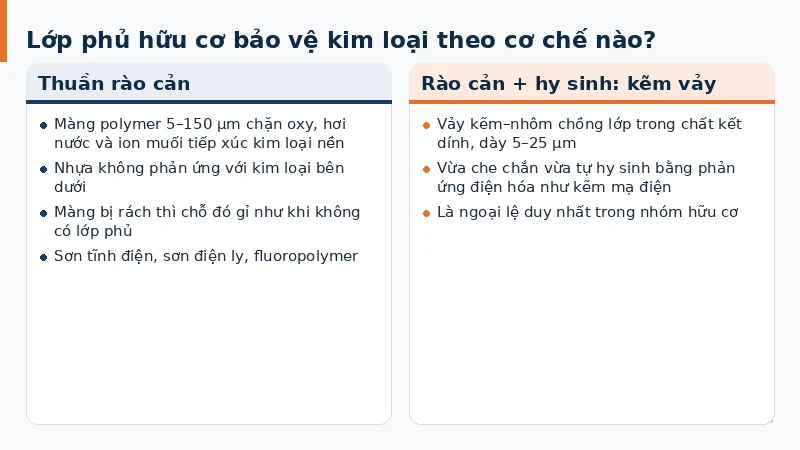
Lớp phủ hữu cơ (organic coating) là một màng polymer hoặc chất kết dính gốc nhựa phủ lên bề mặt kim loại với độ dày phổ biến 5–150 µm tùy công nghệ, giữ vai trò chủ yếu là rào cản vật lý ngăn oxy, hơi nước và ion muối tiếp xúc với kim loại nền. Cơ chế này khác mạ kẽm, vốn còn tự hy sinh bằng phản ứng điện hóa ngay tại vết xước.
Có thể hình dung màng sơn giống lớp màng bọc thực phẩm bọc kín một miếng thịt: màng chỉ chặn đường tiếp xúc với không khí chứ bản thân nhựa không phản ứng với kim loại bên dưới, nên chỗ màng bị rách sẽ gỉ như khi không có lớp phủ.
Ngoại lệ trong nhóm hữu cơ là kẽm vảy (zinc-flake) dày 5–25 µm: các vảy kẽm–nhôm chồng lớp trong chất kết dính vừa che chắn vừa tự hy sinh như kẽm mạ điện, khác với ba lớp phủ hữu cơ thuần rào cản còn lại — chi tiết xem bài lớp phủ kẽm vảy Dacromet, Geomet.
Lớp phủ hữu cơ có những công nghệ chính nào?
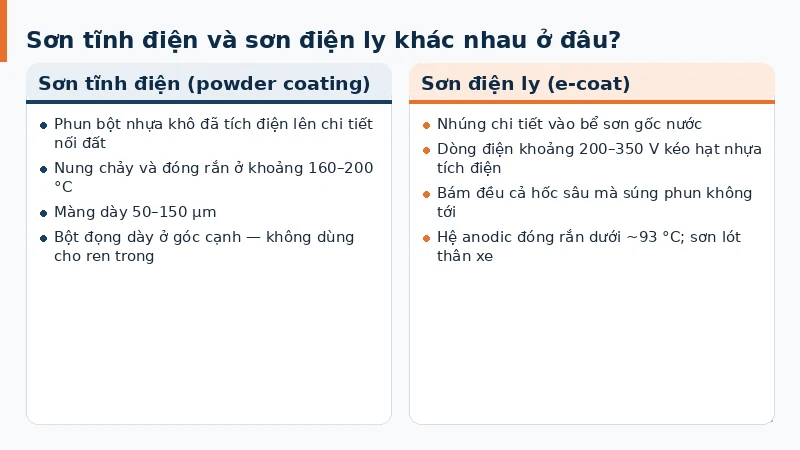
Sơn tĩnh điện (powder coating) tích điện cho hạt bột nhựa khô rồi phun lên chi tiết nối đất, sau đó nung chảy và đóng rắn ở khoảng 160–200 °C thành màng dày 50–150 µm; bột dễ đọng dày ở góc cạnh nên không dùng cho ren trong của bu lông, đai ốc mà chỉ hợp với vỏ máy, khung nhôm kiến trúc, mâm xe, hàng rào và đồ nội thất ngoài trời. Chi tiết xem bài sơn tĩnh điện là gì.
Sơn điện ly hay e-coat (electrophoretic deposition) nhúng chi tiết vào bể sơn gốc nước rồi cho dòng điện khoảng 200–350 V kéo hạt nhựa tích điện bám đều vào mọi ngóc ngách, kể cả hốc sâu mà súng phun không tới; hãng PPG giới thiệu e-coat cathodic khoảng năm 1973, và tới khoảng năm 1985 gần như toàn bộ e-coat đã là loại cathodic, dùng làm sơn lót thân xe trước khi phủ màu. Chi tiết xem bài sơn điện ly, e-coat.
Fluoropolymer (PVDF/Kynar, PTFE, FEVE) là dòng sơn gốc flo, khởi nguồn từ phát hiện PTFE của Roy Plunkett tại DuPont khoảng năm 1938, nổi bật vì giữ màu và chịu tia UV dài hạn nên được chọn cho mặt dựng kiến trúc và mái kim loại, trong khi PTFE thiên về chống dính cho xoong nồi và chi tiết chống ma sát. Chi tiết xem bài lớp phủ fluoropolymer PVDF, PTFE.
Kẽm vảy — trên bản vẽ thường ghi theo tên thương hiệu Dacromet® hoặc Geomet® của NOF Metal Coatings — nung dưới khoảng 200–250 °C, chủ yếu dùng cho bu lông, ốc vít cường độ cao vì công đoạn phủ không sinh hydro.
Quy trình phủ hữu cơ lên kim loại gồm những bước nào?
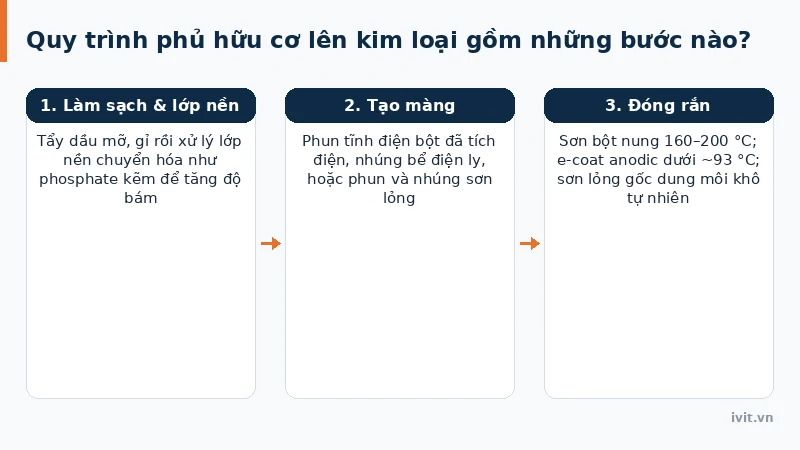
Quy trình chung của mọi lớp phủ hữu cơ gồm ba giai đoạn nối tiếp nhau, bất kể là sơn tĩnh điện, e-coat hay sơn lỏng. Trước tiên bề mặt kim loại được làm sạch dầu mỡ, gỉ và thường được xử lý qua một lớp nền chuyển hóa như phosphate kẽm để tăng độ bám. Tiếp theo là bước tạo màng: phun tĩnh điện với bột đã tích điện, nhúng bể điện ly với dòng điện một chiều, hoặc phun/nhúng sơn lỏng thông thường tùy công nghệ. Cuối cùng, màng được đóng rắn: sơn bột cần nung khoảng 160–200 °C để nhựa chảy và liên kết chéo.
Hệ anodic của e-coat đóng rắn dưới khoảng 93 °C cho chi tiết đúc nhạy nhiệt, còn một số sơn lỏng gốc dung môi chỉ cần khô tự nhiên ở nhiệt độ phòng.
Lớp phủ hữu cơ dày và chịu nhiệt tới mức nào?
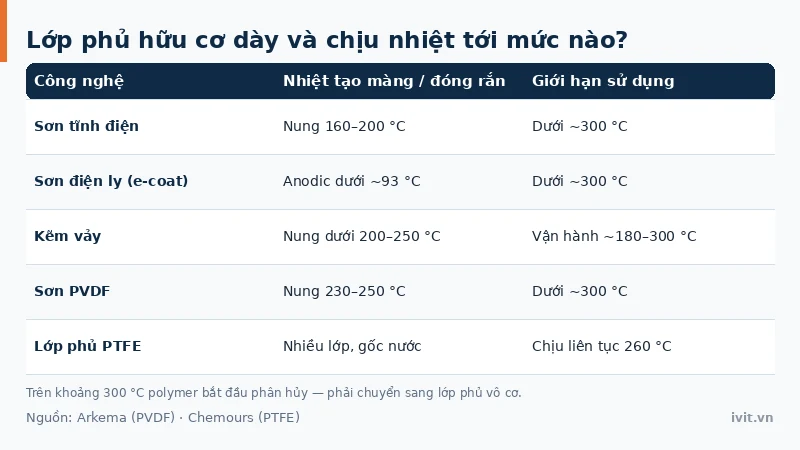
Độ dày và ngưỡng nhiệt là hai thông số quyết định lớp phủ hữu cơ có phù hợp hay không, với ngưỡng an toàn chung khoảng 300 °C. Bảng dưới so sánh các công nghệ hữu cơ theo độ dày điển hình, điều kiện tạo màng, ngưỡng nhiệt và cơ chế bảo vệ chính.
Bảng 1: Độ dày và nhiệt độ của các lớp phủ hữu cơ trên kim loại
| Công nghệ | Độ dày điển hình | Điều kiện tạo màng | Ngưỡng nhiệt | Cơ chế chính |
|---|---|---|---|---|
| Sơn tĩnh điện | 50–150 µm | Phun bột tích điện | Nung 160–200 °C | Rào cản |
| Sơn điện ly (e-coat) | Vài chục µm | Nhúng bể 200–350 V | Đóng rắn dưới ~93 °C (anodic) | Rào cản, rất đồng đều |
| Kẽm vảy (zinc-flake) | 5–25 µm | Nhúng quay + nung | Nung dưới 200–250 °C | Rào cản + hy sinh |
| Sơn fluoropolymer PVDF | 23–47 µm | Sơn lỏng, phủ cuộn hoặc phun | Nung 230–250 °C | Rào cản |
| Lớp phủ PTFE | 13–76 µm mỗi lớp | Phân tán gốc nước, nhiều lớp | Chịu liên tục 260 °C | Rào cản, chống dính |
Dải 23–47 µm của sơn PVDF gồm hệ phun hai lớp khoảng 32 µm và hệ ba lớp có thêm lớp bóng ngoài khoảng 47 µm theo tài liệu PPG dòng Duranar, còn hệ phủ cuộn dày 23–30 µm theo nhà cung ứng tôn Taylor Metal; nhiệt độ nung 230–250 °C là số Arkema công bố cho màng PVDF, cao hơn hẳn mốc 160–200 °C của sơn bột. PTFE đứng riêng trong nhóm hữu cơ: Chemours công bố chiều dày 13–76 µm mỗi lớp và nhiệt độ vận hành liên tục 260 °C. Riêng hệ kẽm vảy chịu nhiệt vận hành khoảng 180–300 °C tùy hệ sản phẩm.
Nhiệt độ vận hành trên khoảng 300 °C là mốc đảo chiều khi chọn lớp phủ: polymer bắt đầu phân hủy thay vì chỉ mềm ra, nên lớp phủ hữu cơ bị loại và hướng thay thế là lớp phủ khuếch tán, gốm, PEO hoặc rào nhiệt TBC.
Vì sao cần lớp nền chuyển hóa trước khi phủ hữu cơ?
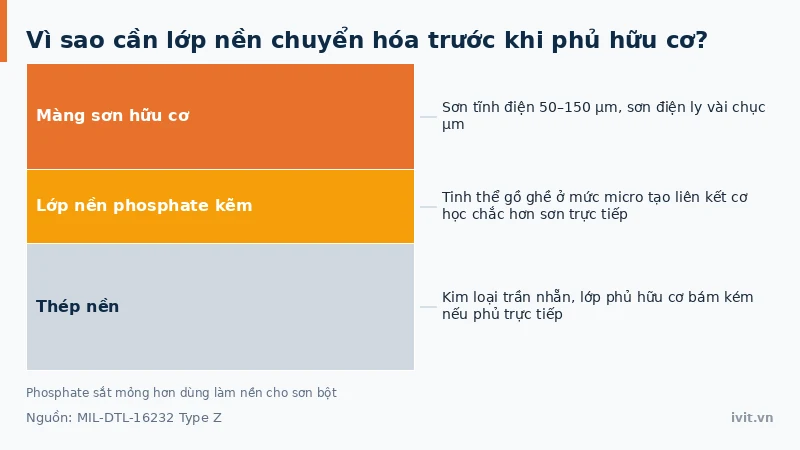
Lớp phủ hữu cơ thường bám kém lên kim loại trần nhẵn, nên cần thêm một lớp nền chuyển hóa mỏng ở giữa — phổ biến nhất là phosphate kẽm cho thép trần (nền sơn thân xe ô tô, MIL-DTL-16232 Type Z), phosphate sắt mỏng hơn dùng làm nền cho sơn bột, hoặc cromat/thụ động hóa cho chi tiết đã mạ kẽm. Bề mặt tinh thể phosphate gồ ghề ở mức micro tạo liên kết cơ học chắc hơn sơn trực tiếp lên kim loại nhẵn — lý do dây chuyền sơn thân xe luôn có bể phosphate kẽm ngay trước bể sơn điện ly.
Cơ chế, khối lượng màng theo từng họ phosphate và mã tiêu chuẩn xem bài lớp phủ phosphate.
Câu hỏi thường gặp về sơn phủ kim loại
Sơn phủ kim loại gồm những nhóm công nghệ nào?
Sơn phủ kim loại gồm bốn nhóm công nghệ chính, khác nhau ở cách tạo màng và cơ chế bảo vệ. Sơn tĩnh điện phun bột nhựa khô tích điện rồi nung chảy thành màng rào cản 50–150 µm. Sơn điện ly (e-coat) nhúng chi tiết vào bể sơn gốc nước, dùng dòng điện kéo hạt nhựa bám đều vào mọi ngóc ngách, là chuẩn mực cho thân vỏ ô tô. Fluoropolymer dày 23–47 µm bền tia UV, còn kẽm vảy 5–25 µm vừa rào cản vừa hy sinh.
Lớp phủ hữu cơ chịu được nhiệt độ bao nhiêu?
Ngưỡng chung cho lớp phủ hữu cơ là khoảng 300 °C: trên mức này polymer bắt đầu phân hủy, nên lớp phủ hữu cơ và topcoat kẽm vảy đều bị loại, nhường chỗ cho lớp phủ khuếch tán, gốm hoặc PEO. Riêng hệ kẽm vảy chịu nhiệt khoảng 180–300 °C tùy sản phẩm, trong khi sơn tĩnh điện nung ở 160–200 °C và e-coat đóng rắn thấp hơn — hệ anodic dưới khoảng 93 °C — đây là nhiệt đóng rắn, không phải ngưỡng vận hành lâu dài. Vì vậy, chi tiết tiếp xúc khí xả động cơ hoặc lò nung công nghiệp thường chọn công nghệ chịu nhiệt cao hơn thay vì lớp phủ hữu cơ.
Lớp phủ hữu cơ có dùng cho nhôm không?
Có, nhôm là một trong những nền dùng lớp phủ hữu cơ nhiều nhất. Profile nhôm kiến trúc thường được sơn tĩnh điện dày 50–150 µm, còn mặt dựng và khung cửa cấp cao dùng sơn fluoropolymer PVDF dày 23–47 µm tùy hệ hai hay ba lớp; nhôm cũng chạy được trên dây chuyền sơn điện ly. Khác với thép, nhôm ngoài trời nên được tiền xử lý bằng hệ gốc crom hoặc không crom thay vì chỉ phosphate sắt, theo khuyến nghị của Products Finishing, vì độ bám của màng hữu cơ trên nhôm phụ thuộc lớp chuyển hóa nhiều hơn trên thép.
Lớp phủ hữu cơ bảo vệ kim loại được bao lâu?
Không có con số tuổi thọ cố định cho mọi lớp phủ hữu cơ, vì độ bền phụ thuộc độ dày màng, chất lượng lớp nền chuyển hóa, môi trường sử dụng và việc bảo trì khi bị trầy xước. Ba công nghệ rào cản thuần (sơn tĩnh điện, e-coat, fluoropolymer) không tự phục hồi khi màng bị rách tới kim loại nền, khác với kẽm vảy hoặc mạ kẽm vẫn còn cơ chế hy sinh bảo vệ quanh vết xước nhỏ. Vì vậy, công trình ngoài trời thường kết hợp lớp phủ hữu cơ với một lớp nền kim loại hoặc chuyển hóa bên dưới thay vì dùng một mình.
Kết luận
Lớp phủ hữu cơ bảo vệ kim loại chủ yếu bằng cơ chế rào cản, với bốn công nghệ chính là sơn tĩnh điện, sơn điện ly/e-coat, fluoropolymer và kẽm vảy — riêng kẽm vảy có thêm cơ chế hy sinh của kẽm. Độ dày dao động 5–150 µm tùy công nghệ, nhiệt độ xử lý phổ biến quanh 160–200 °C với sơn bột và 230–250 °C với màng PVDF, và ngưỡng an toàn chung là khoảng dưới 300 °C trước khi phải chuyển sang lớp phủ vô cơ. Lớp nền chuyển hóa phosphate hoặc cromat phía dưới thường quyết định độ bám và tuổi thọ thực tế nhiều hơn chính lớp sơn.
Xem toàn cảnh các công nghệ xử lý bề mặt tại bài công nghệ mạ là gì. Cần tư vấn kỹ thuật chọn lớp phủ hữu cơ phù hợp? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.