
Thụ động hóa inox là gì? Cơ chế và tiêu chuẩn ASTM A967
Thụ động hóa inox là bước dùng acid nitric hoặc citric để hòa tan sắt tự do trên bề mặt và làm dày màng oxit crom bảo vệ tự nhiên của thép không gỉ, theo ASTM A967/A967M. Ví dụ Nitric 2 cần tối thiểu 30 phút, trong khi citric acid có thể xong chỉ trong 4 phút.
Thụ động hóa inox là gì và cơ chế loại sắt tự do ra sao?
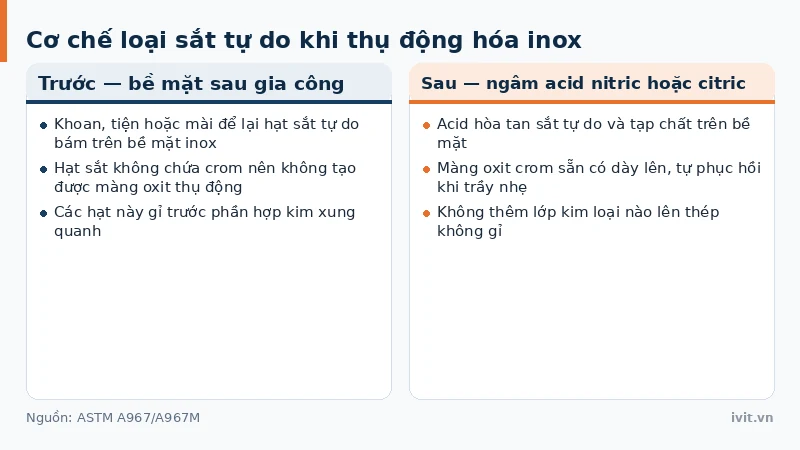
Thụ động hóa inox (passivation) dùng acid nitric hoặc citric hòa tan sắt tự do và tạp chất trên bề mặt thép không gỉ, đồng thời làm dày màng oxit crom hình thành tự nhiên trên hợp kim. Theo ASTM A967/A967M, thụ động hóa inox thay thế tiêu chuẩn quân sự QQ-P-35 từ năm 2005 và dùng song song với AMS 2700 và ASTM A380.
Thép không gỉ tự bảo vệ nhờ crom phản ứng với oxy tạo màng oxit crom mỏng, tự phục hồi khi trầy nhẹ. Khi khoan, tiện hoặc mài, hạt sắt tự do bám vào bề mặt; các hạt này không chứa crom nên không tạo được màng oxit thụ động và gỉ trước phần hợp kim xung quanh, giống bụi mài kim loại bám trên da nếu không rửa.
Khác với mạ kẽm cần thêm một lớp kim loại hy sinh phủ lên thép nền, thụ động hóa inox theo ASTM A967 không thêm lớp phủ nào mà chỉ củng cố lớp oxit crom sẵn có trong hợp kim inox.
Thụ động hóa inox có mấy phương pháp theo ASTM A967 và khác nhau thế nào?
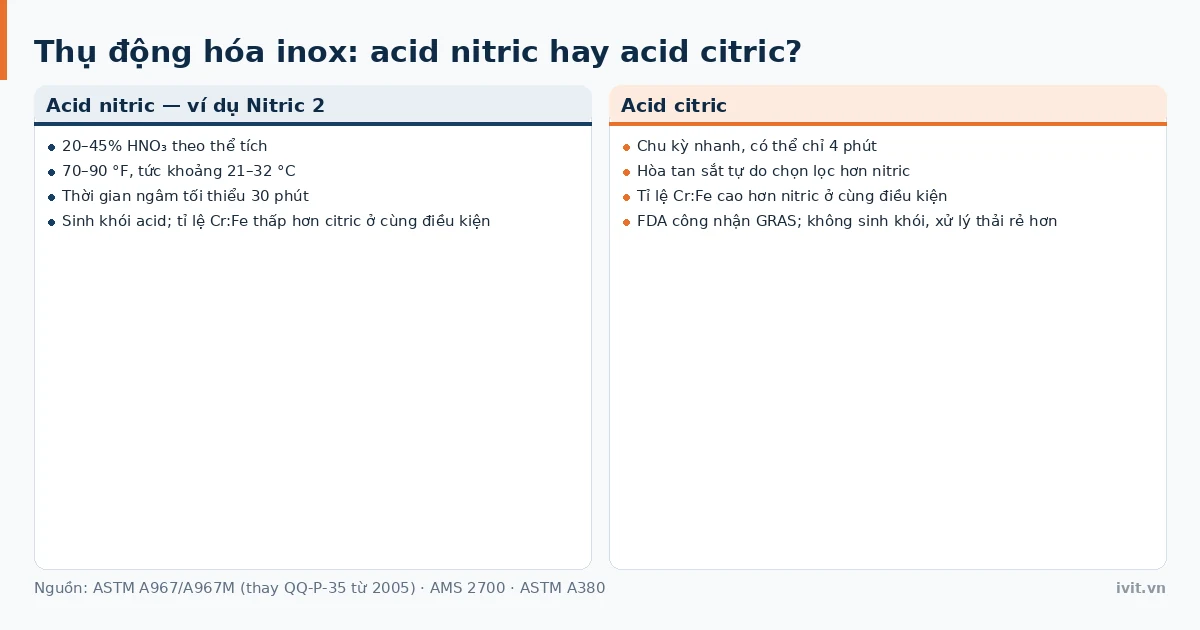
ASTM A967/A967M liệt kê nhóm dùng acid nitric (Nitric 1 đến Nitric 5) và nhóm dùng acid citric; ví dụ Nitric 2 dùng 20–45% HNO₃ theo thể tích. Citric acid hòa tan sắt chọn lọc hơn nên để lại tỉ lệ Cr:Fe cao hơn trên bề mặt, được FDA công nhận GRAS, chu kỳ có thể chỉ 4 phút.
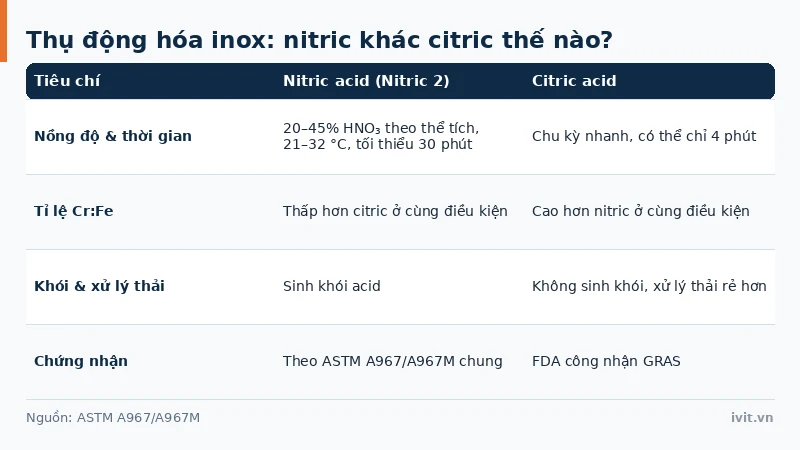
Bảng dưới so sánh hai họ phương pháp thụ động hóa inox theo ASTM A967/A967M.
Bảng 1: So sánh thụ động hóa inox bằng nitric và citric theo ASTM A967/A967M
| Tiêu chí | Nitric acid (ví dụ Nitric 2) | Citric acid |
|---|---|---|
| Nồng độ & thời gian tối thiểu | 20–45% HNO₃ theo thể tích, 70–90 °F, ≥30 phút | Chu kỳ nhanh, có thể chỉ 4 phút |
| Tỉ lệ Cr:Fe khi hoàn tất | Thấp hơn citric ở cùng điều kiện | Cao hơn nitric ở cùng điều kiện |
| Khói và xử lý chất thải | Sinh khói acid | Không sinh khói, xử lý thải rẻ hơn |
| Chứng nhận đặc thù | Theo ASTM A967/A967M chung | FDA công nhận GRAS |
Quy trình thụ động hóa inox gồm những bước nào?
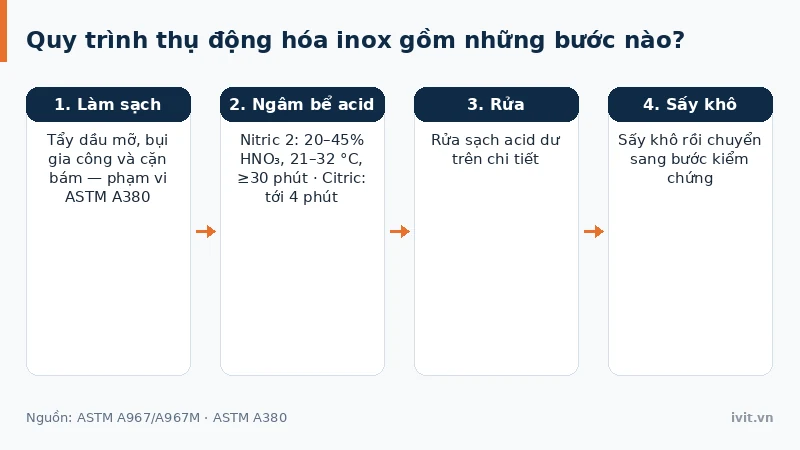
Quy trình thụ động hóa inox gồm bốn bước. Một, làm sạch dầu mỡ, bụi gia công và cặn bám — bước này thuộc phạm vi ASTM A380 và phải xong trước khi ngâm, vì màng dầu chặn acid tiếp xúc sắt tự do. Hai, ngâm chi tiết trong bể acid nitric hoặc citric đúng nồng độ, nhiệt độ và thời gian của phương pháp đã chọn trong ASTM A967/A967M (Nitric 2: 20–45% HNO₃ theo thể tích, 21–32 °C, tối thiểu 30 phút; chu kỳ citric tới 4 phút). Ba, rửa sạch acid dư. Bốn, sấy khô rồi chuyển sang bước kiểm chứng.
Thụ động hóa inox mất bao lâu và ở nhiệt độ nào?
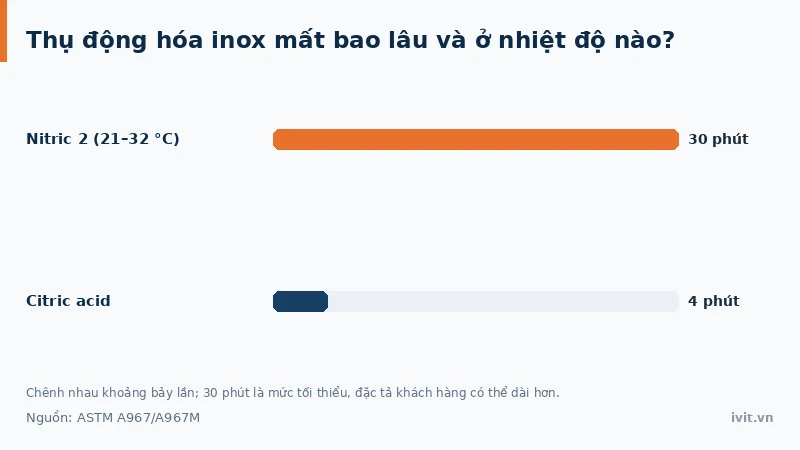
Thời gian ngâm chênh nhau khoảng bảy lần giữa hai họ phương pháp. Thụ động hóa inox bằng Nitric 2 chạy ở 70–90 °F, tức khoảng 21–32 °C, và cần tối thiểu 30 phút vì acid nitric phải oxy hóa bề mặt đủ lâu để màng oxit crom dày lên; citric acid tấn công chọn lọc vào sắt tự do nên chu kỳ có thể rút xuống 4 phút. Con số 30 phút trong ASTM A967/A967M là mức tối thiểu, đặc tả của khách hàng có thể yêu cầu dài hơn.
Thụ động hóa inox được kiểm chứng bằng phép thử nào?
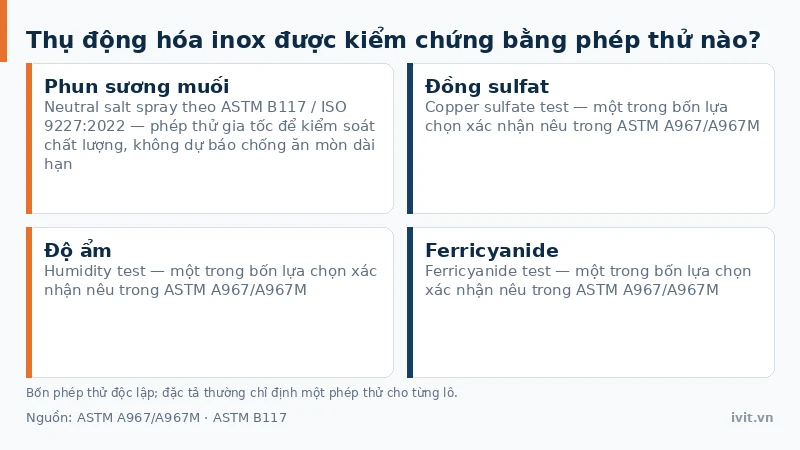
Chất lượng màng oxit crom sau xử lý được xác nhận bằng bốn nhóm phép thử: phun sương muối trung tính (salt spray, ASTM B117), đồng sulfat (copper sulfate), độ ẩm (humidity) và ferricyanide. Đây là bốn phép thử độc lập; ASTM A967/A967M nêu chúng như lựa chọn xác nhận, nên đặc tả thường chỉ định một phép thử cụ thể cho từng lô.
Phun sương muối theo ASTM B117 hoặc ISO 9227:2022 là phép thử gia tốc dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả; nó không dùng để xếp hạng các vật liệu khác nhau với nhau và không dự báo khả năng chống ăn mòn dài hạn. Cách đọc kết quả xem bài thử nghiệm phun sương muối.
Thụ động hóa inox dùng cho ngành nào và bắt đầu từ khi nào?
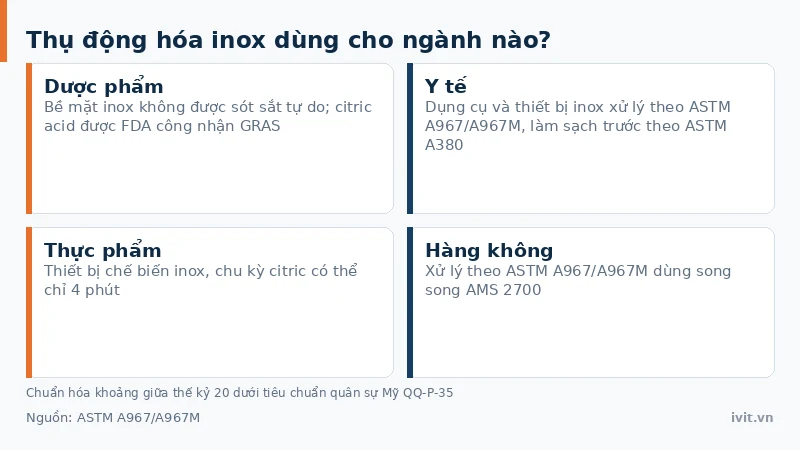
Thụ động hóa inox là bước bắt buộc trong ngành dược phẩm, y tế, thực phẩm và hàng không, nơi bề mặt inox không được phép còn sót sắt tự do. Ứng dụng còn mở rộng sang thiết bị hàng hải, nơi inox 316 được chọn thay cho 304 nhờ hàm lượng molypden cao hơn giúp chịu ion clorua — so sánh hai hướng bảo vệ thép bằng lớp phủ kẽm và hợp kim inox ở bài vít inox 316 hay mạ kẽm cho kết cấu ven biển.
Về mốc lịch sử, thụ động hóa inox bằng acid nitric rồi acid citric được chuẩn hóa khoảng giữa thế kỷ 20 dưới tiêu chuẩn quân sự Mỹ QQ-P-35. Vị trí của thụ động hóa inox trong nhóm lớp phủ chuyển hóa xem bài lớp phủ chuyển hóa là gì: tổng quan; toàn cảnh công nghệ mạ xem toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về thụ động hóa inox
Thụ động hóa inox có làm thay đổi màu sắc hay kích thước chi tiết không?
Không. Thụ động hóa inox không phải lớp phủ kim loại thêm vào như mạ kẽm hay mạ crom, mà chỉ hòa tan sắt tự do và củng cố màng oxit crom vốn có sẵn trên bề mặt inox theo ASTM A967/A967M. Màng oxit crom quá mỏng để quy định bằng µm trong tiêu chuẩn nên chi tiết sau xử lý giữ nguyên kích thước và bề ngoài. Đây là lý do thụ động hóa inox phù hợp với chi tiết có dung sai chính xác.
Vì sao thụ động hóa bằng citric acid được ưu tiên cho ngành dược phẩm và thực phẩm?
Citric acid hòa tan sắt tự do chọn lọc hơn acid nitric, giữ lại nhiều crom và niken hơn nên bề mặt sau xử lý có tỉ lệ Cr:Fe cao hơn, đúng yêu cầu của ngành dược phẩm. Citric acid còn được FDA công nhận là GRAS (an toàn nhìn chung), không sinh khói acid độc hại và chi phí xử lý nước thải thấp hơn. Chu kỳ xử lý cũng nhanh hơn, có thể chỉ 4 phút so với tối thiểu 30 phút của Nitric 2.
Thụ động hóa inox có giống thụ động hóa (cromat hóa) trên lớp mạ kẽm không?
Không giống nhau dù cùng gọi là “thụ động hóa”. Thụ động hóa inox theo ASTM A967/A967M xử lý trực tiếp trên hợp kim thép không gỉ, dùng acid nitric hoặc citric để loại sắt tự do và làm dày màng oxit crom sẵn có, không liên quan tới kẽm. Trong khi đó, cromat hóa hoặc thụ động hóa crom hóa trị 3 theo ASTM B633 là lớp chuyển hóa phủ thêm lên trên lớp mạ kẽm để chống gỉ trắng (ăn mòn chính lớp kẽm, xem gỉ trắng và gỉ đỏ), quy trình và mục đích khác hoàn toàn. Chi tiết xem bài cromat hóa và thụ động hóa.
Sau khi thụ động hóa, làm sao biết chi tiết inox đã đạt yêu cầu?
Chất lượng thụ động hóa inox được xác nhận qua một trong bốn phép thử theo ASTM A967/A967M: phun sương muối trung tính (ASTM B117), đồng sulfat, độ ẩm hoặc ferricyanide. Phun sương muối theo ASTM B117 và ISO 9227:2022 là phép thử gia tốc dùng để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả, không dự báo khả năng chống ăn mòn dài hạn; nó chỉ cho biết lớp thụ động có còn ngăn gỉ trong thời gian thử hay không. Đặc tả thường chỉ định một phép thử cụ thể cho từng lô.
Kết luận
Thụ động hóa inox loại sắt tự do và làm dày màng oxit crom bảo vệ theo ASTM A967/A967M, tiêu chuẩn thay QQ-P-35 từ năm 2005. Đây là bước bắt buộc trong ngành dược phẩm, y tế, thực phẩm và hàng không; citric acid được ưu tiên vì chọn lọc hơn, được FDA công nhận GRAS và chu kỳ tới 4 phút. Cần tư vấn kỹ thuật về cách đọc yêu cầu thụ động hóa trong đặc tả ASTM A967? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.