
Anodizing nhôm là gì và khác nhau giữa Type I, II, III
Tóm tắt nhanh:
- Anodizing nhôm là quá trình oxy hóa điện phân biến bề mặt nhôm thành lớp oxit nhôm (Al₂O₃) cứng mọc từ chính kim loại nền theo MIL-PRF-8625; khoảng 50% độ dày ăn sâu vào nhôm, 50% nhô ra ngoài.
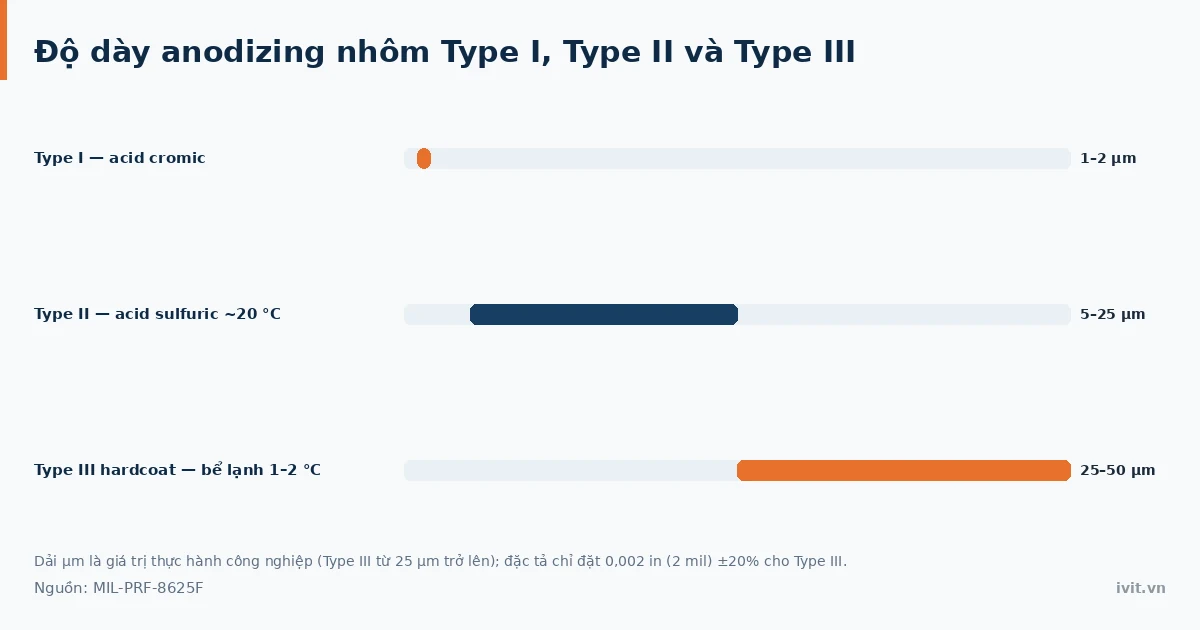
- Ba loại: Type I dày 1–2 µm (bể acid cromic), Type II dày 5–25 µm (acid sulfuric khoảng 20 °C, nhuộm màu được) và Type III hardcoat dày 25–50+ µm (acid sulfuric lạnh khoảng 1–2 °C, chịu mài mòn).
- Quy trình gồm bốn bước: làm sạch, anod hóa, nhuộm màu (chủ yếu cho Type II) và bịt lỗ; riêng Type III thì bịt lỗ là tùy chọn.
Anodizing nhôm là quá trình oxy hóa điện phân biến bề mặt nhôm thành lớp oxit nhôm cứng mọc từ chính kim loại nền, theo MIL-PRF-8625. Ba loại: Type I dày 1–2 µm, Type II dày 5–25 µm nhuộm màu được, Type III hardcoat dày 25–50+ µm với chiều dày danh nghĩa 0,002 in (2 mil) ±20%.
Anodizing nhôm hoạt động theo nguyên lý nào?
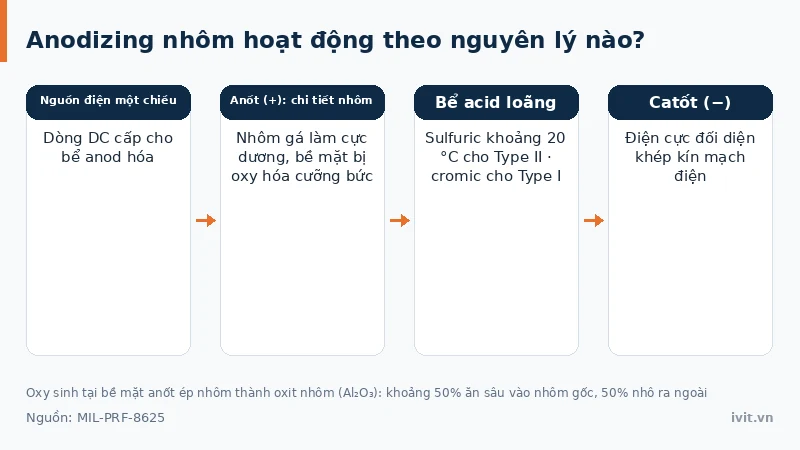
Nhôm được gá làm cực dương (anode) trong bể acid loãng — sulfuric khoảng 20 °C cho Type II, cromic cho Type I. Dòng điện một chiều ép bề mặt nhôm phản ứng với oxy sinh ra tại đó thành oxit nhôm (Al₂O₃): oxy hóa cưỡng bức bằng điện, không phải phủ kim loại lạ như mạ điện — giống chủ động “nướng” một lớp vỏ cứng trên chính khối nhôm.
Lớp oxit mọc theo hai chiều gần như bằng nhau: khoảng 50% độ dày ăn sâu vào nhôm gốc, 50% nhô ra ngoài, nên kích thước chi tiết chỉ đổi xấp xỉ nửa độ dày đo được. Vì lớp oxit hình thành từ chính bề mặt nhôm, anodizing thuộc nhóm lớp phủ chuyển hóa — một trong năm họ cơ chế ở bài công nghệ mạ.
Anodizing nhôm có mấy loại theo MIL-PRF-8625 (Type I, II, III)?
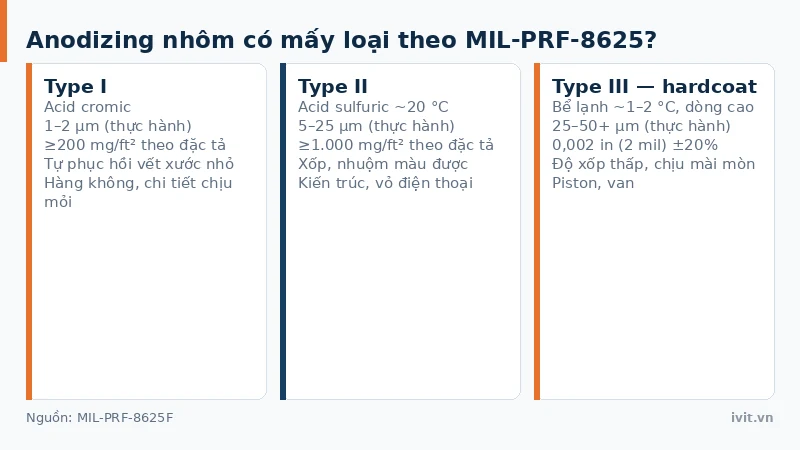
MIL-PRF-8625 (trước là MIL-A-8625) chia anodizing nhôm thành ba loại theo bể và dòng điện. Type I dùng acid cromic cho lớp 1–2 µm, tự phục hồi (self-healing) ở vết xước nhỏ nên ưu tiên cho chi tiết hàng không chịu mỏi (fatigue-critical). Type II dùng acid sulfuric khoảng 20 °C cho lớp 5–25 µm xốp, nhuộm màu được. Type III (hardcoat) chạy bể lạnh 1–2 °C với dòng cao; bản vẽ trống thì mặc định 0,05 mm (2 mil) ±20%.
MIL-PRF-8625F quy định khối lượng lớp phủ (mg/ft²) cho Type I/IB/IC/II/IIB — Type I và IB ≥200 mg/ft², Type IC 200–700, Type II ≥1.000, Type IIB 200–1.000 — và chỉ đặt chiều dày danh nghĩa 0,002 in (2 mil) ±20% cho Type III; các dải µm dưới đây là giá trị thực hành công nghiệp, không phải yêu cầu của đặc tả.
Bảng dưới so sánh ba loại anodizing theo bể, chiều dày thực hành và ứng dụng.
Bảng 1: So sánh ba loại anodizing theo MIL-PRF-8625 (bể, dòng điện) và chiều dày thực hành công nghiệp
| Loại | Bể anod hóa | Độ dày thực hành | Đặc điểm nổi bật | Ứng dụng chính |
|---|---|---|---|---|
| Type I | Acid cromic | 1–2 µm | Gần như không đổi kích thước, tự phục hồi | Hàng không, chi tiết chịu mỏi |
| Type II | Acid sulfuric (~20 °C) | 5–25 µm | Xốp, nhuộm màu được | Kiến trúc, vỏ điện thoại, đồ gia dụng |
| Type III (hardcoat) | Acid sulfuric lạnh (~1–2 °C) + dòng cao | 25–50+ µm | Độ xốp thấp, chịu mài mòn | Piston, van, chi tiết chịu mài mòn |
Tài liệu tổng hợp ngành hoàn thiện bề mặt quy ước độ cứng Type III khoảng 65 HRC, nhưng MIL-PRF-8625F không quy định trị số độ cứng nào. Thang HRC dùng cho khối kim loại dày, không phù hợp với lớp oxit vài chục micromet — độ cứng lớp phủ phải chốt cùng phương pháp đo trên bản vẽ.
Anodizing nhôm thực hiện theo quy trình mấy bước?
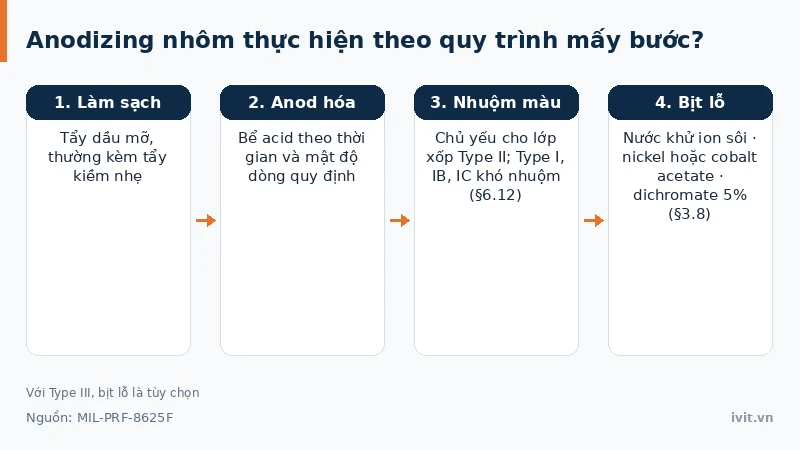
Quy trình anodizing gồm bốn bước: tẩy dầu mỡ và làm sạch (thường kèm tẩy kiềm nhẹ); anod hóa trong bể acid theo thời gian và mật độ dòng quy định; nhuộm màu — chủ yếu cho lớp xốp Type II, vì MIL-PRF-8625F §6.12 ghi Type I, IB, IC có cấu trúc lỗ khác nên khó nhuộm; cuối cùng là bịt lỗ (sealing).
MIL-PRF-8625F §3.8 nêu ba nhóm hóa chất bịt lỗ: nước khử ion sôi hoặc hơi nước; nickel hoặc cobalt acetate (0,5% cho Class 2); dichromate natri hoặc kali 5% ở pH 5,0–6,0, giữ 15 phút tại 90–100 °C cho Class 1. Đặc tả cũng cho bịt lỗ kép (duplex sealing); Type III thì bịt lỗ là tùy chọn.
Anodizing nhôm ghi theo tiêu chuẩn nào?
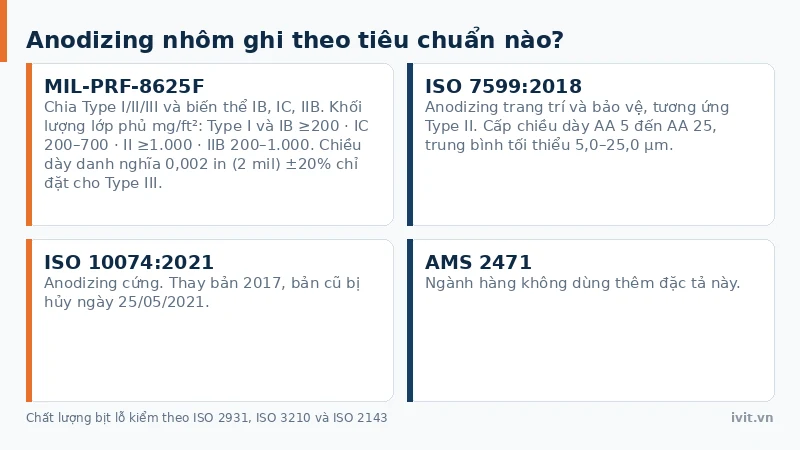
MIL-PRF-8625 là tài liệu gốc chia Type I/II/III và biến thể IB, IC, IIB. Phía ISO tách làm hai: ISO 7599:2018 cho anodizing trang trí và bảo vệ (tương ứng Type II) với cấp chiều dày AA 5 đến AA 25, trung bình tối thiểu 5,0–25,0 µm; ISO 10074:2021 cho anodizing cứng (bản 2017 hủy 25/05/2021). Hàng không dùng thêm AMS 2471.
Chất lượng bịt lỗ có phép thử riêng: ISO 2931 đo độ dẫn nạp (admittance), ISO 3210 đo tổn thất khối lượng sau ngâm acid, ISO 2143 là phép thử vết thuốc nhuộm — xem thêm tiêu chuẩn và cách kiểm tra lớp phủ.
Anodizing nhôm cứng (Type III) khác gì PEO/micro-arc oxidation?
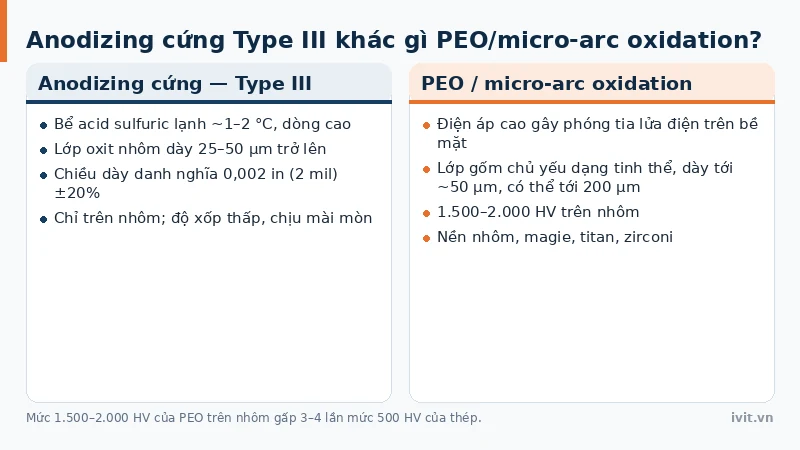
PEO (plasma electrolytic oxidation — oxy hóa điện phân plasma), còn gọi micro-arc oxidation, dùng điện áp cao gây phóng tia lửa điện trên nhôm, magie, titan, zirconi. Lớp gốm sinh ra chủ yếu dạng tinh thể, dày tới khoảng 50 µm và có thể tới 200 µm, đạt 1.500–2.000 HV trên nhôm — gấp 3–4 lần mức 500 HV của thép. Trên thép công cụ, hướng tương ứng là phủ PVD trong nhóm lớp phủ tiên tiến.
Anodizing nhôm bền ra sao và dùng ở những ngành nào?
Độ bền chống ăn mòn của anodizing đến từ việc oxit nhôm trơ về hóa học, khó phản ứng tiếp với oxy hay hơi ẩm — khác cơ chế hy sinh của mạ kẽm. Lớp Type II dày 5–25 µm đủ cho khung nhôm kiến trúc ngoài trời, Type III từ 25 µm trở lên mới tự chịu mài mòn. Trên inox, cách tương ứng là thụ động hóa inox.
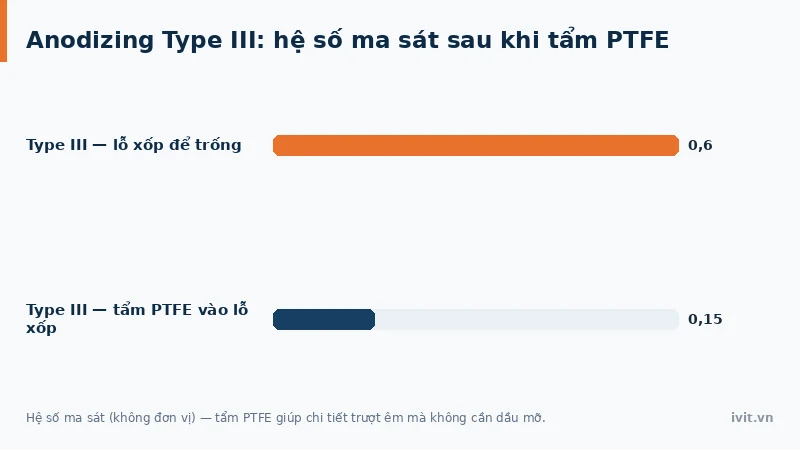
Với Type III, tẩm PTFE vào lỗ xốp hạ hệ số ma sát từ khoảng 0,6 xuống 0,15, giúp chi tiết trượt êm mà không cần dầu mỡ. Hàng không và quốc phòng dùng Type I, Type III cho chi tiết chịu mỏi; kiến trúc dùng Type II cho khung cửa, tấm ốp mặt tiền; điện tử, gia dụng dùng Type II nhuộm màu cho vỏ điện thoại, nồi, chảo.
Anodizing nhôm có từ khi nào?
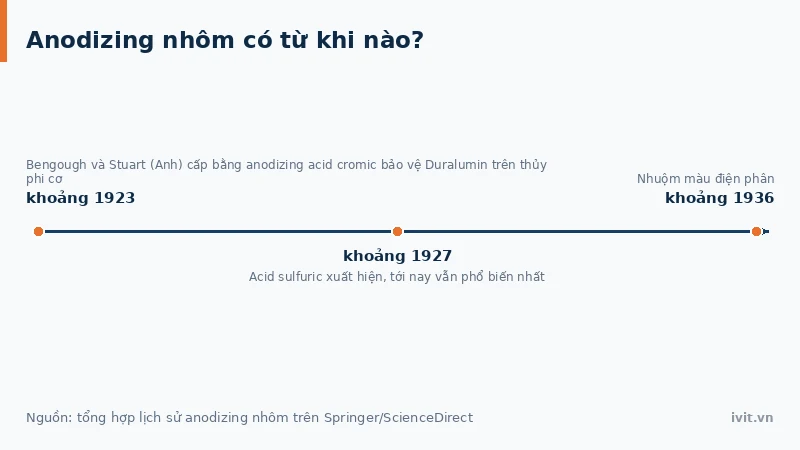
Theo tổng hợp lịch sử anodizing nhôm đăng trên Springer/ScienceDirect, khoảng năm 1923 Bengough và Stuart tại Anh đăng ký bằng sáng chế anodizing acid cromic bảo vệ hợp kim Duralumin trên thủy phi cơ — bằng chống ăn mòn kiểu anode đầu tiên của ngành. Acid sulfuric xuất hiện khoảng 1927 và vẫn phổ biến nhất; nhuộm màu điện phân khoảng 1936.
Câu hỏi thường gặp về anodizing nhôm
Anodizing nhôm là mạ hay là lớp sơn phủ thêm lên bề mặt?
Không phải mạ và cũng không phải sơn. Mạ điện phủ thêm kim loại khác như kẽm, niken hay crom lên nền, còn anodizing dùng dòng điện oxy hóa cưỡng bức chính bề mặt nhôm thành oxit nhôm. Vì lớp oxit là kim loại nền đã bị oxy hóa, nó không có ranh giới bám dính kiểu lớp sơn hay lớp mạ — đó là lý do anodizing thuộc nhóm lớp phủ chuyển hóa.
Anodizing nhôm Type II và Type III khác nhau ở điểm nào?
Khác biệt lớn nhất nằm ở nhiệt độ bể, độ dày và mục đích. Type II anod hóa trong acid sulfuric khoảng 20 °C cho lớp 5–25 µm xốp, nhuộm được nhiều màu. Type III (hardcoat) chạy ở khoảng 1–2 °C với dòng cao hơn, tạo lớp 25–50 µm trở lên, độ xốp thấp và độ cứng quy ước khoảng 65 HRC theo tài liệu tổng hợp ngành hoàn thiện bề mặt — không phải trị số MIL-PRF-8625F quy định.
Bịt lỗ (sealing) trong anodizing nhôm để làm gì?
Lớp oxit nhôm sau anod hóa Type II là lớp xốp, để nguyên sẽ dễ hút ẩm, bám bẩn và phai màu nhuộm. MIL-PRF-8625F §3.8 cho ba cách bịt lỗ phổ biến: nước khử ion sôi hoặc hơi nước, nickel hoặc cobalt acetate, và dichromate 5% ở 90–100 °C. Chất lượng bịt lỗ kiểm bằng ISO 2931, ISO 3210 hoặc ISO 2143; với Type III, lỗ xốp còn có thể tẩm PTFE.
Anodizing nhôm có áp dụng được cho titan và magie không?
Có. Anodizing về nguyên lý là oxy hóa điện phân nên áp dụng được cho titan và magie, ngoài nhôm là nền phổ biến nhất. Trên titan, anodizing dùng cho thiết bị và cấy ghép y tế, cùng với PEO. Trên magie, anodizing tạo lớp oxit bảo vệ cho kim loại hoạt động hóa học mạnh, theo đặc tả riêng ASTM B893 — thông số bể, điện áp và độ dày khác MIL-PRF-8625.
Kết luận
Anodizing nhôm biến bề mặt nhôm thành lớp oxit cứng theo MIL-PRF-8625: Type I 1–2 µm tự phục hồi, Type II 5–25 µm nhuộm màu, Type III hardcoat 25–50+ µm chịu mài mòn. Đặc tả ràng buộc bằng mg/ft² cho Type I–IIB và chiều dày 0,002 in ±20% cho Type III; con số 65 HRC chỉ là quy ước thực hành ngành. Cần tư vấn chọn loại anodizing phù hợp? Liên hệ kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.