
Phủ PVD là gì? Nguyên lý, độ cứng và ứng dụng dao cắt
Phủ PVD (lắng đọng hơi vật lý) là công nghệ tạo màng cứng trong buồng chân không bằng hơi vật liệu lắng đọng lên bề mặt, dày 1–5 µm và cứng 1.500–4.500 HV, gồm TiN, TiAlN, CrN, DLC. Độ dày mỏng giúp giữ nguyên kích thước chi tiết, dùng cho dao cắt, khuôn và đồ trang trí.
PVD hoạt động theo nguyên lý nào trong buồng chân không?
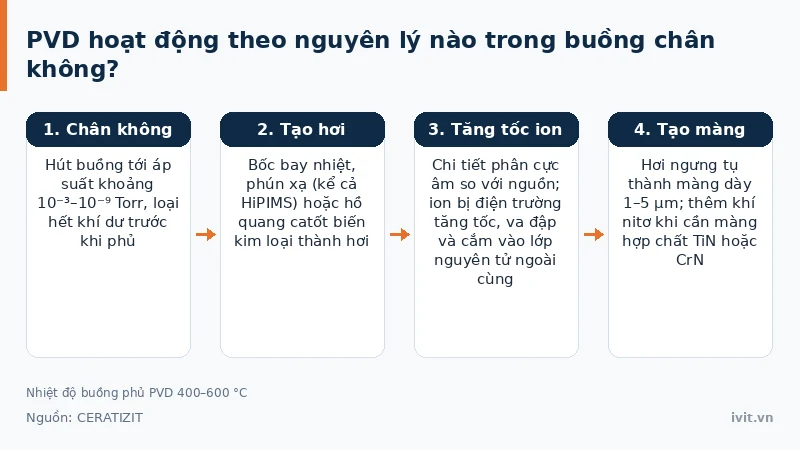
PVD (Physical Vapor Deposition) là nhóm công nghệ bốc bay hoặc bắn phá kim loại thành hơi trong buồng chân không ở áp suất khoảng 10⁻³–10⁻⁹ Torr, rồi ngưng tụ thành màng mỏng bằng bốc bay nhiệt, phún xạ (sputtering, kể cả HiPIMS) hoặc hồ quang catốt (cathodic arc). Chi tiết được phân cực âm so với nguồn kim loại, nên ion kim loại bị điện trường tăng tốc và va đập vào bề mặt với động năng lớn thay vì chỉ rơi xuống thụ động.
Chính cú va đập năng lượng cao khiến ion kim loại cắm vào lớp nguyên tử ngoài cùng của nền thay vì chỉ đọng lên trên, nên màng bám chắc hơn một lớp phủ ướt. Có thể hình dung qua hai cách sơn tường: hơi ngưng tụ thông thường giống bụi sơn rơi bám, còn PVD giống súng phun áp lực cao ghim hạt sơn vào mặt tường. Khi cần màng hợp chất như TiN hay CrN, một khí phản ứng (thường là nitơ) được đưa thêm vào buồng; bước lắng đọng trong chân không không dùng bể acid nên không sinh hydro, rủi ro giòn hydro chỉ còn ở khâu làm sạch trước khi vào buồng.
PVD thuộc nhóm lớp phủ tiên tiến cùng CVD và phun nhiệt — xem tổng quan nhóm PVD, CVD, phun nhiệt.
Phủ PVD có những loại màng nào, dày và cứng bao nhiêu?
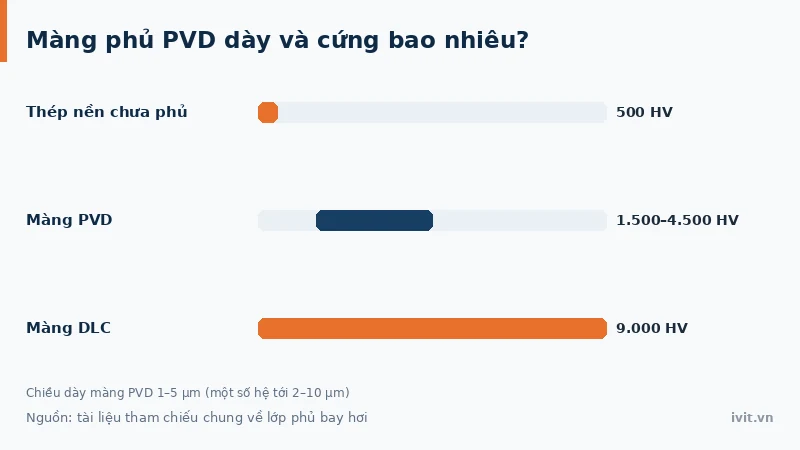
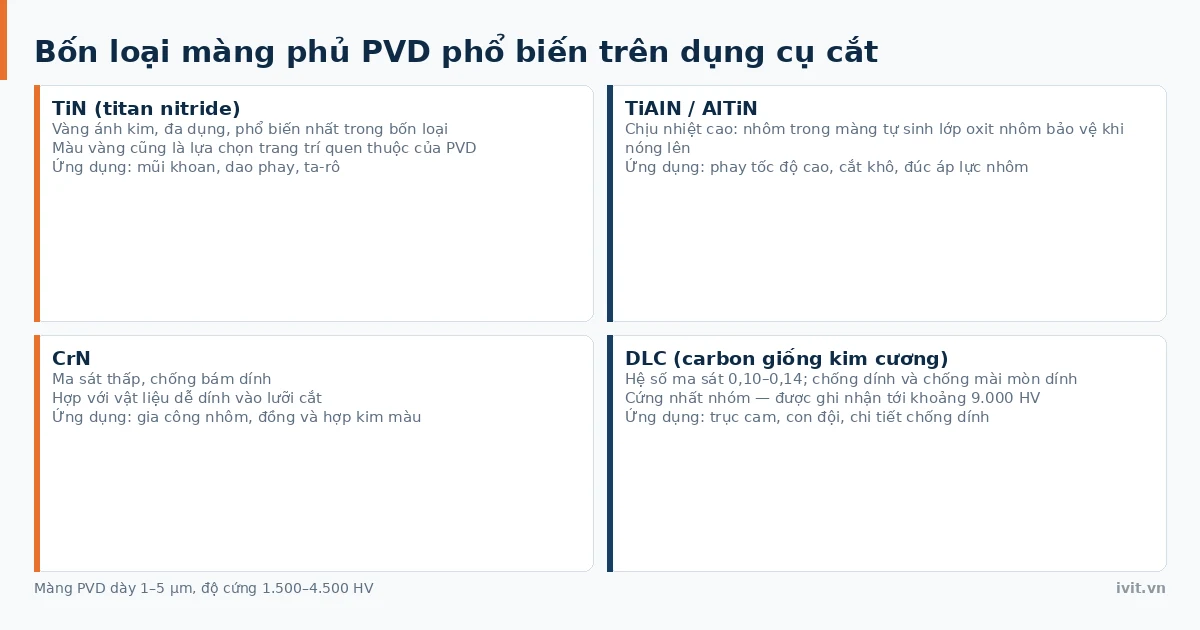
Theo tài liệu tham chiếu chung về lớp phủ bay hơi, phủ PVD dày 1–5 µm (một số hệ tới 2–10 µm) và đạt độ cứng 1.500–4.500 HV; riêng DLC (carbon giống kim cương) được ghi nhận tới khoảng 9.000 HV. Bốn loại màng thông dụng khác nhau ở đặc tính nhiệt, ma sát và phạm vi gia công, tổng hợp ở bảng dưới.
Bảng 1: Bốn loại màng phủ PVD phổ biến
Bảng dưới so sánh bốn loại màng phủ PVD theo đặc tính kỹ thuật chính và ứng dụng tiêu biểu, số liệu theo tài liệu tham chiếu chung về lớp phủ bay hơi.
| Loại màng | Đặc tính kỹ thuật chính | Ứng dụng tiêu biểu |
|---|---|---|
| TiN (titan nitride) | Vàng ánh kim, đa dụng, phổ biến nhất | Mũi khoan, dao phay, ta-rô |
| TiAlN / AlTiN | Chịu nhiệt cao, tự sinh oxit nhôm bảo vệ | Phay tốc độ cao, đúc nhôm |
| CrN | Ma sát thấp, chống bám dính | Gia công nhôm, đồng, hợp kim màu |
| DLC (carbon giống kim cương) | Ma sát 0,10–0,14, cứng nhất nhóm | Trục cam, con đội, chi tiết chống dính |
Vì chỉ dày 1–5 µm, PVD gần như không đổi kích thước chi tiết đã gia công tinh, nên mũi khoan hay dao phay phủ PVD vẫn lắp vừa dung sai ổ dao ban đầu.
Khác mạ kẽm hay anodizing, PVD chưa có mã tiêu chuẩn đặc tả chủ đạo: mạ kẽm điện phân có ASTM B633, anodizing có MIL-PRF-8625, còn PVD thì không. Phần phép thử thì có và dùng chung với CVD: ASTM C1624 đo độ bám bằng rạch một điểm cho lớp gốm cứng 0,1–30 µm, ISO 26443:2023 đánh giá độ bám bằng vết ấn Rockwell cho lớp gốm tới 20 µm, ISO 26423:2009 đo chiều dày bằng phương pháp mài lõm (crater-grinding). Vì vậy đơn hàng phủ PVD phải ghi rõ loại màng, chiều dày, độ cứng và phép kiểm áp dụng — chi tiết ở bài tiêu chuẩn và cách kiểm tra lớp phủ.
Phủ PVD khác phủ CVD ở điểm nào?
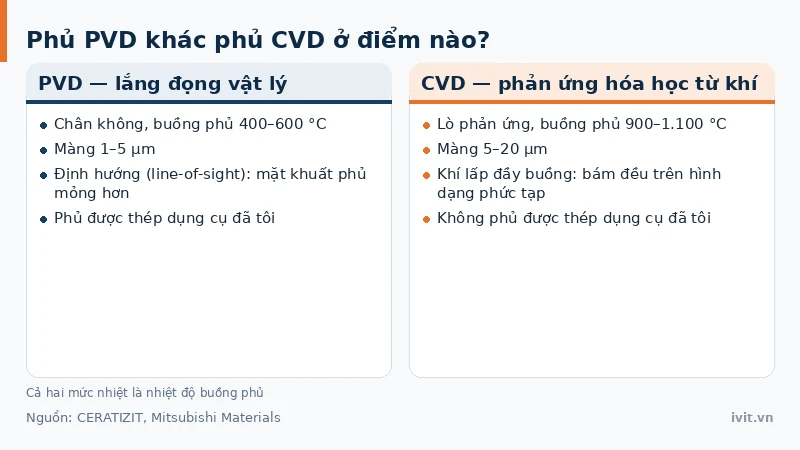
Khác biệt lớn nhất là cơ chế và nhiệt độ buồng phủ: PVD lắng đọng vật lý trong chân không ở 400–600 °C theo CERATIZIT, còn CVD (Chemical Vapor Deposition) phản ứng hóa học từ khí tiền chất và lắng đọng ở 900–1.100 °C (nhiệt độ buồng phủ) theo CERATIZIT và Mitsubishi Materials, cho màng dày 5–20 µm. Chênh lệch đó là lý do PVD phủ được thép dụng cụ đã tôi mà CVD thì không; bù lại CVD lấp đầy cả buồng nên bám đều hơn trên hình dạng phức tạp, còn PVD có tính định hướng (line-of-sight) nên mặt khuất phủ mỏng hơn. Xem thêm bài phủ CVD là gì.
Phủ PVD khác mạ crom trang trí ở điểm nào?
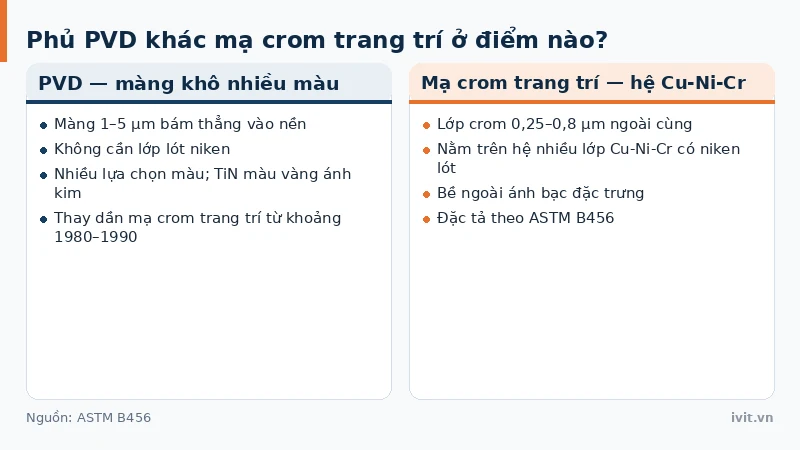
Khác biệt cốt lõi là cấu tạo hệ phủ: mạ crom trang trí là lớp crom 0,25–0,8 µm nằm trên hệ nhiều lớp Cu-Ni-Cr có niken lót theo ASTM B456, còn PVD là màng khô 1–5 µm bám thẳng vào nền, không cần lớp lót niken. Vì sao PVD thay dần mạ crom trang trí từ khoảng thập niên 1980–1990 được phân tích ở bài mạ crom trang trí và mạ crom cứng.
Phủ PVD có ưu và nhược điểm gì?
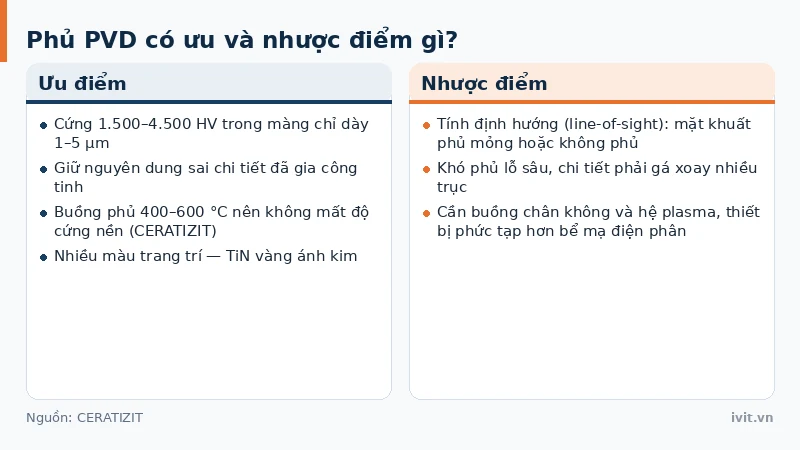
Ưu điểm của PVD là độ cứng 1.500–4.500 HV trong lớp chỉ dày 1–5 µm, giữ nguyên dung sai lắp ghép, giữ nguyên độ cứng nền vì chạy ở 400–600 °C theo CERATIZIT — thấp hơn nhiệt độ ram của thép dụng cụ đã tôi — và cho nhiều lựa chọn màu trang trí, trong đó TiN có màu vàng ánh kim. Nhược điểm chính là tính định hướng: hơi kim loại đi gần như đường thẳng trong chân không nên mặt khuất phủ mỏng hơn hoặc không phủ, chi tiết phải gá xoay nhiều trục để phủ đều. PVD cũng cần buồng chân không và hệ plasma, thiết bị phức tạp hơn bể mạ điện phân.
Phủ PVD dùng ở những ngành nào và có từ khi nào?
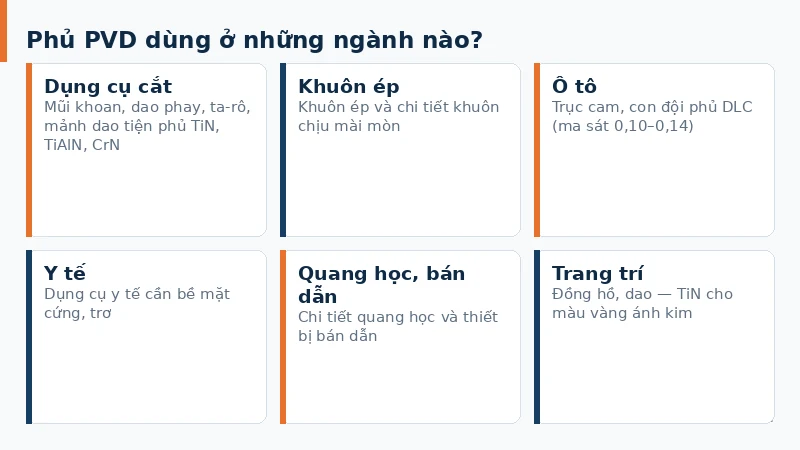
Dụng cụ cắt là nhóm ứng dụng kinh điển của phủ PVD: mũi khoan, dao phay, ta-rô và mảnh dao tiện phủ TiN, TiAlN hoặc CrN. PVD còn phủ khuôn ép, chi tiết van-trục ô tô (trục cam, con đội) bằng DLC, dụng cụ y tế, quang học, bán dẫn, cùng đồ trang trí như đồng hồ và dao. Về lịch sử, Grove công bố mô tả đầu tiên về hiện tượng phún xạ khoảng năm 1852 — theo khảo cứu lịch sử lắng đọng màng mỏng đăng trên Journal of Vacuum Science & Technology (AIP) — còn thuật ngữ “PVD” xuất hiện năm 1966 trong sách Vapor Deposition của Powell, Oxley và Blocher.
Ngành phún xạ công nghiệp phát triển mạnh sau thập niên 1960, cùng thời kỳ ngành xử lý bề mặt hình thành nhiều nhánh khác — xem bài toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về phủ PVD
Trước khi phủ PVD, chi tiết cần chuẩn bị thế nào?
Chi tiết phải sạch tuyệt đối và đủ cứng trước khi vào buồng chân không. Màng PVD chỉ dày 1–5 µm nên mọi vết dầu, gỉ hay lớp phủ cũ còn sót đều nằm lại dưới màng và thành chỗ bong. Nền cũng phải nhiệt luyện đạt độ cứng làm việc trước, vì màng 1.500–4.500 HV đặt trên nền mềm sẽ lún rồi nứt. Vì vậy PVD chạy chủ yếu trên thép dụng cụ đã tôi và hợp kim cứng, nhóm nền chịu được buồng phủ 400–600 °C.
Dụng cụ cắt phủ PVD có mài sắc lại được không?
Được, nhưng lưỡi cắt sau khi mài sẽ để lộ nền thép hoặc hợp kim cứng, vì màng PVD chỉ dày 1–5 µm nên lượng vật liệu lấy đi khi mài lớn hơn chiều dày màng nhiều lần. Phần lớp phủ trên các mặt không mài vẫn còn nguyên, nhưng chính lưỡi cắt — nơi chịu mòn nặng nhất — thì không. Muốn khôi phục khả năng chống mòn ban đầu, dụng cụ phải được phủ PVD lại sau khi mài.
Phủ PVD có phủ được lên nhựa hoặc nhôm không?
PVD hoạt động tốt trên nền rắn chịu được chân không; nền chính là thép dụng cụ và hợp kim cứng dùng cho dao cắt. Với nhựa và nền phi kim, ngành dùng vacuum metallizing (mạ chân không) — cũng bốc bay hoặc phún xạ trong chân không, nhưng nhằm tạo lớp nhôm phản chiếu mỏng cho gương, chi tiết trang trí và chắn nhiễu điện từ, không phải màng cứng chống mòn. Muốn phủ cứng lên nhôm, lựa chọn phổ biến là anodizing cứng Type III hoặc PEO.
Bốn loại màng PVD khác nhau ở điểm nào?
Bốn màng PVD thông dụng khác nhau ở đặc tính làm việc chứ không chỉ ở vẻ ngoài. TiN là màng đa dụng màu vàng ánh kim cho mũi khoan, dao phay và ta-rô. TiAlN/AlTiN chịu nhiệt nhờ nhôm trong màng tự sinh oxit nhôm bảo vệ khi nóng lên, nên hợp với phay tốc độ cao và đúc áp lực nhôm. CrN có ma sát thấp, chống bám dính để gia công kim loại màu; DLC có hệ số ma sát 0,10–0,14 và chống mài mòn dính. Chọn màng theo vật liệu gia công, không theo màu.
Kết luận
Phủ PVD là lớp phủ chân không mỏng 1–5 µm nhưng cứng 1.500–4.500 HV, gồm bốn họ màng TiN, TiAlN, CrN và DLC phục vụ cả chống mòn lẫn trang trí. Nhờ độ dày cực mỏng, PVD gần như không đổi kích thước chi tiết đã gia công chính xác, nhưng bị giới hạn bởi tính định hướng nên không phủ đều mặt khuất.
So với CVD, buồng phủ PVD chỉ 400–600 °C nên dùng được cho thép đã tôi, nhưng bám kém đều hơn trên hình dạng phức tạp; so với mạ crom trang trí, PVD là màng khô không cần lớp lót niken. Cần so sánh PVD với các lớp phủ cứng khác cho một chi tiết cụ thể? Liên hệ IVIT để được trao đổi kỹ thuật.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.