
Chọn lớp phủ chống ăn mòn cho công trình theo môi trường
Chọn lớp phủ chống ăn mòn là xác định nhóm công nghệ phù hợp theo môi trường lắp đặt và ngưỡng kỹ thuật của chi tiết. Bảy nhóm môi trường quyết định hướng chọn ban đầu, còn ngưỡng như độ cứng trên 390 HV hoặc nhiệt độ trên 300 °C mới đảo chiều lựa chọn.
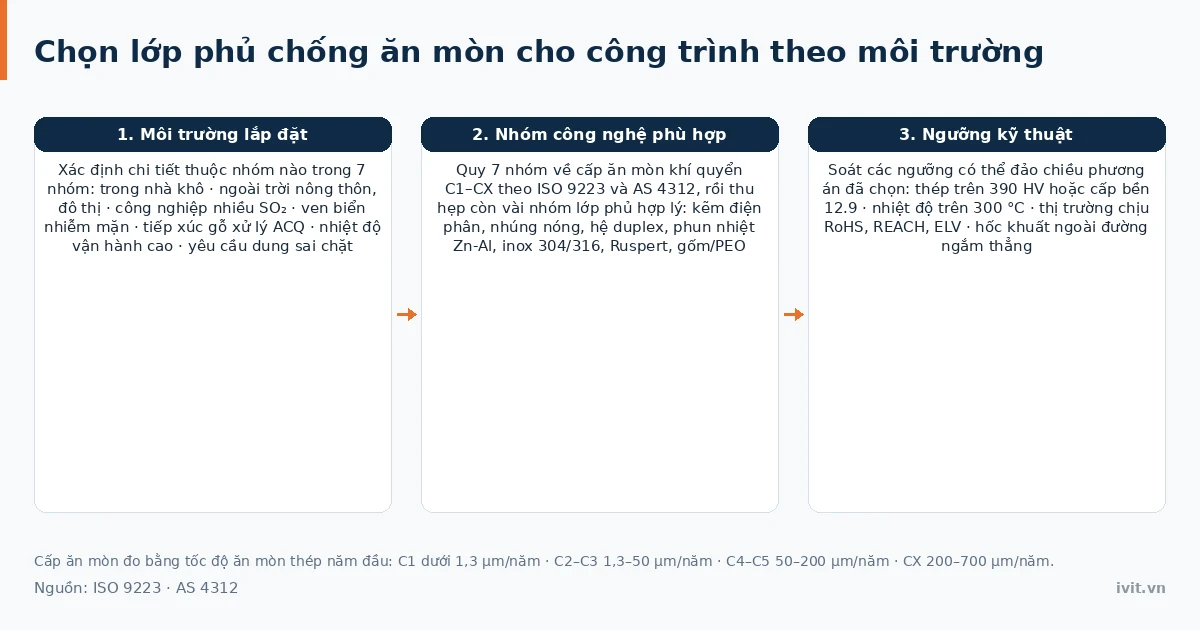
Chọn lớp phủ chống ăn mòn cho công trình dựa trên yếu tố nào?
Chọn lớp phủ chống ăn mòn đúng bắt đầu từ môi trường lắp đặt, vì tác nhân và tốc độ ăn mòn khác hẳn nhau giữa các môi trường. Giống như chọn lốp xe theo địa hình — lốp gai sâu cho đường bùn, lốp trơn cho đường nhựa — chọn sai nhóm lớp phủ chống ăn mòn khiến chi tiết hỏng sớm dù vẫn đạt tiêu chuẩn trong phòng thí nghiệm. Bài này chia môi trường lắp đặt thành 7 nhóm, rồi nêu các ngưỡng kỹ thuật có thể đảo ngược việc chọn lớp phủ chống ăn mòn.
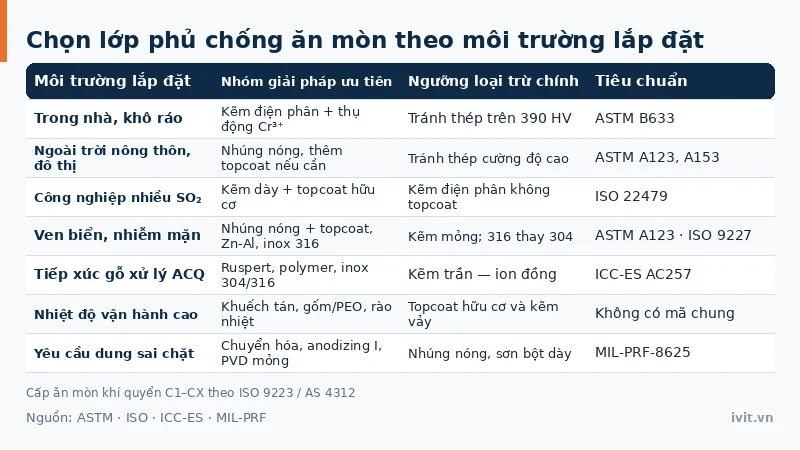
Bảng dưới tóm tắt hướng chọn lớp phủ chống ăn mòn và ngưỡng loại trừ cho từng môi trường; bảng số độ dày và giờ thử của riêng nhóm phủ kẽm nằm ở bài so sánh các loại mạ kẽm.
Bảng 1: Chọn lớp phủ chống ăn mòn theo môi trường lắp đặt
| Môi trường lắp đặt | Hướng chọn lớp phủ chống ăn mòn | Ngưỡng loại trừ chính | Tiêu chuẩn liên quan |
|---|---|---|---|
| Trong nhà, khô ráo | Kẽm điện phân + thụ động Cr³⁺ | Tránh khi thép trên 390 HV | ASTM B633 |
| Ngoài trời nông thôn, đô thị | Kẽm nhúng nóng, +topcoat nếu cần bền hơn | Tránh thép cường độ cao, giòn hydro | ASTM A123, A153 |
| Công nghiệp nhiều khí SO₂ | Kẽm dày + topcoat hữu cơ (duplex) | Kẽm điện phân không topcoat | ISO 22479 (thay DIN 50018) |
| Ven biển, nhiễm mặn | Nhúng nóng +topcoat, phun nhiệt Zn-Al, inox 316 | Kẽm mỏng; ưu tiên inox 316 thay 304 | ASTM A123 (đặc tả) · ISO 9227 (phép thử) |
| Tiếp xúc gỗ xử lý hóa chất | Ruspert, polymer độc quyền, inox 304/316 | Kẽm trần, ăn mòn nhanh do đồng | ICC-ES AC257 |
| Nhiệt độ vận hành cao | Khuếch tán, gốm/PEO, lớp phủ rào nhiệt | Loại topcoat hữu cơ và kẽm vảy | Không có mã chung |
| Yêu cầu dung sai chặt | Chuyển hóa, anodizing Type I, PVD mỏng | Tránh nhúng nóng hay sơn bột dày | MIL-PRF-8625 |
Môi trường trong nhà, khô ráo nên chọn lớp phủ chống ăn mòn nào?
Trong nhà khô, ăn mòn chỉ đến từ hơi ẩm không khí, không có muối hay khí acid, nên chọn lớp phủ chống ăn mòn chi phí thấp là đủ. Mạ kẽm điện phân dày 5–25 µm kèm thụ động hóa crom hóa trị 3 theo ASTM B633 là lựa chọn phổ biến cho ốc vít, bản lề, phụ kiện kim khí; với thép trên 33 HRC hoặc giới hạn bền trên 150 ksi phải sấy khử hydro sau mạ, còn từ 390 HV hoặc cấp bền 12.9 trở lên thì bỏ hẳn mạ điện có tẩy acid.
Môi trường ngoài trời nông thôn, đô thị nên chọn lớp phủ chống ăn mòn nào?
Ngoài trời chịu mưa nắng trực tiếp nên cần lớp kẽm dày hơn nhiều. Mạ kẽm nhúng nóng theo ASTM A123, độ dày tối thiểu theo cấp Grade 45–100 µm, là phương án mặc định khi chọn lớp phủ chống ăn mòn cho kết cấu ngoài trời; khi môi trường khắc nghiệt hơn hoặc chu kỳ bảo trì quá dài, nên thêm lớp sơn hữu cơ để tạo hệ duplex. Bu lông A490 hoặc SAE Grade 8 không được nhúng kẽm nóng vì tẩy gỉ acid gây giòn hydro (ASTM F3125/A354); xem bài mạ kẽm nhúng nóng.
Môi trường công nghiệp nhiều khí SO₂ nên chọn lớp phủ chống ăn mòn nào?
Khí SO₂ trong khu công nghiệp gặp hơi ẩm tạo acid sulfurơ, ăn mòn khác cơ chế muối NaCl ngoài biển, nên hệ phủ cần đánh giá thêm bằng thử SO₂ ẩm kiểu Kesternich — trước đây theo DIN 50018 (bản 2013-05 đã bị thu hồi), nay theo DIN EN ISO 22479:2022-08 tức ISO 22479:2019 — tính theo chu kỳ 24 h chứ không phải giờ. Khi chọn lớp phủ chống ăn mòn cho môi trường này, kẽm điện phân không topcoat bị loại đầu tiên; cách đọc số chu kỳ xem bài thử nghiệm Kesternich.
Môi trường ven biển, nhiễm mặn nên chọn lớp phủ chống ăn mòn nào?
Clorua trong không khí biển phá vỡ lớp sản phẩm ăn mòn bảo vệ trên kẽm và màng thụ động trên inox, nên hướng chọn lớp phủ chống ăn mòn gồm mạ kẽm nhúng nóng 45–100 µm kèm topcoat, phun nhiệt hợp kim kẽm-nhôm, hoặc thép không gỉ. Mác inox 316 chứa molypden nhiều hơn 304 nên kháng clorua tốt hơn — đối chiếu đầy đủ hai vật liệu ở bài vít inox 316 cho kết cấu thép ven biển, còn các biến thể phun nhiệt ở bài lớp phủ PVD, CVD và phun nhiệt.
Bảy nhóm môi trường ở trên quy được về thang cấp ăn mòn khí quyển C1–CX của ISO 9223 và AS 4312, đo bằng tốc độ ăn mòn thép năm đầu: trong nhà khô là C1 (dưới 1,3 µm/năm), ngoài trời nông thôn và đô thị C2–C3 (1,3–50 µm/năm), công nghiệp nhiều SO₂ và ven biển C4–C5 (50–200 µm/năm), sát mép sóng là CX (200–700 µm/năm). Thang này xếp mức khắc nghiệt khí quyển, không khẳng định tuổi thọ lớp phủ; mốc quy đổi khoảng cách tới biển sang cấp C nằm ở bài vít bắn tôn loại nào tốt.
Môi trường tiếp xúc gỗ xử lý hóa chất (ACQ) nên chọn lớp phủ chống ăn mòn nào?
Gỗ xử lý ACQ (alkaline copper quaternary — hợp chất đồng kiềm) chứa đồng hòa tan; đồng có điện thế dương hơn kẽm nên tạo cặp pin điện hóa làm kẽm trần ăn mòn nhanh hơn. Chọn lớp phủ chống ăn mòn cho môi trường này nghiêng về Ruspert với lớp gốm ngoài cùng cách điện, lớp phủ polymer độc quyền hoặc inox 304/316, kèm báo cáo thử nghiệm theo ICC-ES AC257; cấu tạo ba lớp của Ruspert nằm ở bài lớp phủ Ruspert.
Môi trường nhiệt độ vận hành cao nên chọn lớp phủ chống ăn mòn nào?
Trên 300 °C, lớp phủ hữu cơ và kẽm vảy mất tác dụng bảo vệ, nên hướng chọn lớp phủ chống ăn mòn chuyển sang lớp khuếch tán nhiệt, gốm/PEO hoặc lớp phủ rào nhiệt (TBC). Đây là ngưỡng loại trừ gần như tuyệt đối với lớp phủ hữu cơ, bất kể số giờ thử ở nhiệt độ phòng; nhóm bay hơi cũng phân theo nhiệt: màng PVD chịu tới khoảng 750 °C, còn CVD lắng đọng ở 900–1.100 °C theo CERATIZIT — đó là nhiệt độ buồng phủ, nên chỉ nền carbide và gốm chịu được công đoạn này. Cấu tạo và ngưỡng nhiệt của TBC ở bài lớp phủ rào nhiệt TBC.
Môi trường yêu cầu dung sai chặt nên chọn lớp phủ chống ăn mòn nào?
Chi tiết lắp ghép chính xác hoặc ren mịn không chịu được lớp phủ dày, nên khi chọn lớp phủ chống ăn mòn, ưu tiên màng thụ động hóa dày vài chục đến vài trăm nanomet, anodizing Type I trên chi tiết nhôm, hoặc PVD mỏng 1–5 µm, thay vì nhúng nóng dày 45–100 µm hay sơn tĩnh điện dày 50–150 µm. Lớp phủ cộng vào cả hai mặt ren, nên 50 µm đã đủ làm chặt ren mịn.
Ngưỡng kỹ thuật nào buộc đổi cách chọn lớp phủ chống ăn mòn đã định?
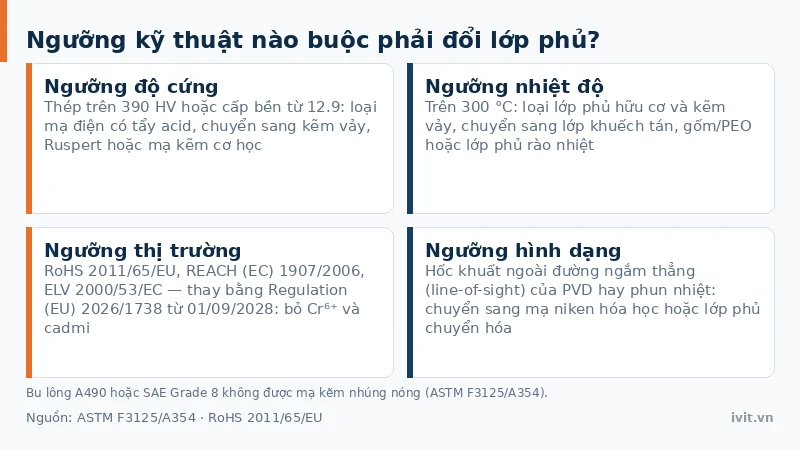
Một số ngưỡng đứng trên cả môi trường, buộc loại bỏ phương án chọn lớp phủ chống ăn mòn đã định. Ngưỡng độ cứng: thép trên 390 HV hoặc cấp bền từ 12.9 trở lên phải loại mạ điện có tẩy acid, chuyển sang kẽm vảy, Ruspert hoặc mạ kẽm cơ học. Ngưỡng thị trường: hàng bán vào thị trường chịu RoHS (Chỉ thị 2011/65/EU), REACH (Quy định (EC) 1907/2006) hoặc ELV 2000/53/EC — chỉ thị sẽ được thay bằng Regulation (EU) 2026/1738, áp dụng từ 01/09/2028 — phải bỏ crom hóa trị 6 và cadmi khỏi đặc tả, trừ miễn trừ còn hiệu lực; chi tiết ở bài RoHS, REACH và crom hóa trị 6.
Ngưỡng hình dạng: hốc khuất ngoài đường ngắm thẳng của súng phun PVD hay phun nhiệt buộc chuyển sang mạ niken hóa học hoặc lớp phủ chuyển hóa. Chi tiết cần tự bảo vệ tại vết xước thì phải chọn lớp phủ chống ăn mòn có kẽm làm nền hy sinh, vì chỉ kẽm nhường electron cho thép khi lớp phủ bị trầy.
Câu hỏi thường gặp khi chọn lớp phủ chống ăn mòn
Chọn lớp phủ chống ăn mòn theo môi trường khác gì so với chọn theo tiêu chuẩn kỹ thuật?
Tiêu chuẩn như ASTM B633 hay ASTM A123 chỉ quy định cấu tạo, độ dày và cách thử của một công nghệ mạ, chứ không nói công nghệ đó có phù hợp nơi lắp đặt hay không. Chọn lớp phủ chống ăn mòn theo môi trường là bước đứng trước: xác định chi tiết ở trong nhà khô, ngoài trời, ven biển hay tiếp xúc gỗ xử lý hóa chất, rồi quy về cấp ăn mòn C1–CX, từ đó thu hẹp còn vài nhóm công nghệ hợp lý. Bỏ qua bước này dễ dẫn tới chọn đúng tiêu chuẩn nhưng sai công nghệ.
Vì sao không nên chỉ dựa vào số giờ phun sương muối để chọn lớp phủ chống ăn mòn?
Vì đây là phép thử gia tốc để kiểm soát chất lượng và so sánh trong cùng một hệ phủ hoặc cùng một đặc tả. Theo ISO 9227:2022, nó không dùng để xếp hạng các vật liệu khác nhau với nhau và cũng không phải dự báo khả năng chống ăn mòn dài hạn. Hai hệ cùng đạt 1.000 giờ ASTM B117 vẫn xuống cấp khác nhau ở ven biển hay khu công nghiệp SO₂, vì muối trung tính không mô phỏng khí acid hay chu kỳ ướt khô. Nên chọn lớp phủ chống ăn mòn theo môi trường trước, rồi dùng giờ thử như tiêu chí phụ.
Bu lông hoặc chi tiết cường độ cao nên tránh lớp phủ nào?
Thép trên 390 HV hoặc cấp bền từ 12.9 trở lên nên tránh mạ có tẩy gỉ bằng acid hoặc điện phân kéo dài, vì hydro sinh ra khuếch tán vào thép và gây giòn hydro, dẫn tới nứt gãy đột ngột dưới tải. Với mạ kẽm điện phân, ngưỡng cảnh báo là thép trên 33 HRC hoặc giới hạn bền trên 150 ksi, khi đó phải sấy khử hydro sau mạ. An toàn hơn là kẽm vảy theo ISO 10683, vì chuẩn này làm sạch bằng dung môi, kiềm và cơ học thay vì acid.
Kết luận
Chọn lớp phủ chống ăn mòn đúng bắt đầu từ môi trường lắp đặt, không phải từ tên công nghệ quen thuộc hay số giờ thử nghiệm trên catalogue. Bảy nhóm môi trường trong bài thu hẹp việc chọn lớp phủ chống ăn mòn, sau đó ngưỡng như 390 HV hoặc 300 °C mới quyết định phương án cuối. Toàn cảnh năm họ công nghệ phủ bề mặt xem bài công nghệ mạ là gì. Cần tư vấn chọn lớp phủ chống ăn mòn cho công trình cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.