
Mạ niken là gì? Nguyên lý, độ bóng và độ cứng lớp mạ
Tóm tắt nhanh:
- Mạ niken (nickel plating) là lớp mạ điện niken lên bề mặt dẫn điện, dùng cho cả mục đích trang trí (làm nền tạo độ bóng trước khi mạ crom) lẫn mục đích kỹ thuật.
- Bể mạ niken tiêu chuẩn, gọi là bể Watts, ra đời khoảng năm 1916, cho lớp mạ có độ cứng khoảng 150–400 HK.
- Khi mạ, chi tiết cần mạ được nối làm catốt trong bể dung dịch muối niken.
Mạ niken (nickel plating) là lớp mạ điện niken lên bề mặt dẫn điện, dùng cho cả mục đích trang trí (làm nền tạo độ bóng trước khi mạ crom) lẫn mục đích kỹ thuật. Bể mạ niken tiêu chuẩn, gọi là bể Watts, ra đời khoảng năm 1916, cho lớp mạ có độ cứng khoảng 150–400 HK.
Mạ niken là gì và nguyên lý mạ điện niken thế nào?
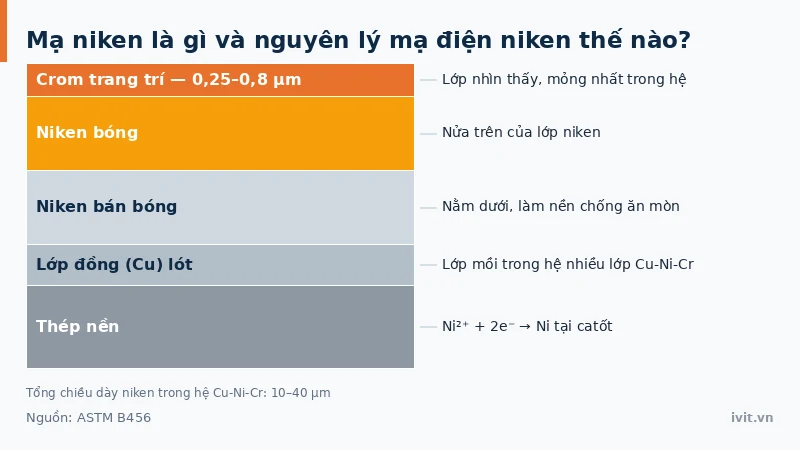
Mạ niken là quá trình mạ điện (electroplating): chi tiết cần mạ được nối làm catốt trong bể dung dịch muối niken, dòng điện một chiều khử ion Ni²⁺ thành niken kim loại theo phản ứng Ni²⁺ + 2e⁻ → Ni, trong khi anốt niken tan dần bù lại lượng ion đã mất. Dòng điện ở đây như vòi nước phun thẳng: chỗ hứng trực diện nhận nhiều, chỗ khuất trong hốc sâu hay ren trong nhận ít hơn, nên lớp mạ điện dày mỏng không đều theo hình dạng chi tiết.
Bể mạ niken tiêu chuẩn mang tên bể Watts, do Oliver P. Watts công bố khoảng năm 1916 theo tổng hợp lịch sử ngành mạ (Products Finishing / NASF), và đến nay vẫn là bể tiêu chuẩn của mạ niken thương mại. Từ nền Watts, ngành mạ phát triển thêm bể niken bóng và bể sulfamate.
Mạ niken có mấy loại theo độ bóng bề mặt?
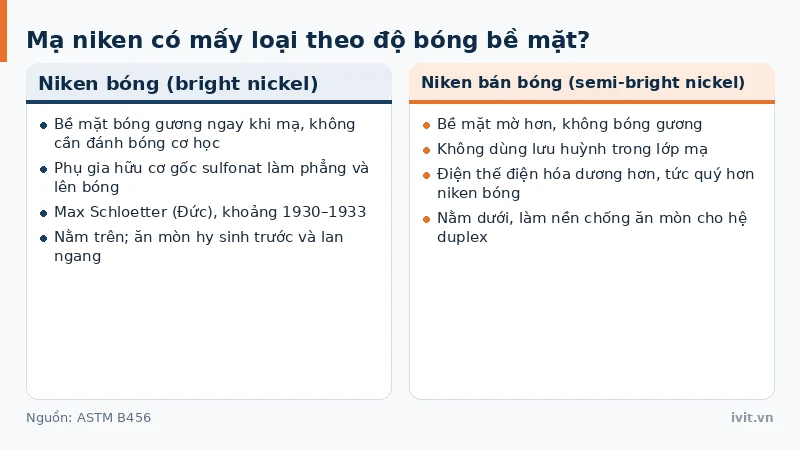
Niken bóng (bright nickel) do Max Schloetter (Đức) phát triển khoảng năm 1930–1933 (bằng sáng chế năm 1933), dùng phụ gia hữu cơ gốc sulfonat làm phẳng và lên bóng lớp mạ ngay khi kim loại lắng đọng, cho bề mặt bóng gương mà không cần đánh bóng cơ học sau khi mạ.
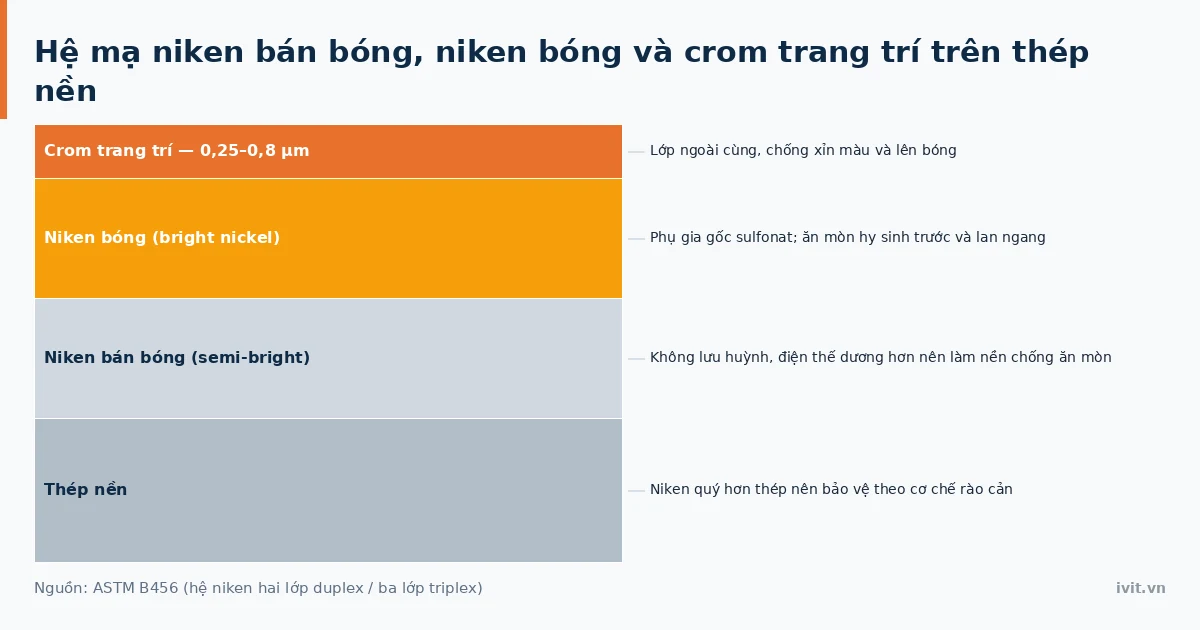
Niken bán bóng (semi-bright nickel) không dùng lưu huỳnh, có điện thế điện hóa dương hơn (tức “quý” hơn) niken bóng. Khi hai lớp mạ nối tiếp, niken bán bóng làm nền chống ăn mòn, niken bóng phía trên ăn mòn hy sinh trước và lan ngang thay vì ăn sâu xuống nền. Cách xếp bán bóng dưới, bóng trên này gọi là hệ niken hai lớp (duplex) hoặc ba lớp (triplex) theo ASTM B456; chi tiết xem bài mạ crom: trang trí vs mạ crom cứng.
Mạ niken cứng bao nhiêu và có mấy loại bể mạ?
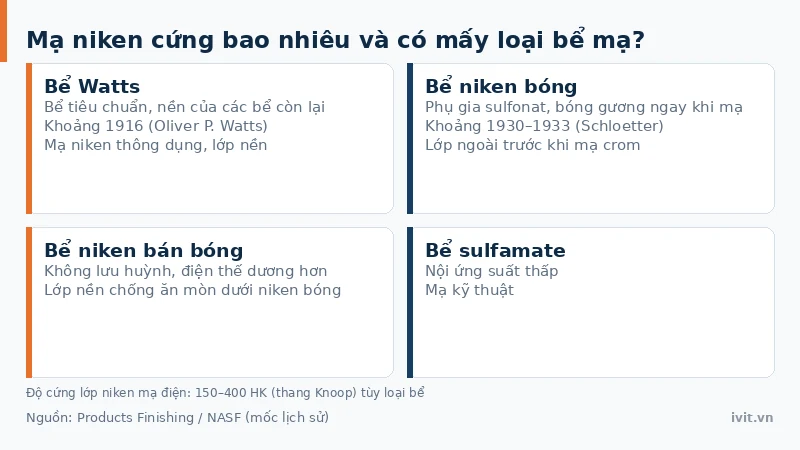
Độ cứng lớp niken mạ điện khoảng 150–400 HK tùy loại bể, đo bằng thang Knoop (HK) dành cho màng mỏng; con số này không quy đổi tuyến tính sang thang Vickers (HV) hay Rockwell C (HRC) của các lớp phủ cứng khác. Bảng dưới so sánh bốn loại bể mạ niken điện phân theo đặc điểm lớp mạ, mốc phát triển và mục đích sử dụng.
Bảng 1: Các loại bể mạ niken điện phân và đặc điểm lớp mạ
| Loại bể | Đặc điểm lớp mạ | Mốc phát triển | Dùng cho |
|---|---|---|---|
| Watts | Bể tiêu chuẩn, nền của các bể còn lại | Khoảng 1916 (Oliver P. Watts) | Mạ niken thông dụng, lớp nền |
| Niken bóng | Phụ gia sulfonat, bóng gương ngay khi mạ | Khoảng 1930–1933 (Schloetter) | Lớp ngoài trước khi mạ crom |
| Niken bán bóng | Không lưu huỳnh, điện thế dương hơn | — | Lớp nền chống ăn mòn dưới niken bóng |
| Sulfamate | Nội ứng suất thấp | — | Mạ kỹ thuật |
Mạ niken hóa học (electroless nickel, ASTM B733) khác hẳn: không dùng dòng điện mà dựa vào phản ứng hóa học tự xúc tác, cho lớp Ni-P dày đều kể cả trong hốc sâu và ren trong. Chi tiết xem bài mạ niken hóa học.
Mạ niken có nhược điểm gì?
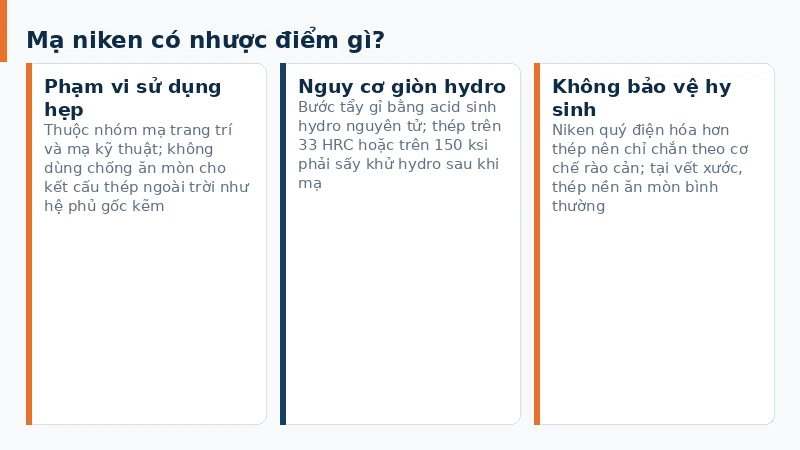
Hạn chế đầu tiên là phạm vi sử dụng: mạ niken thuộc nhóm mạ trang trí và mạ kỹ thuật, không phải nhóm chống ăn mòn cho kết cấu thép ngoài trời như các hệ phủ gốc kẽm. Lý do nằm ở điện hóa: niken quý hơn thép nên chỉ bảo vệ theo cơ chế rào cản, tại vết xước thép nền không được bảo vệ hy sinh như lớp kẽm điện phân dày 5–25 µm; hai hướng chống ăn mòn này được so sánh ở bài toàn cảnh công nghệ mạ.
Hạn chế thứ hai là nguy cơ giòn hydro (hydrogen embrittlement): bước tẩy gỉ bằng acid trước khi mạ sinh hydro nguyên tử trên bề mặt thép. Thép trên 33 HRC hoặc giới hạn bền trên 150 ksi phải sấy khử hydro sau khi mạ, biện pháp giảm chứ không loại bỏ hoàn toàn rủi ro; chi tiết trên 390 HV hoặc cấp bền từ 12.9 trở lên nên tránh hẳn lớp mạ điện có bước tẩy acid.
Hạn chế thứ ba là lớp mạ dày mỏng không đều theo hình học, nên chi tiết có lỗ sâu hoặc rãnh kín thường phải chuyển sang mạ niken hóa học theo ASTM B733, vốn lắng đọng đều trên mọi bề mặt ướt — xem quy trình mạ niken hóa học.
Vì sao lớp niken là lớp quyết định trong đồ mạ bóng hằng ngày?
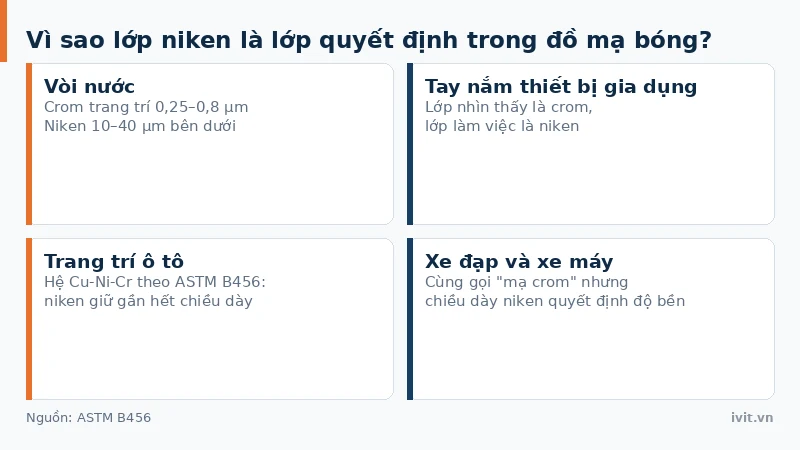
Ở các vật dụng mạ bóng quen thuộc như vòi nước hay tay nắm thiết bị gia dụng, lớp người dùng nhìn thấy là crom nhưng lớp làm việc là niken bên dưới. Trong hệ Cu-Ni-Cr theo ASTM B456, lớp crom trang trí ngoài cùng chỉ dày 0,25–0,8 µm còn lớp niken bên dưới dày 10–40 µm, tức gần như toàn bộ chiều dày chống ăn mòn nằm ở lớp niken.
Vì vậy hai chi tiết cùng được gọi là “mạ crom” có thể khác nhau hẳn về độ bền nếu chiều dày niken trong đặc tả khác nhau. Danh mục ứng dụng đầy đủ của nhóm mạ trang trí nằm ở bài mạ trang trí & mạ kỹ thuật.
Câu hỏi thường gặp về mạ niken
Phần này gom các câu hỏi thường gặp về mạ niken, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ niken có mạ trực tiếp lên thép được không?
Được, nhưng cần làm sạch và tẩy gỉ kỹ trước khi mạ vì lớp niken bám theo cơ chế lắng đọng điện hóa, không tạo hợp kim khuếch tán với thép nền. Khác với kẽm, niken quý điện hóa hơn thép nên không bảo vệ hy sinh: tại vết xước xuyên lớp mạ, thép lộ ra vẫn ăn mòn bình thường. Lớp niken vì vậy bảo vệ theo cơ chế rào cản, phải đủ dày và đủ kín, với độ cứng 150–400 HK tùy loại bể; trên chi tiết trang trí, lớp niken thường nằm trên một lớp đồng trong hệ nhiều lớp Cu-Ni-Cr.
Mạ niken bằng bể sulfamate khác bể Watts ở chỗ nào?
Khác ở loại muối niken dùng trong bể và ở nội ứng suất của lớp mạ. Bể Watts là bể tiêu chuẩn của ngành từ khoảng năm 1916, cho lớp mạ 150–400 HK, dùng cho mạ niken thông dụng. Bể sulfamate dùng muối niken sulfamat, cho nội ứng suất thấp hơn nên chi tiết mạ dày ít bị cong vênh hay nứt khi tháo khỏi bể, vì vậy được xếp vào nhóm mạ kỹ thuật thay vì mạ thông dụng như bể Watts và bể niken bóng.
Mạ niken có cần lớp phủ ngoài cùng không?
Không bắt buộc, tùy mục đích sử dụng. Trên chi tiết mạ trang trí, niken bóng thường được phủ thêm một lớp crom trang trí ngoài cùng dày dưới 1 µm để chống xỉn màu và tăng độ bóng, còn lớp niken bên dưới vẫn là lớp chịu trách nhiệm chống ăn mòn chính. Trên chi tiết mạ kỹ thuật bằng bể sulfamate, niken thường để trần không phủ crom, vì mục đích là chống mài mòn hoặc phục hồi kích thước chứ không phải trang trí bề ngoài.
Mạ niken có gây giòn hydro không?
Có nguy cơ: mạ niken là quy trình điện phân có bước tẩy gỉ bằng acid, sinh hydro nguyên tử trên bề mặt thép. Với thép trên 33 HRC hoặc giới hạn bền trên 150 ksi, phải sấy khử hydro sau khi mạ để giảm rủi ro chứ không loại bỏ hoàn toàn. Ngưỡng này chỉ áp cho thép cường độ cao; thép thường, hợp kim đồng, kẽm hoặc nhôm không thuộc phạm vi cảnh báo, còn chi tiết cấp bền từ 12.9 trở lên nên tránh hẳn lớp mạ có bước tẩy acid.
Kết luận
Mạ niken là lớp mạ điện dùng niken cho cả mục đích trang trí lẫn kỹ thuật, phát triển từ bể Watts khoảng năm 1916 và niken bóng do Schloetter giới thiệu khoảng năm 1930–1933. Lớp mạ đạt độ cứng khoảng 150–400 HK tùy loại bể, và khi làm nền cho mạ crom trang trí thường xếp thành hệ bán bóng dưới, bóng trên. Hạn chế chính là phạm vi dùng thiên về trang trí và kỹ thuật, nguy cơ giòn hydro trên thép cường độ cao và lớp mạ dày mỏng không đều theo hình dạng chi tiết.
Cần tư vấn kỹ thuật để chọn hệ mạ niken phù hợp cho chi tiết của bạn? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.