
Mạ thiếc, mạ đồng, vàng, bạc: chọn độ dày theo Class nào?
Tóm tắt nhanh:
- Mạ thiếc, đồng, vàng và bạc là các lớp mạ điện dùng vì đặc tính bề mặt như dẫn điện, hàn được, chống xỉn; chúng không bảo vệ hy sinh như mạ kẽm.
- Chiều dày trải từ 0,25 µm tới 30,5 µm theo bảng Class trong ASTM B545 và B488.
- Với mạ thiếc, MIL-T-10727 ghi 2,5–6,4 µm cho bề mặt cần hàn; rủi ro đặc trưng là tin whisker, sợi thiếc đơn tinh thể mọc tự phát đường kính 1–4 µm.
Mạ thiếc, đồng, vàng và bạc là các lớp mạ điện dùng vì đặc tính bề mặt: dẫn điện, hàn được, chống xỉn, không bảo vệ hy sinh như mạ kẽm. Theo bảng Class do nhà mạ và đơn vị đo chiều dày công bố từ ASTM B545, B488, chiều dày trải từ 0,25 µm tới 30,5 µm.
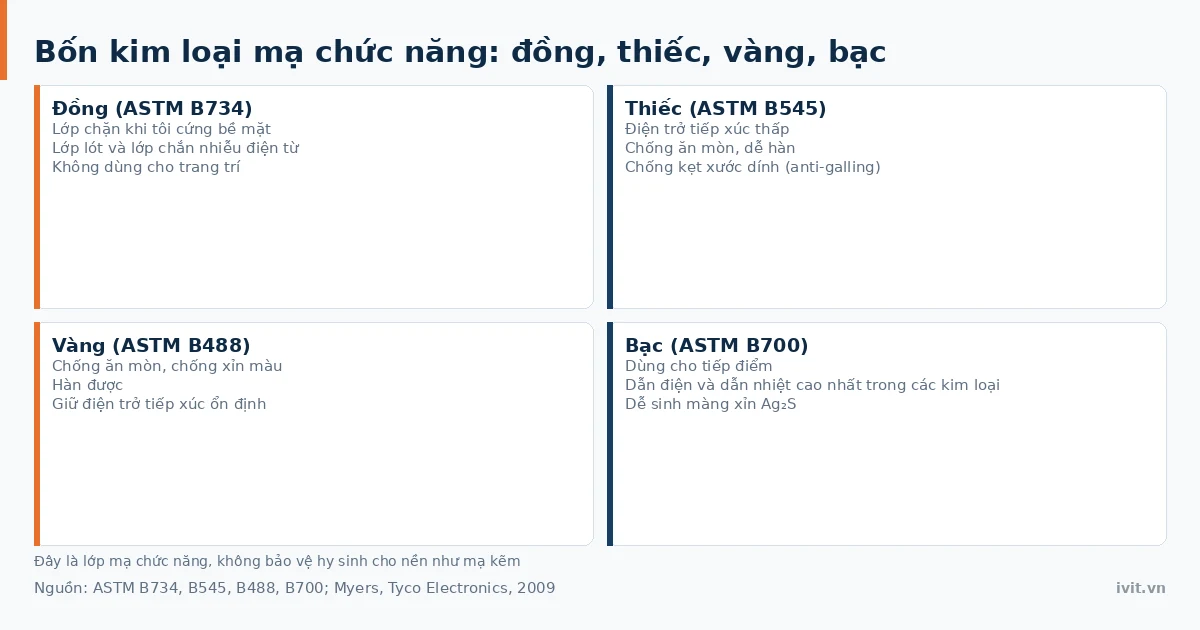
Mạ đồng, mạ thiếc, vàng, bạc dùng làm gì và cần lớp lót nào?
Bốn kim loại này được chọn vì chức năng, đúng theo phạm vi từng tiêu chuẩn: đồng (ASTM B734) làm lớp chặn khi tôi cứng bề mặt, lớp lót và lớp chắn nhiễu điện từ, không dùng cho trang trí; mạ thiếc (ASTM B545) nhắm điện trở tiếp xúc thấp, chống ăn mòn, dễ hàn, chống kẹt xước dính (anti-galling); vàng (ASTM B488) chống ăn mòn, chống xỉn, hàn được, giữ điện trở tiếp xúc ổn định; bạc (ASTM B700) cho tiếp điểm, dẫn điện và dẫn nhiệt cao nhất trong các kim loại (Myers, Tyco Electronics, 2009).
Đồng quý điện hóa hơn thép và kẽm nên bám kém khi mạ trực tiếp; bể xyanua kiềm vì vậy làm lớp “strike” (lớp mồi) trước bể acid, theo Products Finishing là bắt buộc với vùng mật độ dòng thấp.
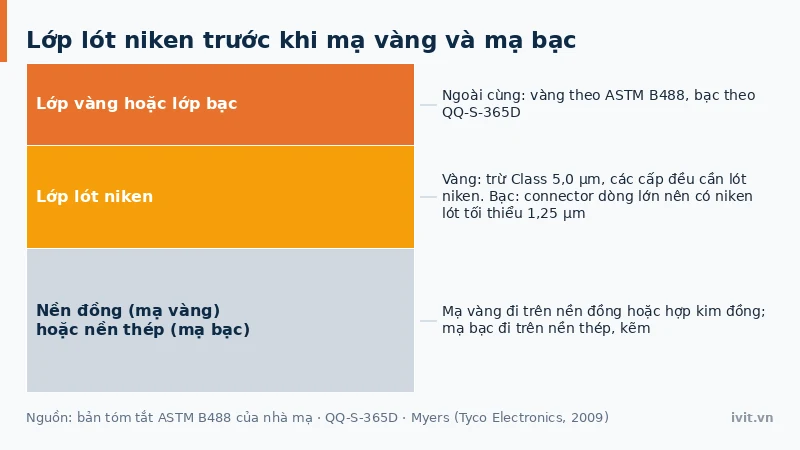
Vàng và bạc kén nền: mạ vàng đi trên nền đồng hoặc hợp kim đồng theo ASTM B488, mạ bạc theo QQ-S-365D đi trên nền thép, kẽm. Theo bản tóm tắt ASTM B488 của nhà mạ, trừ Class 5,0 µm, các cấp vàng đều cần lót niken; QQ-S-365D cũng đòi niken cùng lớp bạc mồi.
Bỏ lớp lót, hợp kim đồng mạ bạc trực tiếp chỉ dùng liên tục tới 149 °C (quy đổi từ 300 °F) vì cùng tinh (eutectic) bạc-đồng yếu tại mặt tiếp giáp; connector dòng lớn nên có niken lót tối thiểu 1,25 µm (Myers, Tyco Electronics, 2009). Chi tiết lớp lót niken xem bài mạ niken.
Mạ thiếc dày bao nhiêu là đủ theo ASTM B545?
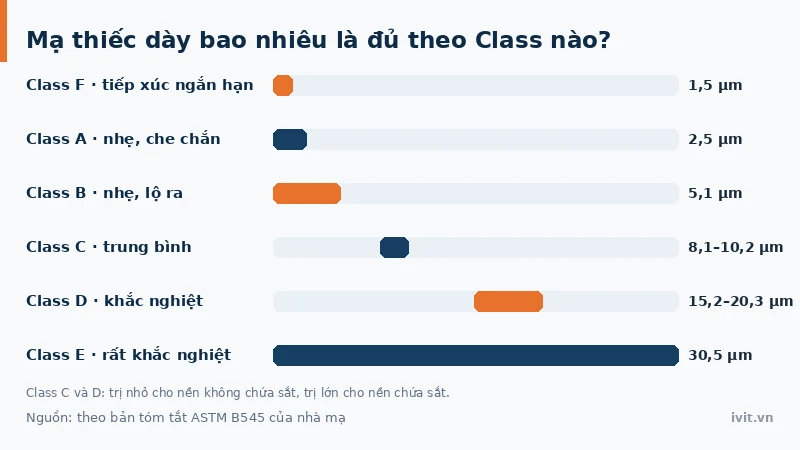
Bảng dưới so sánh sáu cấp chiều dày mạ thiếc, từ Class F tới Class E.
Bảng 1: Chiều dày mạ thiếc theo Class của ASTM B545
| Class | Nền không chứa sắt | Nền chứa sắt | Điều kiện sử dụng |
|---|---|---|---|
| F | 1,5 µm | 1,5 µm | Tiếp xúc ngắn hạn |
| A | 2,5 µm | 2,5 µm | Nhẹ, bề mặt che chắn |
| B | 5,1 µm | 5,1 µm | Nhẹ, bề mặt lộ ra |
| C | 8,1 µm | 10,2 µm | Trung bình |
| D | 15,2 µm | 20,3 µm | Khắc nghiệt |
| E | 30,5 µm | 30,5 µm | Rất khắc nghiệt |
Nguồn ba cột bên phải: bản tóm tắt ASTM B545 của nhà mạ.
MIL-T-10727 ghi mạ thiếc theo mục đích: 2,5–6,4 µm cho bề mặt cần hàn, 5,1–10,2 µm chống kẹt xước dính, tối thiểu 7,6 µm khi chống ăn mòn — dải cho bề mặt hàn nằm dưới mức tối thiểu chống ăn mòn. Với mạ thiếc, ISO 2093 loại trừ chi tiết có ren, bán thành phẩm và thép trên 1.000 MPa.
Mạ vàng mềm khác mạ vàng cứng ở những điểm nào?
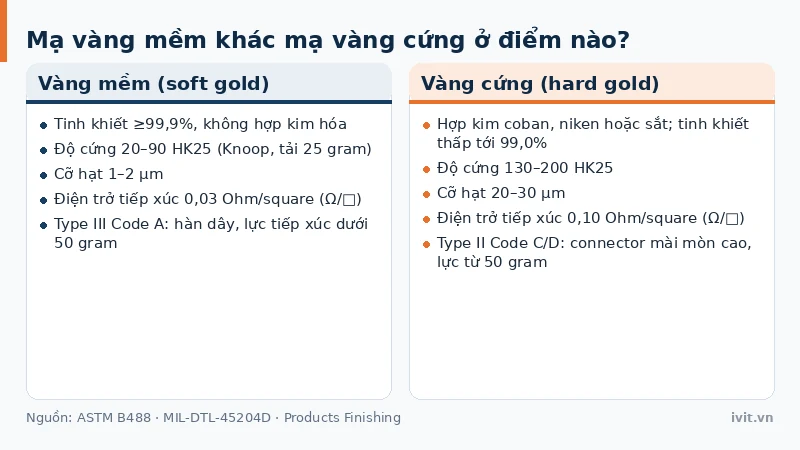
Vàng mềm (soft gold) tinh khiết ≥99,9%, không hợp kim hóa, độ cứng 20–90 HK25 (Knoop, tải 25 gram), cỡ hạt 1–2 µm theo bảng của Products Finishing. Vàng cứng (hard gold) hợp kim coban, niken hoặc sắt, tinh khiết thấp tới 99,0%, tạp chất tới 2.800 ppm, độ cứng 130–200 HK25, cỡ hạt 20–30 µm, đổi lại điện trở tiếp xúc 0,10 Ohm/square (Ω/□) so với 0,03.
ASTM B488 và MIL-DTL-45204D phân Type theo tinh khiết (I 99,70%, II 99,00%, III 99,90%) và Code/Grade theo độ cứng (A ≤90, B 91–129, C 130–200, D >200 HK). Theo tài liệu của đơn vị đo chiều dày, vàng mềm Type III Code A dùng cho hàn dây, lực tiếp xúc dưới 50 gram; vàng cứng Type II Code C/D cho connector mài mòn cao, lực từ 50 gram.
Vì sao mạ bạc dẫn điện tốt nhất nhưng dễ xỉn màu?
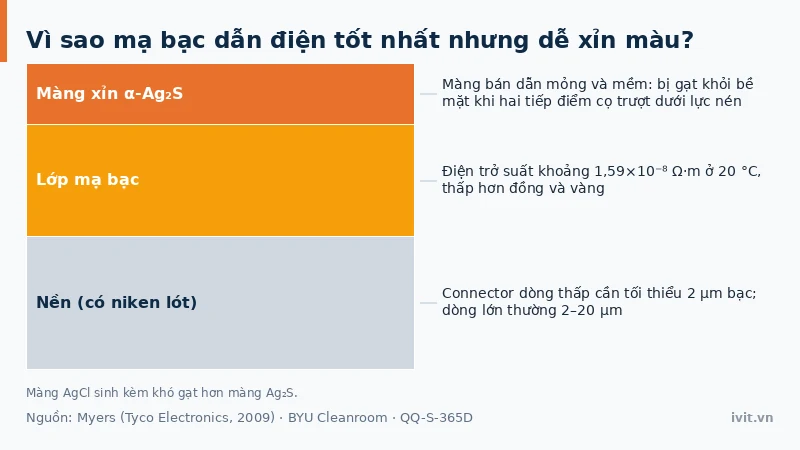
Bạc có điện trở suất khoảng 1,59×10⁻⁸ Ω·m ở 20 °C theo BYU Cleanroom, thấp hơn đồng (1,723×10⁻⁸ Ω·m tại 293 K, theo NIST) và vàng (2,44×10⁻⁸ Ω·m). Gặp không khí, bề mặt bạc sinh màng xỉn (tarnish) α-Ag₂S bán dẫn kèm ít AgCl khó gạt hơn; theo Myers (Tyco Electronics, 2009), khi xỉn chưa nặng và tiếp điểm đủ lực nén, cọ trượt lúc cắm rút thì màng mềm này bị gạt đi.
QQ-S-365D chia bạc thành Type I/II/III (mờ/bán bóng/bóng) và Grade A/B (có hoặc không xử lý chống xỉn), quy định 0,0005 inch (≈12,7 µm) bạc trên bề mặt cần bạc chức năng và tổng tối thiểu 0,0010 inch (≈25,4 µm) trên nền chứa sắt. Connector dòng thấp cần tối thiểu 2 µm bạc, dòng lớn thường 2–20 µm (Myers, Tyco Electronics, 2009).
Bể không xyanua (succinimide) cho lớp mạ cứng hơn và ứng suất cao hơn bể xyanua, khoảng 120–130 Knoop theo Products Finishing, nhưng dễ xỉn hơn.
Tin whisker là gì và vì sao phải kiểm soát mạ thiếc?
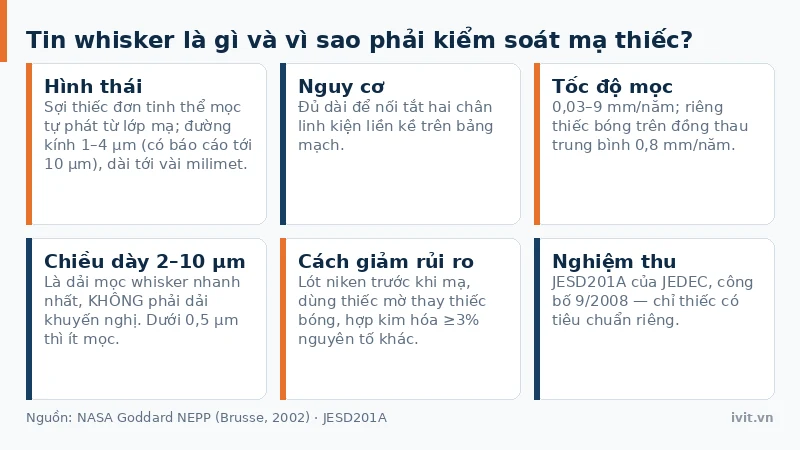
Tin whisker là sợi thiếc đơn tinh thể mọc tự phát từ lớp mạ thiếc, đường kính 1–4 µm (có báo cáo tới 10 µm), dài tới vài milimet — đủ nối tắt hai chân linh kiện liền kề. Theo NASA Goddard NEPP (Brusse, 2002), tốc độ mọc 0,03–9 mm/năm, riêng mạ thiếc bóng trên đồng thau trung bình 0,8 mm/năm. Chỉ mạ thiếc có tiêu chuẩn nghiệm thu riêng: JESD201A của JEDEC, công bố 9/2008.
Mạ thiếc dày 2–10 µm mọc whisker nhanh nhất, dưới 0,5 µm thì ít mọc; ở phía dày, cùng tài liệu NASA nêu hai ngưỡng “an toàn hơn” khác nhau — trên 8 µm và trên 20 µm — nên dữ liệu còn phân tán. Cách giảm rủi ro: lót niken trước khi mạ, chuyển mạ thiếc bóng sang mạ thiếc mờ, hợp kim hóa ≥3% nguyên tố khác vì RoHS đã hạn chế Sn-Pb.
Bốn kim loại này theo tiêu chuẩn nào và dùng ở ngành nào?
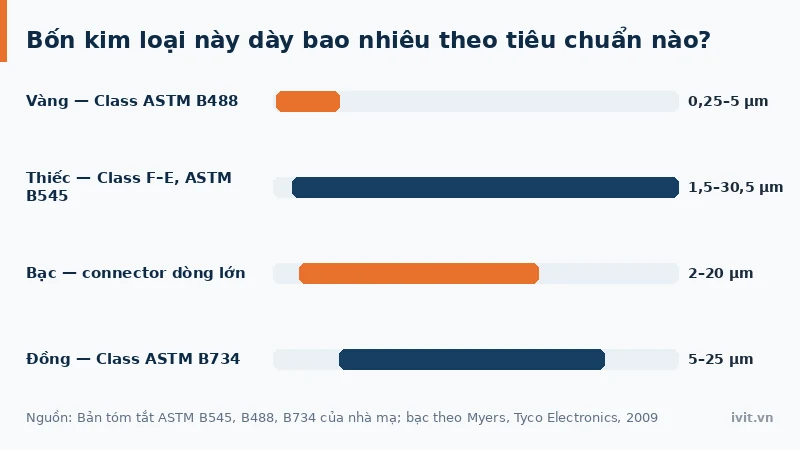
Đồng theo ASTM B734, Class tối thiểu 5, 12, 20, 25 µm (bản tóm tắt của nhà mạ); MIL-C-14550 có hai Class ở hai đầu — Class 4 từ 0,0001 inch, Class 0 từ 0,001–0,005 inch. Mạ thiếc theo ASTM B545, ISO 2093, JESD201A; vàng theo ASTM B488, MIL-DTL-45204D, ISO 27874; bạc theo ASTM B700 (tinh khiết ≥98%), QQ-S-365D, ISO 4521.
Về ứng dụng, đồng làm lớp lót dẫn điện và chắn nhiễu EMI; mạ thiếc phủ hộp thực phẩm — theo ArcelorMittal Dofasco, mã lớp mạ thiếc từ #5 tức 0,5 g/m² tới #100 tức 11,2 g/m² — và bề mặt hàn; vàng cho tiếp điểm connector; bạc cho thanh dẫn, connector dòng lớn.
Bo mạch còn dùng lớp hoàn thiện nhúng như ENIG theo IPC-4552 — xem bài mạ niken hóa học; khung phân loại xem bài mạ trang trí và mạ kỹ thuật.
Mạ đồng, mạ thiếc, vàng, bạc có từ khi nào?
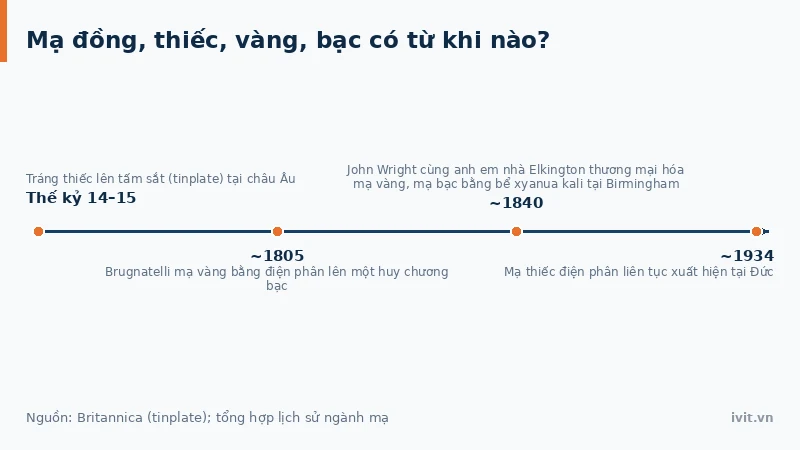
Brugnatelli mạ vàng bằng điện phân lên một huy chương bạc khoảng năm 1805; khoảng năm 1840 tại Birmingham, John Wright cùng anh em nhà Elkington thương mại hóa mạ vàng, mạ bạc bằng bể xyanua kali. Tráng thiếc lên tấm sắt (tinplate) có ở châu Âu từ thế kỷ 14–15 theo Britannica; mạ thiếc điện phân liên tục xuất hiện tại Đức khoảng năm 1934.
Câu hỏi thường gặp về mạ đồng, mạ thiếc, vàng, bạc
Phần này gom các câu hỏi thường gặp về mạ đồng, mạ thiếc, mạ vàng và mạ bạc, mỗi câu kèm câu trả lời ngắn để tra cứu nhanh.
Mạ đồng, thiếc, vàng, bạc có chống ăn mòn như mạ kẽm không?
Không theo cùng cơ chế. Mạ kẽm bảo vệ thép bằng cách hy sinh — kẽm hoạt động điện hóa hơn thép nên tự ăn mòn trước, xem bài mạ kẽm chống ăn mòn cho thép. Bốn kim loại này chọn vì tính năng bề mặt: dẫn điện, hàn được, tiếp điện ổn định. Nếu nền bị lộ do trầy xước, chúng không tự ăn mòn thay nền như kẽm.
Vì sao lớp mạ vàng thường rất mỏng so với mạ thiếc?
Vì vàng là kim loại quý: theo giá kim loại giao dịch, vàng đắt hơn đồng ba đến bốn bậc độ lớn tính theo khối lượng. Theo tài liệu của đơn vị đo chiều dày, các Class của ASTM B488 thường chỉ 0,25–5,0 µm, trong khi thiếc theo ASTM B545 tới 30,5 µm. Với mối hàn thiếc-chì, vàng phải giữ dưới 0,75 µm vì vượt 3% khối lượng vàng sẽ làm mối hàn giòn.
Mạ thiếc trên đồng thau có cần lớp lót không?
Có, nếu hợp kim đồng đó chứa trên 5% kẽm. ASTM B545 mục 6.8 yêu cầu một trong hai lớp chặn trước khi mạ: đồng lót tối thiểu 2,5 µm hoặc niken lót tối thiểu 1,3 µm. Mục đích là ngăn kẽm trong nền di trú lên bề mặt làm hỏng khả năng hàn, không phải để chống tin whisker. Với đồng thau dưới 5% kẽm, yêu cầu này không áp dụng.
Kết luận
Bốn kim loại này là lớp mạ chức năng, chọn theo tính năng bề mặt cần có chứ không theo logic hy sinh của mạ kẽm. Mạ thiếc có dải chiều dày rộng nhất (ASTM B545, Class F–E: 1,5–30,5 µm); ASTM B488 tách vàng mềm dùng hàn dây khỏi vàng cứng cho tiếp điểm mài mòn; bạc dẫn điện tốt nhất nhưng cần tiếp điểm tự gạt màng xỉn; đồng chủ yếu là lớp lót, mạ thiếc phải kiểm soát nguy cơ tin whisker. Bức tranh tổng thể ở bài công nghệ mạ là gì. Cần tư vấn chọn Class chiều dày? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.