
Phun nhiệt (thermal spray) là gì? Nguyên lý và biến thể
Phun nhiệt (thermal spray) là nhóm công nghệ bắn kim loại, gốm hoặc cermet nóng chảy hoặc hóa dẻo lên bề mặt bằng ngọn lửa, hồ quang, plasma hay dòng khí siêu thanh, tạo lớp phủ dày 0,05–1,3 mm ở biến thể HVOF; riêng cold spray không nung chảy vật liệu.
Phun nhiệt là gì và hoạt động theo nguyên lý nào?
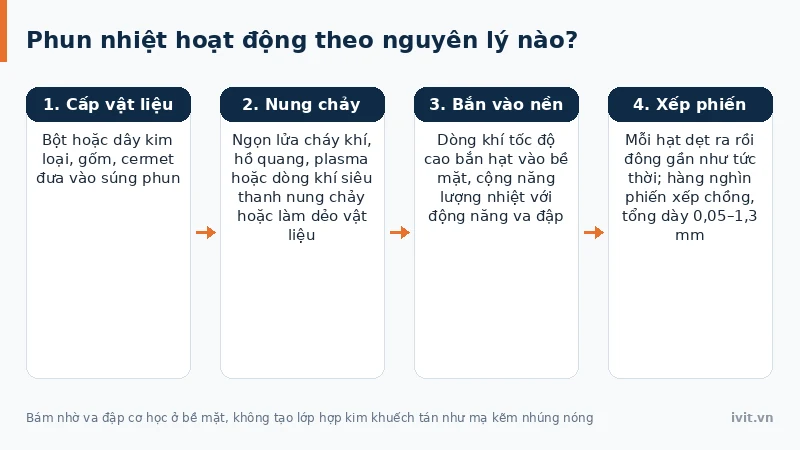
Phun nhiệt nung chảy hoặc làm dẻo vật liệu phủ rồi dùng dòng khí tốc độ cao đẩy vào bề mặt, kết hợp năng lượng nhiệt với động năng va đập. Mỗi hạt khi chạm bề mặt dẹt ra thành một phiến mỏng rồi đông cứng gần như tức thời, hàng nghìn phiến xếp chồng tạo thành lớp phủ hoàn chỉnh. Lớp phủ bám nhờ va đập cơ học ở bề mặt, không tạo lớp hợp kim khuếch tán với nền như mạ kẽm nhúng nóng (liên kết luyện kim theo ASTM A123). Nó cũng khác mạ điện, nơi dòng điện kéo ion kim loại từ dung dịch.
Có thể hình dung phun nhiệt giống súng phun sơn công nghiệp, chỉ khác “sơn” là kim loại hoặc gốm nóng chảy, mỗi giọt khi đông xếp lớp như ngói lợp mái cho tổng dày 0,05–1,3 mm.
Phun nhiệt có mấy biến thể và khác nhau ở đâu?
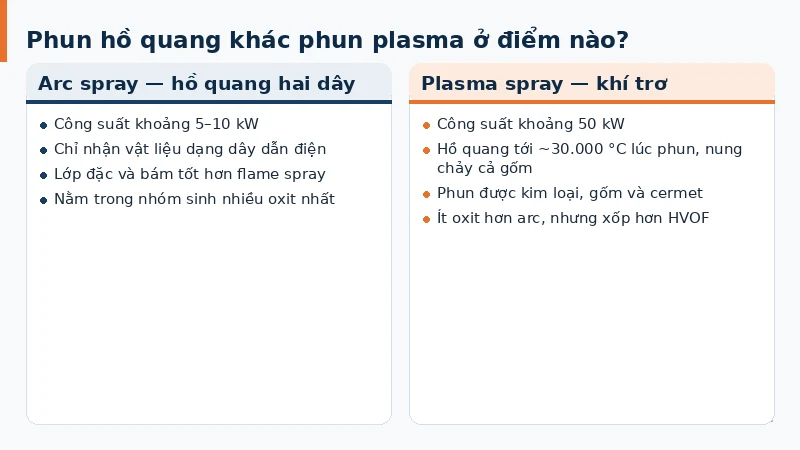
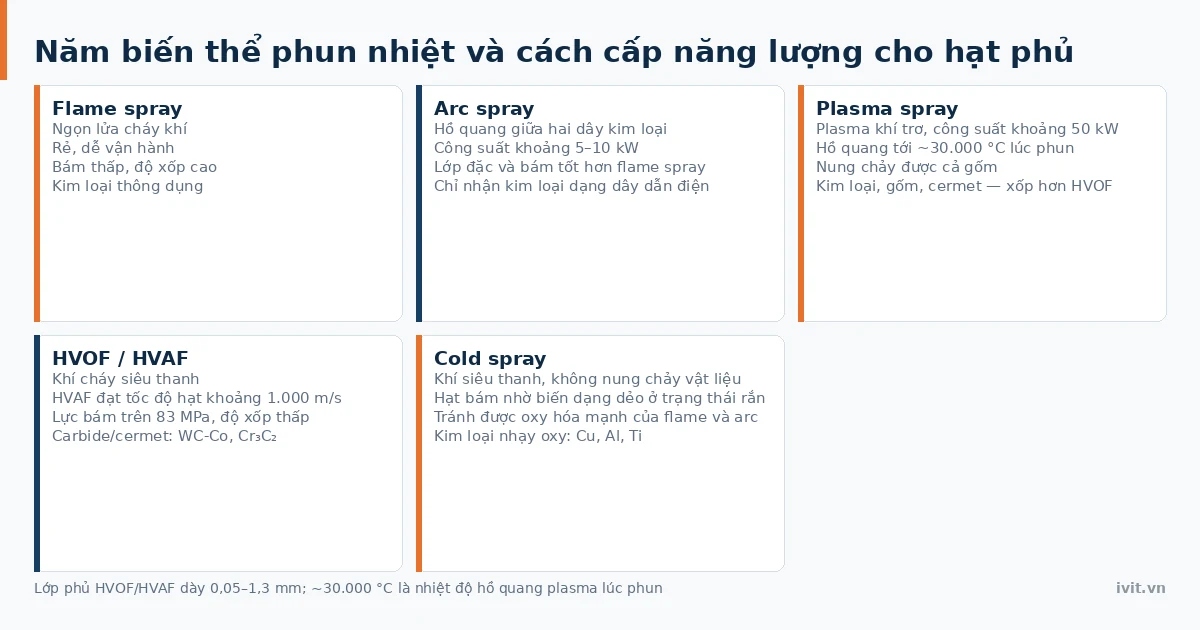
Phun nhiệt chia thành năm biến thể theo cách cấp năng lượng cho hạt phủ: flame (ngọn lửa cháy khí), arc (hồ quang giữa hai dây kim loại), plasma (khí trơ), HVOF/HVAF (khí cháy siêu thanh) và cold spray (khí siêu thanh, không nóng chảy). Flame spray rẻ, dễ vận hành nhưng lực bám thấp, độ xốp cao; arc spray dùng công suất thấp hơn plasma (khoảng 5–10 kW so với khoảng 50 kW), cho lớp đặc và bám tốt hơn flame nhưng chỉ nhận vật liệu dạng dây dẫn điện.
Plasma spray đứng riêng về mức năng lượng: hồ quang khí trơ tới khoảng 30.000 °C theo tài liệu tham chiếu chung về lớp phủ bề mặt, đủ nung chảy cả gốm.
Bảng dưới so sánh năm biến thể phun nhiệt theo nguồn năng lượng, đặc điểm bám dính và vật liệu phun được.
Bảng 1: So sánh năm biến thể phun nhiệt
| Biến thể | Nguồn năng lượng | Bám dính / độ xốp | Vật liệu phun được |
|---|---|---|---|
| Flame spray | Ngọn lửa cháy khí | Bám thấp, xốp cao | Kim loại thông dụng |
| Arc spray | Hồ quang hai dây (~5–10 kW) | Bám tốt hơn flame, đặc hơn | Chỉ kim loại dạng dây |
| Plasma spray | Plasma khí trơ tới ~30.000 °C | Đa dạng vật liệu, xốp hơn HVOF | Kim loại, gốm, cermet |
| HVOF / HVAF | Khí cháy siêu thanh; HVAF ~1.000 m/s | HVAF bám >83 MPa, xốp thấp | Carbide/cermet (WC-Co, Cr₃C₂) |
| Cold spray | Khí siêu thanh, không nóng chảy | Biến dạng dẻo, ít oxy hóa | Kim loại nhạy oxy (Cu, Al, Ti) |
Lớp phun nhiệt dày và bám dính đến mức nào?
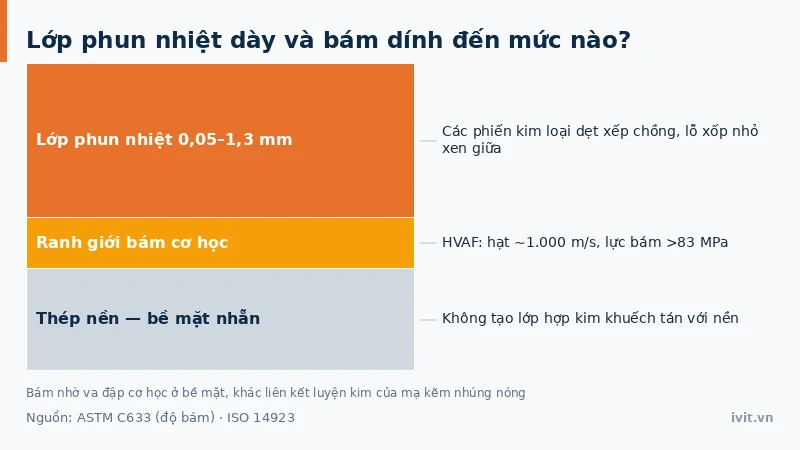
Phun nhiệt tạo ra lớp phủ kim loại và cermet dày nhất trong nhóm lớp phủ tiên tiến: biến thể HVOF/HVAF đạt 0,05–1,3 mm, dày hơn lớp PVD 1–5 µm từ 10 tới 1.300 lần. Theo tài liệu tham chiếu chung về lớp phủ bề mặt, biến thể HVAF đạt tốc độ hạt khoảng 1.000 m/s và lực bám trên 83 MPa.
Lớp phủ dày 0,05–1,3 mm làm thay đổi kích thước chi tiết rõ rệt — vừa là lý do phun nhiệt được dùng phục hồi trục mòn quá dung sai, vừa là lý do chi tiết cần dung sai chính xác phải mài hoặc tiện lại sau khi phủ. Lớp PVD 1–5 µm thì gần như giữ nguyên kích thước, xem phủ PVD là gì.
Độ bám lớp phun nhiệt có phép thử riêng theo đúng họ công nghệ: ASTM C633 đo độ bám và độ dính kết bằng thử kéo, ISO 14923 quy định cách đặc trưng hóa và thử nghiệm lớp phủ phun nhiệt. Đơn hàng nên ghi rõ biến thể, vật liệu bột hoặc dây, chiều dày sau gia công và phép thử.
Phun nhiệt khác PVD, mạ crom cứng và mạ kẽm nhúng nóng thế nào?
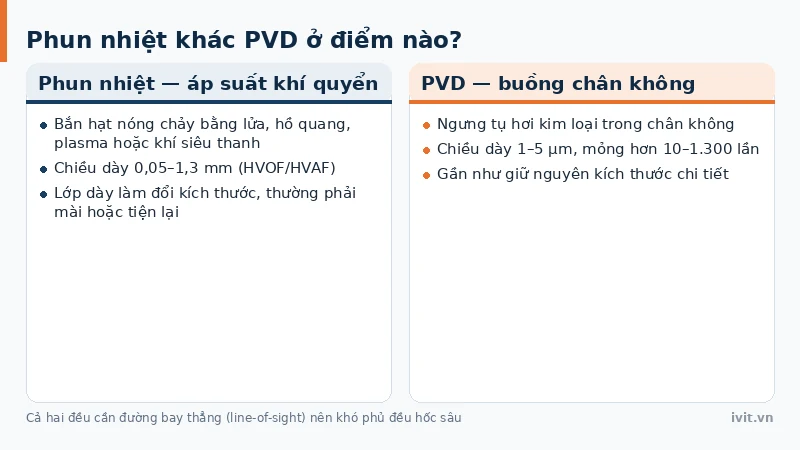
Phun nhiệt và PVD đều cần đường bay thẳng (line-of-sight) nên khó phủ đều hốc sâu, nhưng chênh tới ba bậc độ lớn về chiều dày — 1–5 µm so với 0,05–1,3 mm. Bảng đối chiếu bốn nhánh lớp phủ tiên tiến ở bài tổng quan lớp phủ PVD, CVD và phun nhiệt.
HVOF carbide dày đặc thay thế mạ crom cứng trên trục thủy lực và càng đáp máy bay, xem mạ crom: trang trí vs mạ crom cứng. Ở nhóm chống ăn mòn kết cấu, arc-spray kẽm/nhôm bảo vệ thép theo cơ chế hy sinh như mạ kẽm nhúng nóng; xem mạ kẽm & chống ăn mòn cho thép.
Phun nhiệt có ưu và nhược điểm gì?
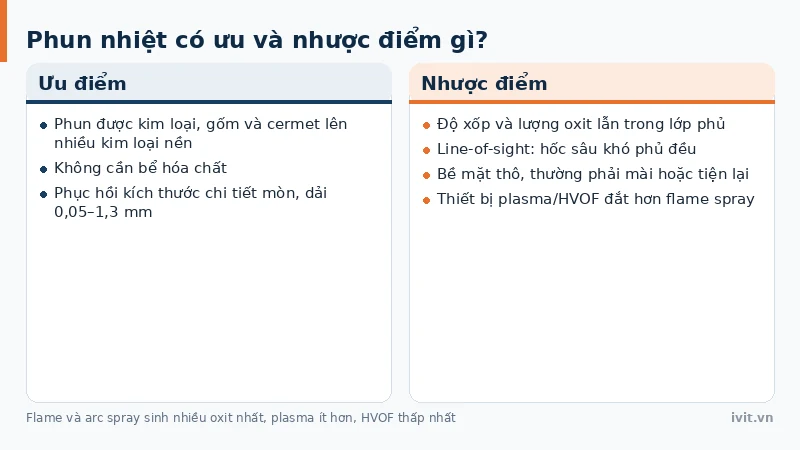
Ưu điểm lớn nhất là phun được kim loại, gốm và cermet lên nhiều kim loại nền mà không cần bể hóa chất, ở dải 0,05–1,3 mm. Nhược điểm chính là độ xốp và lượng oxit lẫn trong lớp phủ: flame spray và arc spray sinh nhiều oxit nhất, plasma spray ít hơn hai biến thể này nhưng vẫn nhiều hơn HVOF. Line-of-sight còn khiến hốc sâu khó phủ đều, bề mặt thô sau khi phun thường cần gia công lại, và thiết bị plasma/HVOF đắt hơn flame spray cơ bản.
Phun nhiệt dùng ở những ngành nào và có từ khi nào?
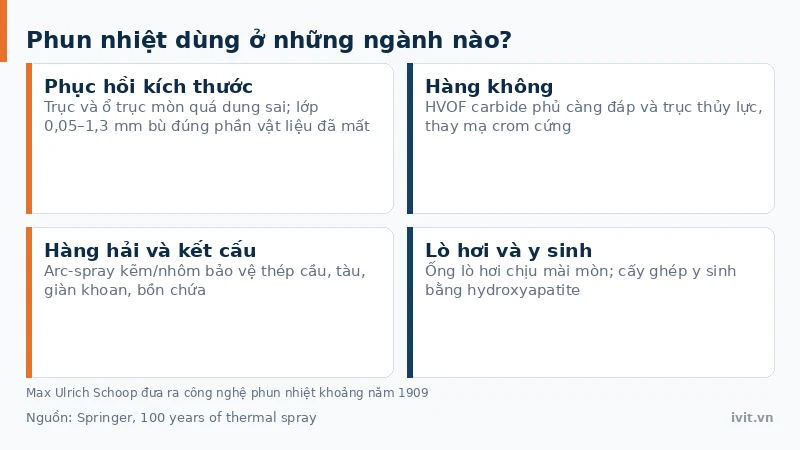
Một nhóm ứng dụng lớn là phục hồi kích thước cho trục và ổ trục mòn quá dung sai, nơi lớp dày 0,05–1,3 mm bù lại đúng phần vật liệu đã mất. Trong hàng không, HVOF carbide phủ càng đáp và trục thủy lực thay mạ crom cứng; trong hàng hải, arc-spray kẽm/nhôm bảo vệ kết cấu thép của cầu, tàu, giàn khoan và bồn chứa. Phun nhiệt cũng phủ ống lò hơi chịu mài mòn và cấy ghép y sinh bằng hydroxyapatite.
Lớp phủ rào nhiệt TBC là nhánh chuyên biệt dùng phun plasma khí quyển để cách nhiệt cánh tuabin, xem lớp phủ rào nhiệt TBC.
Theo chuyên khảo 100 years of thermal spray về Max Ulrich Schoop do Springer xuất bản, nhà phát minh người Thụy Sĩ này đưa ra công nghệ phun nhiệt khoảng năm 1909, được cho là lấy cảm hứng từ cảnh đạn chì súng đồ chơi bắn dẹt khi va vào tường. Các nguồn có thể chênh nhau giữa mốc phát minh, mốc cấp bằng và mốc thương mại hóa. Xem thêm toàn cảnh công nghệ mạ.
Câu hỏi thường gặp về phun nhiệt
Phun nhiệt làm nóng chi tiết nền đến mức nào?
Tải nhiệt lên chi tiết nền thấp hơn mạ kẽm nhúng nóng vì hạt phun chỉ tiếp xúc bề mặt trong tích tắc, còn nhúng nóng ngâm cả chi tiết trong bể kẽm khoảng 449 °C — mức nhiệt có thể làm ram và làm mềm một số thép đã tôi. Cold spray gần như loại bỏ hoàn toàn nhiệt vì không nung chảy vật liệu, còn ngọn lửa và hồ quang vẫn có thể làm nóng cục bộ nếu phun quá lâu một vị trí.
Vì sao chi tiết phun nhiệt thường phải gia công lại sau khi phủ?
Vì lớp phun nhiệt hình thành từ các phiến kim loại nóng chảy xếp chồng, bề mặt ngay sau khi phun rất thô ráp và độ dày khó đồng đều. Với biến thể dày như HVOF đạt tới 1,3 mm, sai số bề mặt lớn hơn nhiều dung sai lắp ghép cần cho trục, ổ bi hay bề mặt tiếp xúc. Bước mài hoặc tiện tinh sau khi phun đưa kích thước và độ nhám về đúng thiết kế.
Cold spray khác gì so với các biến thể phun nhiệt còn lại?
Cold spray là biến thể duy nhất không nung chảy vật liệu: hạt kim loại rắn được dòng khí siêu thanh gia tốc rồi va đập biến dạng dẻo để bám ở trạng thái rắn, không cần tới mức khoảng 30.000 °C của hồ quang plasma. Vì không có nhiệt nóng chảy, cold spray tránh được oxy hóa mạnh thường gặp ở flame và arc spray, nên phù hợp đồng, nhôm và titan.
Kết luận
Phun nhiệt là nhóm công nghệ phủ bề mặt linh hoạt nhất về vật liệu, dùng nhiệt và động năng bắn kim loại hoặc gốm nóng chảy lên chi tiết qua năm biến thể flame, arc, plasma, HVOF và cold spray. Đây cũng là nhóm lớp phủ kim loại dày nhất, tới 1,3 mm ở HVOF — chỉ lớp phủ rào nhiệt TBC bằng gốm mới dày hơn, tới 2 mm. Chi tiết cần dung sai chính xác thường phải gia công lại sau khi phủ, độ bám kiểm theo ASTM C633. Cần tư vấn chọn đúng biến thể phun nhiệt cho chi tiết cụ thể? Liên hệ đội kỹ thuật IVIT.
Cập nhật 09/2026.
Thông tin liên hệ IVIT
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.