
Vít inox hay vít mạ kẽm cho mái tôn: chọn sao cho đúng
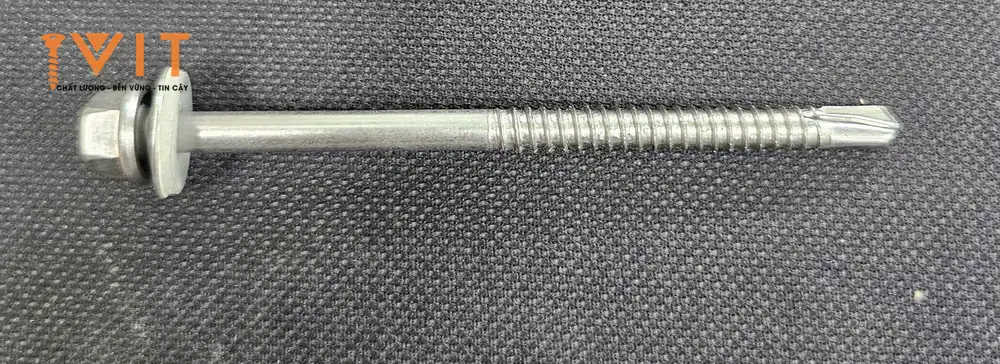
Vít inox hay vít mạ kẽm cho mái tôn — tóm tắt nhanh:
- Inox chống gỉ bằng màng oxit crôm dày 1–5 nanomet, nhưng màng đó sinh ra từ crôm nằm trong toàn khối thép nên tự tạo lại được khi bị cào; vít mạ phủ chống gỉ bằng lớp phủ dày 12–45 µm hy sinh cho nền thép và mòn dần không hồi lại.
- Inox 304, 316 và 201 thuộc nhóm austenit, không tôi cứng được bằng nhiệt luyện nên không làm được vít tự khoan thật: ISO 3506-4 đặt trần độ cứng 250 HV cho vít tapping austenit, trong khi mũi khoan cần 545–650 HV.
- Hệ quả thương mại: vít inox tự khoan bán với giá rẻ trên thị trường gần như chắc chắn là mác 410 — mác có chỉ số kháng rỗ PRE thấp nhất nhóm, chỉ khoảng 11,5–13,5 so với 18.4 của 304 và 24.3 của 316L.
- Chân vít inox tạo pin ăn mòn điện hóa với lớp mạ của tấm tôn: mép cắt lỗ khoan là a-nốt diện tích rất nhỏ, và tỷ số diện tích đổi từ 1:50 sang 1:1 khi mái khô dần sau mưa, nên rỉ xuất hiện ngay quanh chân vít chứ không phải trên đầu vít.
- Đây mới là lý do BlueScope và New Zealand Steel xếp vít inox 300 series là không tương thích với cả 4 nhóm tôn thép, và yêu cầu khoan lỗ rộng hơn thân vít kèm long đệm cách ly nếu vẫn dùng.
- Vít nền thép carbon C1022 phủ Kaitex đạt 1.000 giờ phun muối ASTM B117 kèm 15 chu kỳ Kesternich, có phiên bản 2.000 giờ đặt theo lô kèm CQ riêng, độ cứng bề mặt 560–730 HV và khoan xuyên thép 4,5 mm.
Vít inox hay vít mạ kẽm cho mái tôn thép: hãng tôn khuyến cáo dùng vít thép carbon mạ phủ kẽm, còn vít inox 300 series bị xếp vào nhóm không tương thích. Inox tự sinh lại màng oxit dày 1–5 nanomet, còn vít mạ phủ dựa vào lớp phủ 12–45 µm hy sinh cho nền thép.
Chọn vít inox hay vít mạ kẽm phụ thuộc ba yếu tố: tấm tôn đang bắn vít lên, cấp ăn mòn của khu vực, và việc có cần giữ bảo hành hãng tôn hay không. Bài này trình bày cả ba kèm số liệu và tiêu chuẩn, cùng hai điểm mà thị trường Việt Nam gần như bỏ trống: mác inox nào mới tự khoan được, và vì sao chân vít inox lại là chỗ rỉ đầu tiên trên mái.
Bảng dưới trả lời nhanh câu hỏi vít inox hay vít mạ kẽm cho bảy tình huống thi công phổ biến ở Việt Nam; mỗi ô là một kết luận kèm lý do gốc, phần sau của bài giải thích từng dòng.
Bảng 1: Vít inox hay vít mạ kẽm — chọn theo tình huống thi công
| Tình huống | Nên dùng | Vì sao |
|---|---|---|
| Mái tôn mạ kẽm hoặc mạ nhôm-kẽm, nội địa (C3) | Vít mạ kẽm (thép carbon phủ nhiều lớp) | NZ Steel đánh dấu “No” cho inox 300 series |
| Mái tôn ven biển (C4–C5) | Vít mạ kẽm cấp lớp phủ cao hơn | Vít inox biến mép cắt lỗ khoan thành a-nốt diện tích nhỏ |
| Tôn phủ màu còn bảo hành hãng | Vít mạ kẽm, không dùng vít inox | BlueScope ghi inox “must not be used” |
| Tấm lợp nhôm | Vít inox 304, khoan lỗ rộng hơn thân vít | Nhôm là a-nốt so với thép |
| Tấm lợp inox | Vít inox cùng mác trở lên | Tránh để con vít thành a-nốt |
| Cần khoan xuyên xà gồ thép | Vít mạ kẽm tự khoan hoặc vít bimetal | Vít inox austenit trần 250 HV, mũi khoan cần 545–650 HV |
| Gặp hàng “vít inox tự khoan” giá thấp | Không phải vít inox 304/316, nhiều khả năng là mác 410 | 410 có chỉ số PRE thấp nhất nhóm inox |
Vít inox và vít mạ kẽm chống ăn mòn theo hai cơ chế khác nhau
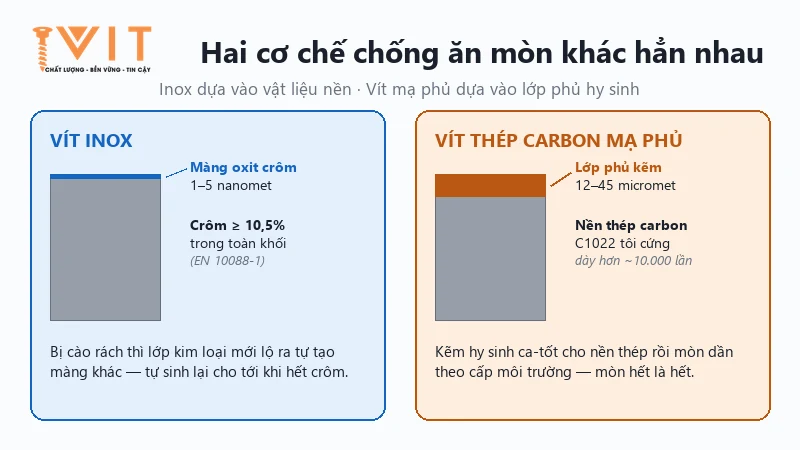
Inox chống ăn mòn bằng màng oxit crôm thụ động (passive film) chỉ dày khoảng 1–5 nanomet — mỏng hơn lớp phủ của vít mạ kẽm khoảng 10.000 lần. Thứ tạo ra độ bền không phải bản thân màng mỏng đó, mà là lượng crôm hợp kim hóa trong toàn khối vật liệu: theo EN 10088-1, thép chỉ được gọi là thép không gỉ khi chứa từ 10,5% crôm trở lên.
Vì crôm có mặt ở mọi điểm trong con vít, mỗi lần màng bị cào rách thì lớp kim loại mới lộ ra tự tạo màng khác trong môi trường có oxy. Đây là khác biệt gốc so với lớp phủ: lớp phủ mòn hết là hết, còn màng thụ động của inox tự sinh lại cho tới khi vật liệu không còn crôm. Cắt đôi một con vít inox thì mặt cắt vẫn là inox và mặt cắt đó cũng thụ động lại được.
Màng thụ động bị phá bởi ba thứ, và cả ba đều có mặt trên mái tôn. Ion clorua đâm thủng màng tại từng điểm và gây ăn mòn rỗ. Khe hở thiếu oxy — dưới long đệm, trong lỗ khoan, giữa hai lớp tôn chồng mí — làm màng không tái tạo được vì phản ứng cần oxy. Mạt sắt bám lại từ mũi khoan và từ cắt tôn gây vệt rỉ nâu trên bề mặt inox dù bản thân con vít chưa bị ăn mòn.
Vít thép carbon mạ phủ kẽm chống ăn mòn theo cơ chế ngược lại. Lớp phủ vừa làm rào chắn vật lý, vừa hy sinh ca-tốt cho nền thép: kẽm có điện thế âm hơn sắt nên khi lớp phủ bị xước, kẽm xung quanh ăn mòn trước và giữ cho thép chưa gỉ. Kẽm mòn dần với tốc độ phụ thuộc cấp môi trường, nên tuổi thọ tính ra được nếu biết độ dày lớp phủ và cấp ăn mòn khu vực.
Hai cơ chế này không so sánh bằng cùng một con số được. Giờ phun muối của inox đo trên vật liệu nền, giờ phun muối của vít phủ đo trên hệ phủ — hai phép đo khác đối tượng. Chính tiêu chuẩn ASTM B117 ghi rằng kết quả phun muối hiếm khi tương quan được với hiệu năng ngoài trời khi dùng như dữ liệu độc lập.
Inox 201, 304, 316 và 410 khác nhau thế nào và loại nào mới tự khoan được
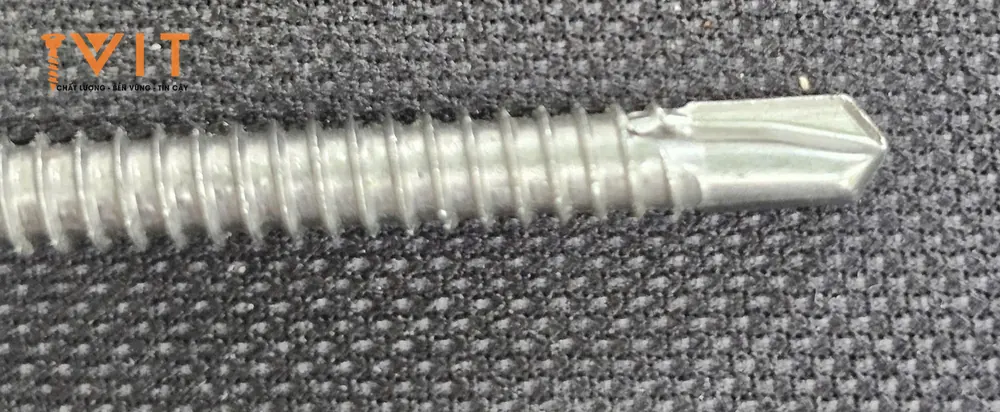
“Inox” không phải một vật liệu mà là một họ hợp kim, và khoảng cách giữa các thành viên trong họ này lớn hơn nhiều so với hình dung thông thường. Chỉ số kháng rỗ PRE — tính theo công thức %Cr + 3,3 × %Mo + 16 × %N — chênh nhau hơn hai lần giữa mác thấp nhất và mác cao nhất trong nhóm dùng làm vít.
Austenit và mactenxit: ranh giới quyết định vít có tự khoan được hay không
Inox 304, 316 và 201 thuộc nhóm austenit. Nhóm này có tổ chức tế vi ổn định ở nhiệt độ thường và không chuyển pha khi tôi, nghĩa là không nâng được độ cứng bằng nhiệt luyện. Tiêu chuẩn ISO 3506-4 — phần dành riêng cho vít tapping bằng inox — đặt trần độ cứng cho lớp austenit ở mức 250 HV, tương đương khoảng 22 HRC.
Mũi vít tự khoan cần độ cứng 52–58 HRC, tức khoảng 545–650 HV, mới cắt được thép xà gồ. Chênh lệch giữa 250 HV và 545 HV là khoảng cách mà không quy trình gia công nào lấp được trên vật liệu austenit thuần. Để so sánh cùng thang đo: vít nền thép carbon C1022 tôi cứng bề mặt đạt 560–730 HV theo thang Hv/0,3 kg, nằm đúng vùng cần thiết.
Inox austenit còn có một đặc tính làm việc khoan khó thêm: hóa cứng biến dạng (work hardening). Khi bị ma sát và biến dạng, vùng kim loại tại chỗ cứng lên nhanh, nên mũi vít vừa không đủ cứng vừa phải cắt một vật liệu đang tự cứng lại. Đây là lý do thợ khoan inox hay gặp tình trạng “khoan mãi không ăn” rồi cháy mũi.
Inox 410 thuộc nhóm mactenxit. Nhóm này tôi cứng được bằng nhiệt luyện, nên làm được vít tự khoan thật sự. Cái giá phải trả nằm ở thành phần: 410 chỉ có khoảng 11,5–13,5% crôm, không có niken và không có molypden. Chính đặc điểm ít crôm và nhiều carbon hơn — thứ cho phép nó tôi cứng — cũng là thứ làm nó chống ăn mòn kém nhất nhóm.
Nói cách khác, độ cứng và khả năng chống gỉ ở inox là hai trục đánh đổi nhau, không phải hai ưu điểm đi cùng nhau. Mác nào tôi cứng được thì chống gỉ kém; mác nào chống gỉ tốt thì không tôi cứng được.
Bảng so sánh các mác inox dùng làm vít và vít thép carbon phủ
Bảng dưới đối chiếu các nhóm vật liệu làm vít bắn tôn theo thành phần, khả năng tôi cứng, khả năng tự khoan và chỉ số kháng rỗ. Mỗi ô là một dữ kiện kèm đơn vị.
Bảng 2: Đối chiếu các mác inox làm vít và vít thép carbon phủ nhiều lớp
| Vật liệu | Nhóm tổ chức | %Cr | %Ni | %Mo | Chỉ số PRE | Tôi cứng bằng nhiệt | Tự khoan được | Nhiễm từ |
|---|---|---|---|---|---|---|---|---|
| Inox 201 | Austenit (Mn thay Ni) | 16–18 | 3,5–5,5 | — | 16–22 | Không | Không | Yếu |
| Inox 304 (A2) | Austenit | 18–20 | 8–10,5 | — | 18.4 | Không | Không | Không |
| Inox 316 (A4) | Austenit | 16–18 | 10–14 | 2–3 | 23.3 | Không | Không | Không |
| Inox 316L | Austenit | 16–18 | 10–15 | 2–3 | 24.3 | Không | Không | Không |
| Inox 410 | Mactenxit | 11,5–13,5 | — | — | ~11,5–13,5 | Có | Có | Mạnh |
| Vít bimetal | Thân austenit + mũi thép carbon | theo thân | theo thân | — | theo thân | Mũi có | Có | Mũi nhiễm từ |
| Thép carbon C1022 phủ nhiều lớp | Thép carbon tôi cứng bề mặt | — | — | — | Không áp dụng | Có | Có | Có |
Ba điểm cần đọc kỹ trong bảng này. Thứ nhất, 410 là mác duy nhất trong nhóm inox vừa tự khoan được vừa phổ biến trên thị trường, và nó cũng là mác có PRE thấp nhất.
Thứ hai, inox 201 không có grade tương ứng trong ISO 3506, nghĩa là không có tiêu chuẩn quốc tế nào quy định cơ tính cho “vít inox 201” — con số cấp bền nếu có đều do người bán tự công bố.
Thứ ba, hiệp hội inox Úc đặt ngưỡng PRE khoảng 18 cho môi trường nội địa và khoảng 24 cho khí quyển biển, nên 410 nằm dưới cả ngưỡng nội địa còn 304 vừa chạm ngưỡng nội địa nhưng hụt ngưỡng biển.
Vì sao vít inox tự khoan bán rẻ gần như chắc chắn là mác 410
Đây là suy luận từ luyện kim, không phải phỏng đoán thị trường. Nếu một con vít tự khoan được vào thép, mũi của nó phải đạt 545–650 HV. Vật liệu austenit không đạt được mức đó, nên chỉ còn hai khả năng: hoặc con vít là mác mactenxit như 410, hoặc nó là vít bimetal có mũi thép carbon hàn vào thân austenit.
Vít bimetal là sản phẩm hai công đoạn — hàn ma sát thân inox với phôi thép carbon rồi thấm carbon và tôi cứng riêng phần mũi — nên chi phí cao hơn hẳn vít một vật liệu. Vì vậy, khi một con vít được rao là “vít inox tự khoan” với mức giá ngang hoặc rẻ hơn vít thép phủ, xác suất cao nhất là mác 410, xác suất còn lại là mác không rõ được dán nhãn inox.
Điều này tạo ra một nghịch lý mà người mua ít nhận ra: khách trả thêm tiền vì chữ “inox”, nhưng nhận về một mác có PRE khoảng 11,5–13,5 — thấp hơn cả mức PRE 18 mà hiệp hội inox Úc yêu cầu cho môi trường nội địa. Dữ liệu thử nghiệm công bố công khai cho vít tự khoan inox 410 thụ động ghi nhận mức 24 giờ phun muối ASTM B117, trong khi vít nền thép carbon phủ nhiều lớp đạt 1.000 đến 2.000 giờ.
Có ba câu nói trên thị trường cần đặt dấu hỏi ngay. “Vít inox 304 tự khoan” — 304 không tôi cứng được nên nếu con vít khoan xuyên xà gồ thật thì nó không phải 304 thuần. “Vít inox 316 bắn tôn” — tương tự, trừ khi đó là bimetal có mũi carbon, và khi đó phải hỏi tiếp mũi carbon xử lý chống gỉ thế nào.
“Inox nên không bao giờ gỉ” — inox 410 ở ven biển sẽ ố nâu bề mặt trong vài tháng, và ngay cả 304 cũng bị hiệp hội inox Úc ghi là “will probably become tea stained” trong phạm vi 5 km tính từ vùng sóng vỗ.
Bốn cách kiểm tra tại chỗ và giới hạn của từng cách
Thử nam châm là cách phổ biến nhất và cũng bị hiểu sai nhiều nhất. Inox 410 mactenxit nhiễm từ mạnh, còn 304 và 316 austenit về nguyên tắc không nhiễm từ — nên nam châm hút mạnh là dấu hiệu rõ của 410. Giới hạn: inox austenit bị nhiễm từ nhẹ sau gia công nguội, và inox 201 cũng ít nhiễm từ khi đã ủ, nên nam châm không phân biệt được 201 với 304.
Thử khoan cho tín hiệu mạnh hơn nam châm. Nếu con vít khoan xuyên được thép 2 mm trở lên mà không cần khoan mồi, nó không phải austenit thuần — kết luận này đến từ giới hạn 250 HV của ISO 3506-4, không cần phòng thí nghiệm để kiểm.
Hỏi chứng từ là cách duy nhất cho kết quả định danh. Cần hỏi CQ của chính lô hàng đó với mác vật liệu theo ISO 3506 hoặc ASTM F593, không chấp nhận chữ “inox” trên bao bì. Với vít tự khoan, hỏi thêm số giờ phun muối và phương pháp thử kèm mã tiêu chuẩn.
Đọc giá là chỉ báo gián tiếp nhưng đáng tin. Chênh lệch giá giữa các mác inox phản ánh chênh lệch hàm lượng niken và molypden, nên một sản phẩm rao là 316 mà giá xấp xỉ 410 thì có vấn đề ở nhãn chứ không phải ở khuyến mãi.
Ăn mòn điện hóa tại chân vít: vì sao rỉ xuất hiện ngay quanh lỗ khoan
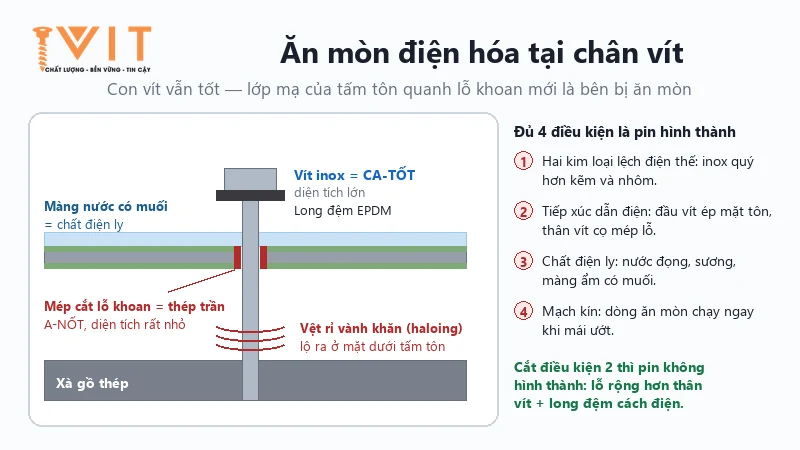
Đây là phần quan trọng nhất của bài, và cũng là phần bị bỏ trống gần như hoàn toàn trên web tiếng Việt. Hiện tượng cần hiểu không phải “con vít inox có gỉ không” — con vít thường vẫn tốt — mà là tấm tôn gỉ quanh chân vít vì chính con vít inox đó.
Bốn điều kiện tạo thành pin ăn mòn tại chân vít
Ăn mòn điện hóa cần đủ bốn điều kiện cùng lúc, và mái tôn có sẵn cả bốn tại vị trí lỗ vít.
Điều kiện thứ nhất là hai kim loại có điện thế khác nhau. Inox nằm ở phía quý trong dãy điện hóa nước biển, kẽm và nhôm nằm ở phía kém quý. Chênh lệch điện thế giữa inox và kẽm là một trong những chênh lệch lớn nhất trong các cặp kim loại thường gặp trên công trình.
Điều kiện thứ hai là tiếp xúc dẫn điện trực tiếp. Vít xuyên qua tấm tôn, đầu vít ép xuống bề mặt tôn, thân vít cọ vào mép lỗ khoan — mạch điện được nối ở cả hai vị trí.
Điều kiện thứ ba là chất điện ly. Nước mưa đọng ở chân vít, sương đêm, và đặc biệt là màng ẩm có muối ở vùng ven biển đều là chất điện ly tốt. Nước mưa sạch dẫn điện kém, nhưng chỉ cần bụi muối hoặc bụi công nghiệp hòa tan vào là độ dẫn tăng vọt.
Điều kiện thứ tư là mạch kín để dòng ăn mòn chạy. Kim loại nối kim loại ở chân vít, màng nước nối hai bề mặt — mạch đóng lại và phản ứng bắt đầu ngay khi mái ướt.
Vì sao chân vít là điểm tệ nhất trên toàn bộ mái
Cốt lõi nằm ở tỷ số diện tích giữa ca-tốt và a-nốt. Trong pin ăn mòn, toàn bộ dòng điện chạy qua ca-tốt phải được cân bằng bằng kim loại tan ra ở a-nốt. Nếu ca-tốt lớn và a-nốt nhỏ, lượng kim loại tan ra bị dồn vào một diện tích bé, nên tốc độ ăn mòn tại đó cao hơn nhiều lần.
Ở chân vít, tỷ số này xấu theo đúng chiều tệ nhất. Ca-tốt là đầu vít inox cộng phần thân lộ ra — một diện tích đáng kể. A-nốt không phải cả tấm tôn, mà chỉ là vành thép trần ở mép cắt lỗ khoan: mũi khoan cắt đứt lớp mạ và để lộ thép nền theo một vòng tròn mỏng quanh lỗ. Toàn bộ dòng ăn mòn tập trung vào vòng tròn đó.
Tỷ số này còn xấu đi theo thời tiết. Hiệp hội inox Úc chỉ ra rằng tỷ số diện tích “might change from 1:50 to 1:1 during drying after a rainstorm” — khi mái khô dần sau mưa, màng nước co lại thành một vòng nhỏ quanh đầu vít, và toàn bộ cặp galvanic thu về đúng vùng chân vít. Đó là lúc mật độ dòng ăn mòn đạt đỉnh.
Chân vít còn cộng thêm hai bất lợi nữa. Khe hở dưới long đệm và trong lỗ khoan thiếu oxy, nên ngay cả inox cũng có thể bị ăn mòn kẽ hở tại đó. Và nước đọng lâu hơn ở quanh đầu vít so với mặt tôn phẳng, kéo dài thời gian ướt — yếu tố quyết định tổng lượng ăn mòn trong năm.
Tôn mạ nhôm-kẽm bị nặng hơn tôn mạ kẽm
Nhiều người nghĩ tôn mạ nhôm-kẽm bền hơn nên chịu được vít inox tốt hơn. Thực tế ngược lại ở đúng vị trí mép cắt. Lớp mạ nhôm-kẽm chỉ chứa khoảng 20% kẽm, phần còn lại chủ yếu là nhôm, nên khả năng bảo vệ hy sinh cho mép cắt yếu hơn hẳn lớp mạ kẽm thuần.
Bảo vệ hy sinh là cơ chế mà kẽm bên cạnh tự ăn mòn để che cho phần thép trần ở mép cắt. Với tôn mạ kẽm, cơ chế này phủ được một khoảng mép cắt đáng kể. Với tôn mạ nhôm-kẽm, nhôm tạo màng oxit thụ động của riêng nó và không hy sinh mạnh như kẽm, nên mép cắt lỗ vít được che kém hơn. Đây là lý do hiệp hội lợp mái New Zealand nhấn mạnh rằng vấn đề nằm ở mép cắt lỗ vít chứ không phải ở mặt tấm tôn.
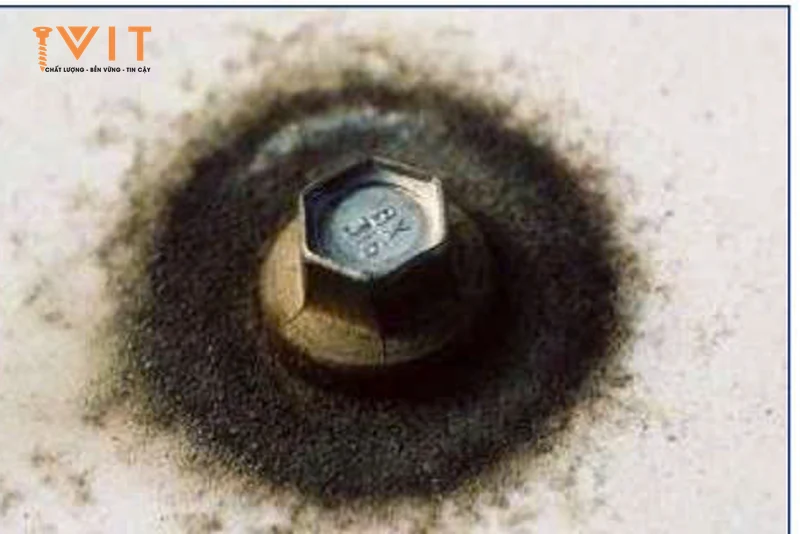
Ghép hai yếu tố lại: mép cắt vốn đã yếu, cộng thêm một ca-tốt inox áp sát ngay bên cạnh, cho ra đúng hiện tượng mà ngành lợp mái gọi là haloing — vệt sẫm hình vành khăn lan ra từ chân vít.
Dấu hiệu nhìn thấy và cách kiểm tra đúng
Dự án phơi mẫu thực địa của hiệp hội lợp mái New Zealand chạy trên 5 địa điểm với 12 loại tôn và 16 loại vít ghi nhận một kết luận rất thực dụng: ngay cả khi nhìn từ trên mái vẫn thấy ổn thì “the underside always showed some degree of haloing” — mặt dưới luôn đã có vành ăn mòn ở mức nào đó.
Vì vậy cách kiểm tra đúng là soi mặt dưới tấm tôn từ trong nhà, không chỉ đi trên mái nhìn xuống. Dấu hiệu cần tìm là vệt sẫm hoặc vệt trắng phấn hình vành khăn lan ra từ chân vít, thường xuất hiện trước ở vị trí đọng nước, ở gần máng và ở phía đón gió biển.
Cùng dự án đó còn ghi nhận rằng vít và long đệm sơn màu cho kết quả xấu hơn loại không sơn. Lớp sơn trên đầu vít che mất dấu hiệu sớm, nên khi chủ nhà phát hiện thì ăn mòn ở mép cắt đã tiến khá xa.
Một điểm dễ nhầm cần tách bạch: rỉ trên chính đầu vít và rỉ quanh chân vít là hai hiện tượng khác nhau. Rỉ trên đầu vít là lớp phủ của con vít đã hỏng — thường do mạt khoan nóng bám lại, do siết quá tay làm nứt lớp phủ, hoặc do lớp phủ vốn mỏng. Rỉ quanh chân vít lan ra tấm tôn là ăn mòn điện hóa, và đổi vít loại khác không cứu được phần tôn đã mất lớp mạ.
Vì sao BlueScope yêu cầu lỗ rộng hơn và long đệm cách ly
Khi đã hiểu cơ chế thì khuyến cáo của BlueScope trở nên hiển nhiên: nếu cắt được điều kiện thứ hai — tiếp xúc dẫn điện — thì pin ăn mòn không hình thành, bất kể hai kim loại chênh điện thế bao nhiêu. Nguyên tắc này được hiệp hội lợp mái New Zealand phát biểu thẳng: khi ngăn được tiếp xúc trực tiếp giữa hai kim loại thì không thể có ăn mòn điện hóa.
Biện pháp thứ nhất là khoan lỗ rộng hơn thân vít, để thân vít không cọ vào mép cắt của tấm tôn. Khoảng hở này vừa cắt một đường dẫn điện, vừa cho phép vật liệu cách ly chen vào giữa. Nguyên tắc là hở đủ để thân vít không chạm mép lỗ sau khi siết, nhưng không rộng tới mức long đệm phủ không kín miệng lỗ — mỗi hãng tôn có hướng dẫn riêng theo từng cỡ vít, nên lấy con số theo tài liệu của hãng cấp tôn cho công trình.
Biện pháp thứ hai là long đệm cách điện ép kín giữa đầu vít và mặt tôn, cắt nốt đường dẫn điện còn lại và đồng thời ngăn nước lọt vào lỗ khoan. Long đệm phải là vật liệu không dẫn điện như EPDM hoặc neoprene, và phải ép đều để không còn khe hở đọng ẩm.
Ở đây có một cảnh báo ít người biết: New Zealand Steel ghi nhận long đệm chứa trên 15% carbon đen theo thể tích trở thành vật liệu dẫn điện và đã được ghi nhận là gây ăn mòn cho tấm tôn. Nghĩa là một long đệm cao su đen giá rẻ có thể vô hiệu hóa toàn bộ biện pháp cách ly, biến chính nó thành cầu dẫn.
Với dòng long đệm có vành kim loại — loại bonded washer, khác với cut washer là EPDM thuần không có vành — thì vật liệu vành cũng phải tương thích với tấm tôn, vì vành kim loại tiếp xúc trực tiếp với mặt tôn. Đây là chi tiết thường bị bỏ qua khi mua long đệm rời.
Cần nói thẳng giới hạn của các biện pháp này: chúng giảm rủi ro chứ không triệt tiêu rủi ro. Chỉ cần long đệm lão hóa nứt, hoặc thợ siết lệch làm hở một phía, hoặc nước mang muối len vào khe, là mạch điện nối lại. Đó là lý do các hãng tôn xếp inox vào nhóm “không tương thích” thay vì đưa ra quy trình dùng inox an toàn.
Khuyến cáo chính thức của nhà sản xuất tôn và ràng buộc bảo hành
Tài liệu kỹ thuật của các hãng tôn lớn nói rõ hơn nhiều so với tài liệu của các nhà bán vít. Bản tin kỹ thuật TB-16 của BlueScope (Úc) ghi: “Materials that are incompatible and must not be used with COLORBOND® steel and ZINCALUME® steel include stainless steel, copper and copper containing alloys” — vật liệu không tương thích và không được dùng với tôn mạ nhôm-kẽm và tôn phủ màu bao gồm inox, đồng và hợp kim chứa đồng.
New Zealand Steel đi xa hơn với một bảng tương thích. Trong Information Bulletin 10, dòng “Stainless Steel (300 Series)” nhận giá trị “No” với cả bốn nhóm: tôn mạ kẽm, tôn mạ nhôm-kẽm, và hai dòng tôn phủ màu. Bulletin 13 của cùng hãng khuyến cáo thay thế bằng vít thép phủ đạt Class 4 theo AS 3566.2.
Hướng dẫn chọn vít của BlueScope còn đặt thêm hai mốc đáng ghi nhớ. Vít đạt Class 4 theo AS 3566 bằng inox không được khuyến nghị dùng với tôn phủ màu. Và vít Class 3 không nên dùng trong phạm vi 400 mét tính từ biển — đây là ngưỡng cho thị trường Úc, không phải quy định Việt Nam, nhưng là mốc tham chiếu hợp lý cho công trình ven biển.
Vì sao 316 lại tệ hơn 304 khi làm vít mái
Hiệp hội lợp mái New Zealand nêu một kết luận đi ngược trực giác: “316 fasteners for roof cladding are not recommended at all because they have a higher electro-potential than 304, and so will cause even greater corrosion” — vít 316 không được khuyến cáo cho mái, vì điện thế cao hơn 304 nên cặp galvanic mạnh hơn và ăn mòn lớp mạ tấm tôn nhiều hơn.
Đây là ví dụ rõ nhất cho thấy “mác cao hơn” không tự động là “lựa chọn đúng hơn”. Xét riêng con vít thì 316 bền hơn 304 thật, vì PRE 24.3 so với 18.4. Nhưng xét tấm tôn thì 316 quý hơn nên làm ca-tốt mạnh hơn, và phần bị hy sinh là lớp mạ quanh lỗ vít. Hai câu trả lời trái ngược vì hai câu hỏi khác nhau: bảo vệ con vít, hay bảo vệ tấm tôn.
Bảo hành tấm tôn là ràng buộc thương mại, không phải lời khuyên
Văn bản bảo hành của BlueScope cho tôn phủ màu đặt điều kiện: toàn bộ tôn úp nóc, phụ kiện và vít phải làm từ vật liệu được hãng chấp nhận, và không được tiếp xúc với vật liệu không tương thích ở bất kỳ thời điểm nào. Văn bản này còn loại trừ riêng phần ăn mòn phát sinh cạnh vít trên mái bắt vít xuyên.
Hiệp hội lợp mái New Zealand nói thẳng hơn: các hãng tôn “do not issue a warranty for any roof fastened with stainless steel fasteners” — không cấp bảo hành cho mái nào bắt bằng vít inox. Với công trình có hồ sơ nghiệm thu — nhà xưởng FDI, kho vận, dự án có tư vấn giám sát — điều khoản này quan trọng hơn mọi tranh luận kỹ thuật, vì bảo hành tấm tôn có giá trị lớn hơn nhiều so với chênh lệch tiền vít.
Một lưu ý nữa về phía vít: bảo hành của nhà sản xuất vít thường chỉ phủ tính toàn vẹn chứ không phủ thẩm mỹ. Mái không bay, vít không đứt, nhưng bề mặt đã ố rỉ vẫn có thể nằm trong phạm vi “đạt” theo điều khoản.
Nguồn Bắc Mỹ nói ngược lại, và đây là chỗ cần trung thực
Trường phái Bắc Mỹ có quan điểm khác: hiệp hội xây dựng kim loại Mỹ khuyến nghị inox 316L là yêu cầu tối thiểu cho môi trường biển và công nghiệp nặng, áp dụng cho cả vít. Hai bên đang trả lời hai câu hỏi khác nhau — nguồn Úc và New Zealand hỏi “con vít có phá tấm tôn không”, nguồn Mỹ hỏi “con vít có tự giữ được mình không”.
Bài này nêu cả hai thay vì chọn một bên rồi giấu bên kia. Với công trình ở Việt Nam dùng tôn nguồn Úc, Nhật hoặc nội địa theo hệ mạ nhôm-kẽm, khuyến cáo của phía cấp tôn là căn cứ sát hơn, vì nó gắn trực tiếp với điều kiện bảo hành mà chủ đầu tư đang cầm.
Bảng tra chọn vít inox hay vít mạ kẽm theo loại tôn và cấp môi trường
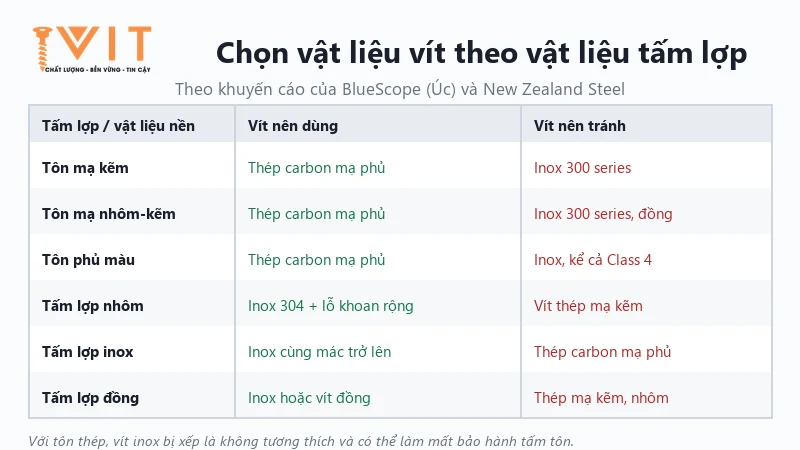
Bảng dưới tổng hợp khuyến cáo theo từng loại vật liệu bị bắt vít, mỗi ô là một kết luận dùng được ngay tại công trường.
Bảng 3: Chọn vật liệu vít theo vật liệu tấm lợp
| Tấm lợp / vật liệu nền | Vít nên dùng | Vít nên tránh | Lý do chính |
|---|---|---|---|
| Tôn mạ kẽm | Thép carbon phủ nhiều lớp | Inox 300 series | NZ Steel đánh dấu “No” cho inox |
| Tôn mạ nhôm-kẽm | Thép carbon phủ nhiều lớp | Inox 300 series, đồng | Lớp mạ chỉ ~20% kẽm, mép cắt được che kém |
| Tôn phủ màu | Thép carbon phủ nhiều lớp | Inox, kể cả Class 4 | BlueScope ghi “must not be used” |
| Tấm lợp nhôm | Inox 304 + lỗ khoan rộng hơn thân vít | Vít thép mạ kẽm | Nhôm là a-nốt so với thép |
| Tấm lợp inox | Inox cùng mác trở lên | Thép carbon phủ | Tránh vít thành a-nốt |
| Tấm lợp đồng | Inox hoặc vít đồng | Thép mạ kẽm, nhôm | Đồng rất quý trong dãy điện hóa |
Bảng 4: Cấp ăn mòn ISO 9223 và số liệu đo tại Việt Nam
Bảng dưới ghép tốc độ ăn mòn kẽm của từng cấp môi trường với số liệu đo thực địa, để chọn cấp lớp phủ thay vì quy đổi giờ phun muối ra năm.
| Cấp | Tốc độ ăn mòn kẽm (µm/năm) | Môi trường điển hình | Trạm đo tại Việt Nam |
|---|---|---|---|
| C1 | ≤ 0,1 | Khô, lạnh, trong nhà | — |
| C2 | 0,1–0,7 | Nông thôn, đô thị khô | — |
| C3 | 0,7–2,1 | Đô thị, công nghiệp nhẹ | Pleiku 0,92 · Yên Bái 1,20 · TP.HCM 1,62 · Hà Nội 1,97 · Biên Hòa 2,03 |
| C4 | 2,1–4,2 | Công nghiệp nặng, ven biển | Thái Bình 2,35 · Sơn Trà 2,54 · Bạch Long Vĩ 3,18 · Phù Cát 3,54 |
| C5 | 4,2–8,4 | Biển mặn, ô nhiễm rất cao | Hòn Tre 4,62 |
| CX | 8,4–25 | Ngoài khơi | — |
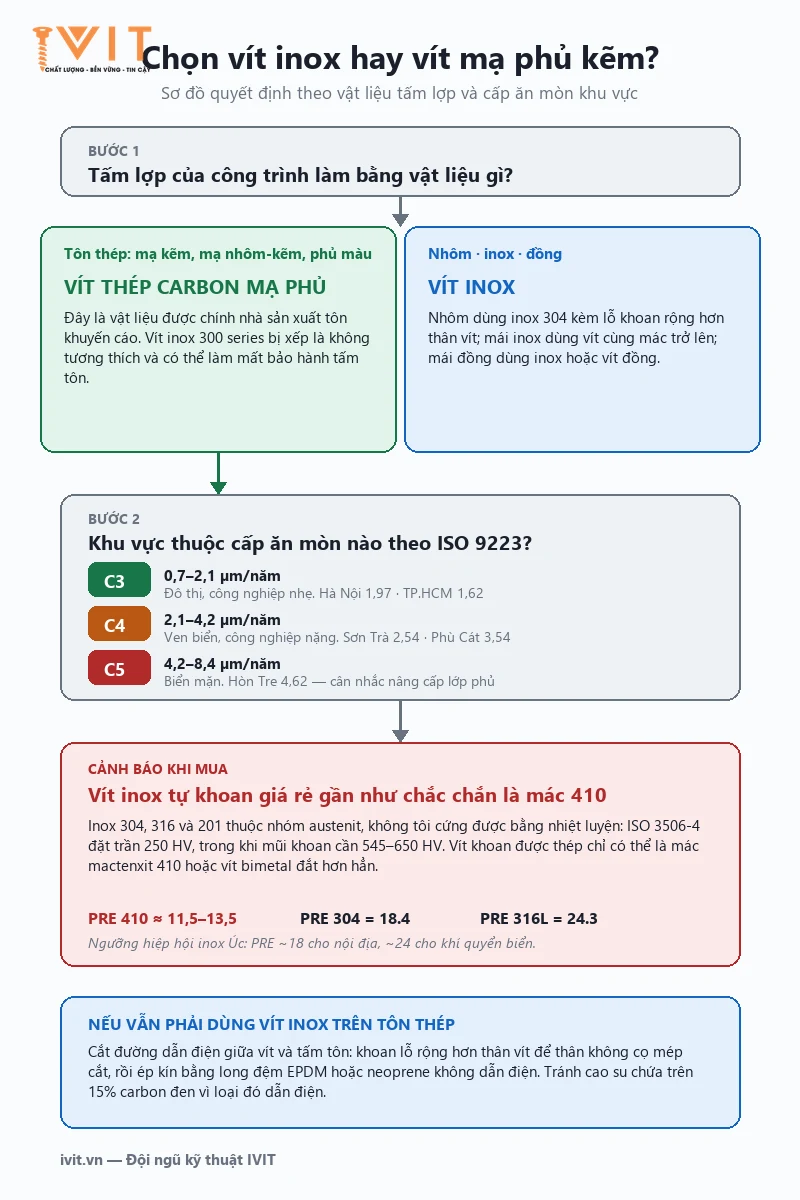
Đọc Bảng 4 cùng độ dày lớp phủ sẽ ra ước lượng tuổi thọ. Lớp hợp kim kẽm-thiếc của hệ AS 3566 có độ dày tăng theo Class: Class 2 khoảng 12 µm, Class 3 khoảng 25 µm, Class 4 khoảng 45 µm. Bảng trên cho thấy Hà Nội 1,97 và TP.HCM 1,62 đều nằm ở cấp C3, nơi lớp phủ 25 µm còn nhiều dư địa; chỉ khi vào C4 và C5 mới cần cân nhắc nâng cấp lớp phủ.
Các số giờ phun muối cần đọc kèm ngữ cảnh. Mức 1.896 giờ ghi nhận trên inox 316L là số đo trên vật liệu nền, còn 1.000 và 2.000 giờ của vít phủ là số đo trên hệ phủ — hai phép đo khác đối tượng, không xếp chung thang.
Câu hỏi thường gặp khi chọn vít inox hay vít mạ kẽm cho mái tôn
Vít inox 304 và 316 có tự khoan được xà gồ thép không?
Không, và đây là giới hạn vật liệu chứ không phải vấn đề gia công. Inox 304 và 316 thuộc nhóm austenit, không chuyển pha khi tôi nên không nâng được độ cứng bằng nhiệt luyện; tiêu chuẩn ISO 3506-4 đặt trần 250 HV cho vít tapping austenit, trong khi mũi khoan cần 545–650 HV mới cắt được thép. Muốn có vít inox khoan được thép phải dùng mác mactenxit như 410, hoặc dùng vít bimetal có mũi thép carbon hàn vào thân inox. Vít 304 và 316 chủ yếu là loại tự ren, dùng cho vật liệu mềm hoặc lỗ đã khoan mồi sẵn.
Vít inox tự khoan bán trên thị trường là mác gì?
Gần như chắc chắn là mác 410, trừ khi đó là vít bimetal. Lý do thuần luyện kim: để khoan được thép, mũi vít phải đạt 545–650 HV, mà vật liệu austenit không đạt được mức đó. Vì vít bimetal phải qua công đoạn hàn ma sát và thấm carbon riêng phần mũi nên chi phí cao hơn hẳn, một sản phẩm rao là “vít inox tự khoan” với giá ngang hoặc rẻ hơn vít thép phủ thì khả năng cao là 410. Điều đáng lưu ý là 410 có chỉ số PRE chỉ khoảng 11,5–13,5, thấp nhất trong nhóm inox làm vít.
Bắn vít inox lên tôn mạ kẽm hoặc tôn mạ nhôm-kẽm có sao không?
Có rủi ro, và bên chịu thiệt là tấm tôn chứ không phải con vít. Inox đóng vai ca-tốt, vành thép trần ở mép cắt lỗ khoan đóng vai a-nốt với diện tích rất nhỏ, nên dòng ăn mòn dồn vào đúng vòng tròn quanh lỗ vít và tạo vệt rỉ hình vành khăn. BlueScope ghi inox vào nhóm vật liệu không được dùng với tôn mạ nhôm-kẽm và tôn phủ màu; New Zealand Steel đánh dấu “No” cho inox 300 series với cả bốn nhóm tôn. Tôn mạ nhôm-kẽm còn bị nặng hơn vì lớp mạ chỉ chứa khoảng 20% kẽm nên che mép cắt kém.
Nếu vẫn phải dùng vít inox thì làm thế nào cho an toàn?
Phải cắt đường dẫn điện giữa vít và tấm tôn, vì không có tiếp xúc dẫn điện thì không hình thành pin ăn mòn. Cụ thể là khoan lỗ rộng hơn thân vít để thân không cọ vào mép cắt, rồi dùng long đệm cách điện ép kín giữa đầu vít và mặt tôn.
Long đệm phải là vật liệu không dẫn điện như EPDM hoặc neoprene; cần tránh loại cao su chứa trên 15% carbon đen theo thể tích vì loại này dẫn điện và đã bị ghi nhận gây ăn mòn tấm tôn. Biện pháp này giảm rủi ro chứ không triệt tiêu rủi ro, vì long đệm lão hóa hoặc siết lệch là mạch nối lại.
Vít inox 316 có an toàn hơn 304 khi bắn mái tôn không?
Xét riêng con vít thì có, vì PRE của 316L đạt 24.3 so với 18.4 của 304. Nhưng xét tấm tôn thì ngược lại: hiệp hội lợp mái New Zealand khuyến cáo không dùng vít 316 cho mái vì điện thế của nó cao hơn 304, nên cặp galvanic mạnh hơn và ăn mòn lớp mạ tấm tôn nhiều hơn. Đây là ví dụ rõ nhất cho thấy mác cao hơn không tự động là lựa chọn đúng hơn — phải hỏi đang bảo vệ cái gì trước khi chọn.
Làm sao phân biệt vít inox 410 với vít 304 tại công trường?
Nam châm là cách nhanh nhất nhưng không đủ: 410 mactenxit nhiễm từ mạnh, 304 austenit về nguyên tắc không nhiễm từ, nhưng austenit bị nhiễm từ nhẹ sau gia công nguội và inox 201 cũng ít nhiễm từ khi đã ủ, nên nam châm không tách được 201 với 304. Phép thử mạnh hơn là thử khoan: nếu con vít khoan xuyên thép 2 mm trở lên mà không cần khoan mồi thì nó không phải austenit thuần. Cách duy nhất cho kết quả định danh là hỏi CQ của chính lô hàng với mác vật liệu ghi theo ISO 3506 hoặc ASTM F593.
Khi nào thì bắt buộc dùng vít inox?
Khi vật liệu bị bắt vít không phải thép mạ, hoặc khi môi trường vượt quá năng lực của lớp phủ. Mái và vách bằng nhôm cần vít inox 304 kèm lỗ khoan rộng hơn thân vít; mái inox cần vít inox cùng mác trở lên; mái đồng cần vít inox hoặc vít đồng. Hóa chất và nước biển tiếp xúc trực tiếp cũng thuộc nhóm này. Ngược lại, nên tránh inox chịu kéo trong không gian kín nhiều clo như bể bơi trong nhà, vì nứt ăn mòn ứng suất do clorua xảy ra được ở nồng độ chỉ khoảng 10 ppm.
Kết luận: chọn vít inox hay vít mạ kẽm cho mái tôn thế nào
Với mái tôn thép — mạ kẽm, mạ nhôm-kẽm hay phủ màu — vít thép carbon mạ phủ kẽm là vật liệu được chính nhà sản xuất tôn khuyến cáo, còn vít inox 300 series bị xếp vào nhóm không tương thích và có thể làm mất bảo hành tấm tôn.
Mác inox duy nhất vừa tự khoan được vừa phổ biến là 410, và nó cũng là mác có chỉ số PRE thấp nhất nhóm, nên mua “vít inox tự khoan” giá rẻ là trả thêm tiền cho một nhãn mà không nhận thêm độ bền.
Rủi ro lớn nhất của vít inox trên mái tôn không nằm ở con vít mà ở tấm tôn: mép cắt lỗ khoan là a-nốt diện tích rất nhỏ nên rỉ xuất hiện ngay quanh chân vít, và nếu buộc phải dùng inox thì phải khoan lỗ rộng hơn thân vít kèm long đệm cách điện ép kín.
Cách chốt vít inox hay vít mạ kẽm là xác định vật liệu tấm lợp trước, rồi quy về cấp ăn mòn ISO 9223 của khu vực để chọn cấp lớp phủ tương ứng.
Gửi cho IVIT loại tôn, độ dày xà gồ và vị trí công trình qua hotline hoặc email để đội kỹ thuật tư vấn chọn vít inox hay vít mạ kẽm, chốt cấp lớp phủ phù hợp và nhận báo giá kèm CQ theo lô.
- phân biệt vít bắn tôn inox 304 và inox 410
- chọn vít cho công trình ven biển và vùng bão
- phun muối ASTM B117 là gì và đọc con số thế nào
- AS 3566 Class 3 và Class 4 khác nhau ra sao
- so sánh các công nghệ mạ vít bắn tôn theo số giờ
Cập nhật: tháng 9/2026.
Bài viết bởi Đội ngũ kỹ thuật IVIT — nhà phân phối vít Sheh Fung (Đài Loan) tại Việt Nam.
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.