
Mũi vít bị cháy, mòn: chẩn đoán đúng trước khi thay vít
Tóm tắt nhanh:
- Bản vẽ vít bắn tôn quy định điều kiện thử khoan: 1800 vòng/phút, lực ép 27 kg, xuyên thép 4.5mm trong không quá 6.0 giây.
- Phiếu CQ ghi thời gian khoan thực đo 3.15–3.33 giây trên thép 4.5mm; lâu hơn hẳn mốc này là mũi đã mòn hoặc sai mũi.
- Bản vẽ vít bắn tôn ren đơn Ø5.5 × 20–45mm và ren kép 6.3/5.5 ghi độ cứng bề mặt ≥600 HV0.3 và độ cứng lõi ≤450 HV0.5.
Mũi vít bị cháy là cách thợ gọi hiện tượng mũi khoan quay tại chỗ mà không cắt được vào thép, đầu mũi sẫm màu. Bản vẽ vít bắn tôn Sheh Fung đặt điều kiện thử 1800 vòng/phút, lực ép 27 kg, trên thép 60–85 HRB — mốc để đối chiếu máy, không phải yêu cầu của model máy nào.
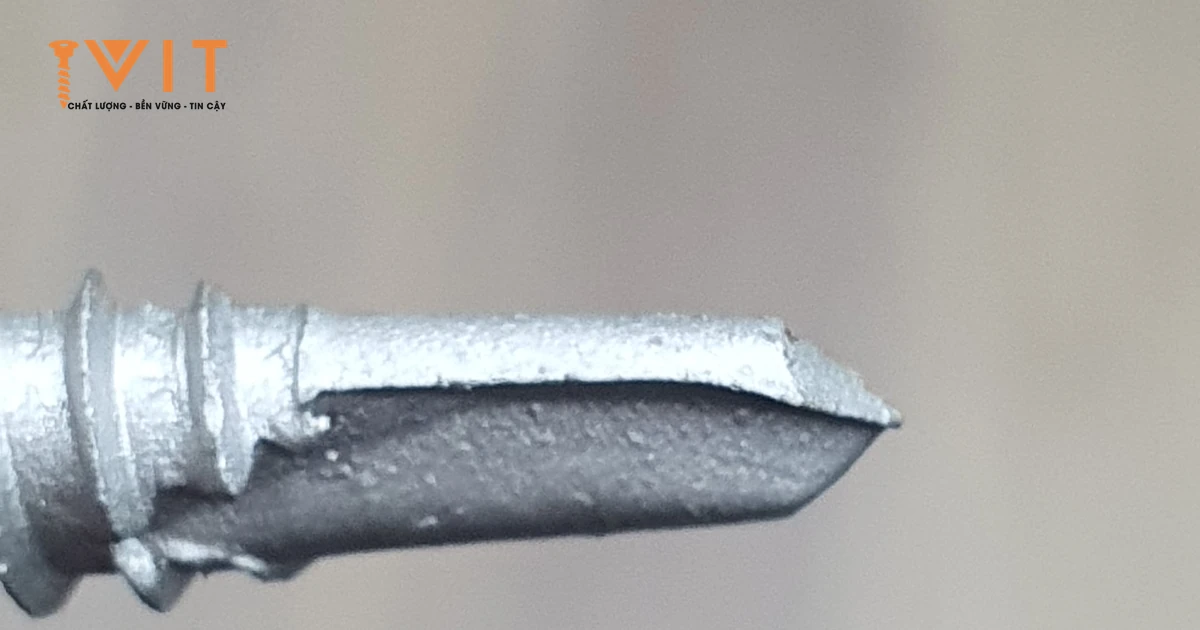
Mũi vít bị cháy là gì và khác gì với vít bị toét đầu?
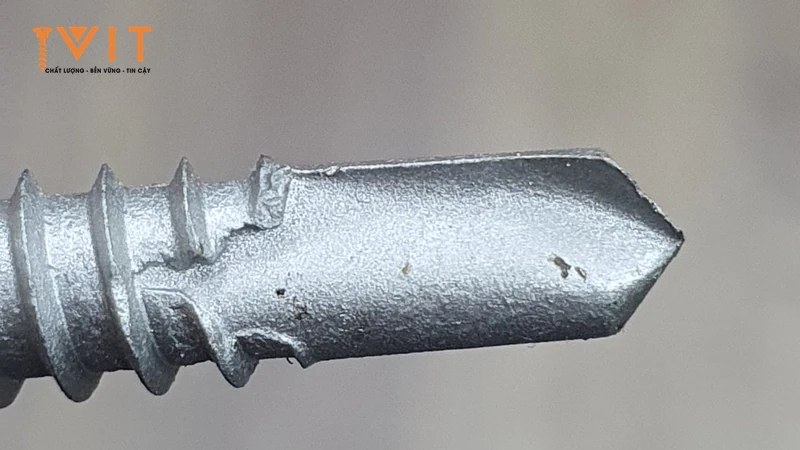
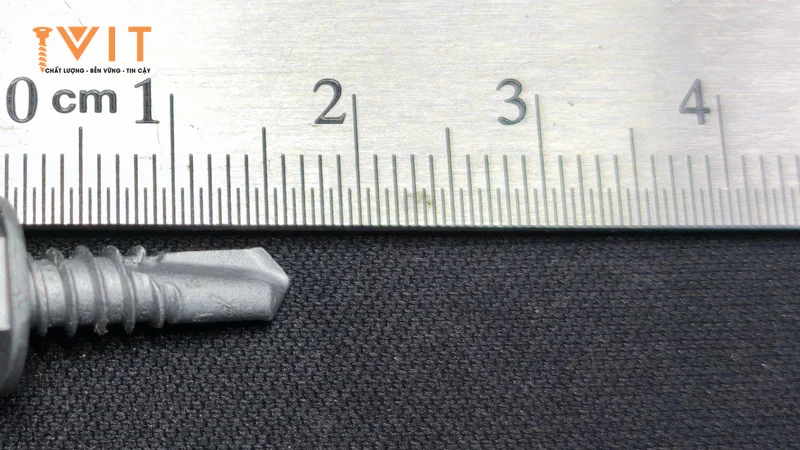
Mũi khoan (drill point) là đoạn cắt nằm ở cuối vít tự khoan (self-drilling screw). Khi mũi quay mà không cắt được, vít đứng lại ở một chỗ trên mặt thép, điểm bắn nóng lên và đầu mũi sẫm màu — thợ gọi là “cháy mũi”.
Bản vẽ vít bắn tôn ren đơn Ø5.5 × 20–45mm và ren kép 6.3/5.5 — ren trên Ø6.3mm, ren dưới Ø5.5mm — ghi độ cứng bề mặt (surface hardness) ≥600 HV0.3 và độ cứng lõi (core hardness) ≤450 HV0.5, kèm phép uốn 10° không gãy. Đây là cơ tính của thân vít.
Cần tách bạch mũi vít bị cháy với toét đầu (cam-out): toét đầu là hỏng ở đầu lục giác phía trên, do khẩu sai cỡ hoặc lực vặn lệch trục; mũi cháy là hỏng ở mũi khoan phía dưới, do tốc độ, lực ép và nền thép.
→ Cách xử lý vít bắn tôn bị toét đầu
Bốn nguyên nhân khiến mũi vít cháy, mòn, không ăn thép
Bốn nhóm dưới đây đối chiếu theo bản vẽ và phiếu CQ của con vít.
Tốc độ quay quá cao làm ma sát sinh nhiệt nhanh hơn tốc độ cắt
Mốc tham chiếu cho tốc độ nằm trên bản vẽ vít Sheh Fung: điều kiện thử khoan là 1800 vòng/phút, tải 27 kg, trên thép 60–85 HRB. Đây là điều kiện thử in trên bản vẽ, không phải yêu cầu bắt buộc của một model máy nào. Dấu hiệu: điểm khoan nóng nhanh, phoi không ra, đầu mũi sẫm màu. Cách tránh: dùng máy có điều tốc, hạ tốc lúc mũi mới chạm thép.
→ Chọn máy bắn vít tôn theo bản vẽ của con vít
Lực ép không đủ hoặc không đều khiến mũi trượt thay vì cắt
Lực ép thiếu làm lưỡi cắt trượt trên mặt thép thay vì ăn vào: vít quay tại chỗ, sinh nhiệt ma sát. Mốc tham chiếu là mức tải 27 kg trong cùng bộ điều kiện thử; khi chẩn đoán một điểm bắn hỏng, thứ cần soi là tư thế ghì máy tại chính điểm đó, không phải thông số ghi trên nhãn máy. Dấu hiệu: vệt xoay bóng, lỗ không sâu thêm. Cách tránh: ghì vuông góc, giữ lực đều tới khi xuyên hẳn qua.
Chọn sai mũi cho độ dày nền: mỗi cấp mũi có trần độ dày thép
Mỗi cấp mũi khoan có trần độ dày thép — con số tối đa, không phải dải làm việc có sàn dưới. Theo bảng tra trong catalog Sheh Fung: mũi #1 và #2 Point tối đa 1.0–1.5mm, mũi #3 Point tối đa 4.0–5.0mm, mũi #4 tối đa 7.0–8.0mm, mũi #5 tối đa 10.0–12.0mm. Vượt trần thì mũi hết chiều sâu cắt trước khi xuyên: vít quay tại chỗ ở đáy lỗ, sinh nhiệt rồi cháy. Chiều ngược lại không bị giới hạn: mũi #3 Point vẫn khoan tốt thép mỏng hơn nhiều.
Bảng trên là tham chiếu chung; từng dòng vít đối chiếu theo bản vẽ và phiếu CQ của chính dòng đó, vì khả năng thực đo có thể cao hơn. Mũi #1 Point của vít khâu tôn Ø6.5 × 20mm dành cho thép mỏng cỡ độ dày tôn, không cho nền xà gồ.
Nền không phải thứ mũi được thiết kế để cắt
Bản vẽ thử vít trên tấm thép 60–85 HRB; nền công trường khác thứ thép này thì con số thời gian khoan trên phiếu CQ không còn dùng để so sánh được. Trường hợp khác là điểm bắn có nhiều hơn một lớp thép, tổng độ dày lớn hơn số đo của một tấm. Cách xử lý: kiểm độ dày từng lớp và số lớp tại điểm bắn, chọn dòng vít theo nền thực tế, không cố đè mạnh thêm.
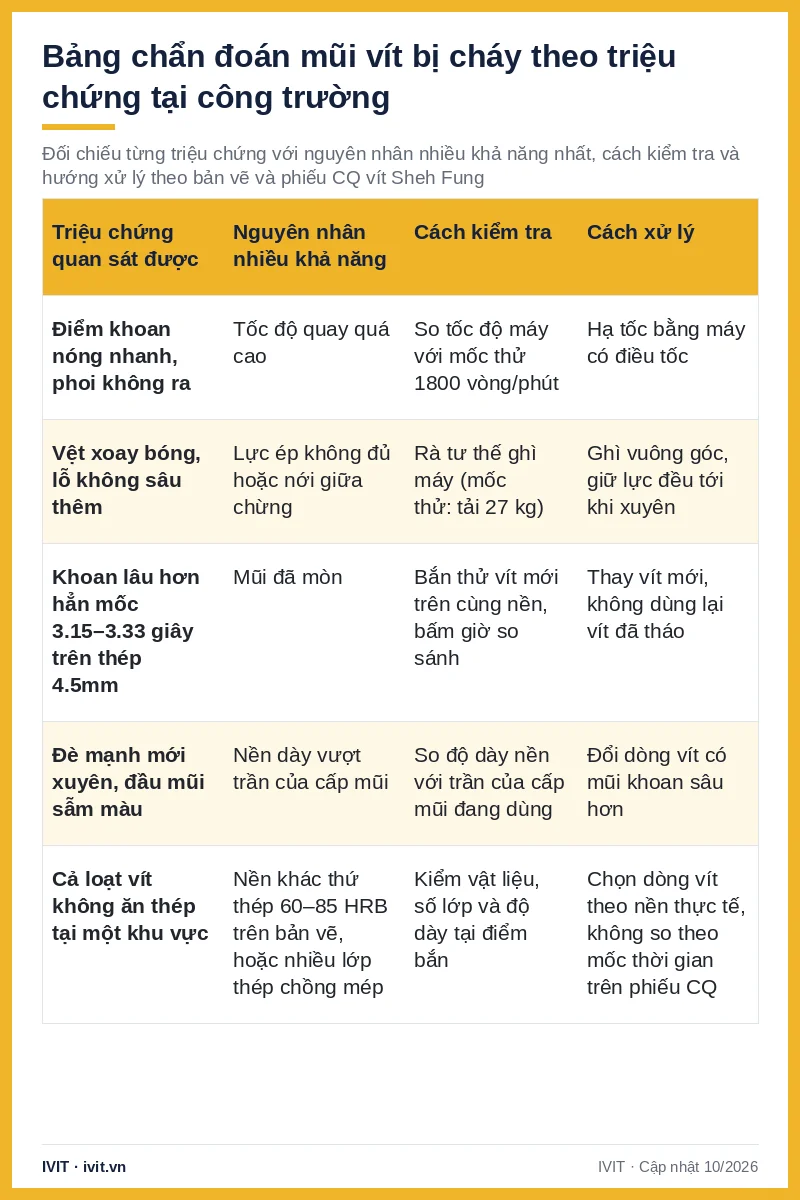
Bảng chẩn đoán mũi vít bị cháy theo triệu chứng tại công trường
Phép kiểm nhanh nhất: bấm giờ khoan trên nền đã biết độ dày rồi so với phiếu CQ — 3.33 giây trên thép 4.5mm với vít ren đơn Ø5.5 × 40mm, 3.15 giây với vít ren kép 6.3/5.5 × 50mm, và 2.25 giây trên thép 3.0mm với vít khâu tôn Ø6.5 × 20mm (spec của riêng dòng này cho phép tối đa 5.00 giây). Lâu hơn hẳn các mốc này là mũi đã mòn hoặc sai loại mũi.
Bảng 1: Chẩn đoán mũi vít bị cháy theo triệu chứng, nguyên nhân, cách xử lý
Bảng dưới đối chiếu từng triệu chứng với nguyên nhân nhiều khả năng nhất, cách kiểm tra và hướng xử lý theo bản vẽ và phiếu CQ vít Sheh Fung.
| Triệu chứng quan sát được | Nguyên nhân nhiều khả năng | Cách kiểm tra | Cách xử lý |
|---|---|---|---|
| Điểm khoan nóng nhanh, phoi không ra | Tốc độ quay quá cao | So tốc độ máy với mốc thử 1800 vòng/phút | Hạ tốc bằng máy có điều tốc |
| Vệt xoay bóng, lỗ không sâu thêm | Lực ép không đủ hoặc nới giữa chừng | Rà tư thế ghì máy (mốc thử: tải 27 kg) | Ghì vuông góc, giữ lực đều tới khi xuyên |
| Khoan lâu hơn hẳn mốc 3.15–3.33 giây trên thép 4.5mm | Mũi đã mòn | Bắn thử vít mới trên cùng nền, bấm giờ so sánh | Thay vít mới, không dùng lại vít đã tháo |
| Đè mạnh mới xuyên, đầu mũi sẫm màu | Nền dày vượt trần của cấp mũi | So độ dày nền với trần của cấp mũi đang dùng | Đổi dòng vít có mũi khoan sâu hơn |
| Cả loạt vít không ăn thép tại một khu vực | Nền khác thứ thép 60–85 HRB trên bản vẽ, hoặc nhiều lớp thép chồng mép | Kiểm vật liệu, số lớp và độ dày tại điểm bắn | Chọn dòng vít theo nền thực tế, không so theo mốc thời gian trên phiếu CQ |
Hai mốc 1800 vòng/phút và 27 kg trong bảng là điều kiện thử in trên bản vẽ vít, dùng để đối chiếu, không phải thông số bắt buộc của máy. Cột triệu chứng là quan sát hiện trường; cột mốc số lấy từ bản vẽ và phiếu CQ.
Câu hỏi thường gặp khi mũi vít bị cháy, không ăn thép
Mũi vít bị cháy có phải do máy bắn vít quá mạnh không?
Không kết luận được từ công suất ghi trên nhãn máy — phép kiểm là bấm giờ. Giữ nguyên chiếc máy đang dùng, bắn thử một con vít mới cùng dòng trên tấm thép đã biết độ dày rồi bấm giờ tới lúc xuyên hẳn. Vít mới xuyên nhanh trên chính chiếc máy đó thì lỗi nằm ở lô vít cũ, không ở máy; cả vít mới cũng chậm thì mới soi tới máy và nền. Mốc thử trên bản vẽ là 1800 vòng/phút, cách đối chiếu máy đã có bài riêng.
Làm sao biết mũi vít đã mòn hay do thao tác bắn sai?
So thời gian khoan thực tế với mốc phiếu CQ: 3.15–3.33 giây trên thép 4.5mm (vít ren đơn Ø5.5 và ren kép 6.3/5.5), 2.25 giây trên thép 3.0mm (vít khâu tôn Ø6.5 × 20mm). Sau đó bắn thử vài con vít mới trên cùng nền: vít mới khoan nhanh trở lại nghĩa là lô cũ đã mòn mũi; vít mới vẫn chậm thì nguyên nhân ở thao tác hoặc nền dày vượt trần của loại mũi.
Vít bắn tôn Sheh Fung khoan được thép dày tối đa bao nhiêu?
Theo bản vẽ, vít bắn tôn ren đơn Ø5.5 mũi #3 Point và vít ren kép 6.3/5.5 mũi Thunder Point đều khoan xuyên thép 4.5mm trong không quá 6.0 giây; trong thực tế thi công, mũi vít qua được thép 6mm từ 2 đến 6 lần liên tiếp — ghi nhận hiện trường, không phải thông số cam kết. Vít sàn deck Ø5.5 × 32/38mm khoan thép 12mm theo phiếu CQ.
Mũi vít bị cháy khác gì vít bị toét đầu?
Khác cả bộ phận hỏng lẫn cơ chế. Toét đầu là hỏng ở đầu lục giác phía trên: sáu cạnh bị khẩu mài tròn do sai cỡ khẩu hoặc lực vặn lệch trục. Mũi cháy là hỏng ở mũi khoan phía dưới: vít quay được nhưng không cắt vào thép, đầu mũi sẫm màu. Toét đầu rà cỡ khẩu (8mm cho dòng ren đơn Ø5.5 và vít khâu tôn Ø6.5) và tư thế máy; mũi cháy rà tốc độ, lực ép, độ dày nền.
Vì sao con vít phải cứng bề mặt nhưng lõi lại phải dẻo?
Vì bản vẽ tách riêng hai con số cho hai phần của con vít. Bản vẽ vít bắn tôn ren đơn Ø5.5 × 20–45mm và ren kép 6.3/5.5 ghi độ cứng bề mặt ≥600 HV0.3 và độ cứng lõi ≤450 HV0.5, kèm phép uốn 10° không gãy: cứng đều cả lõi thì thân vít giòn, gãy ngang khi chịu xoắn. Đây là cơ tính của thân vít, không phải chỉ số riêng của mũi khoan. Phiếu CQ vít khâu tôn Ø6.5 × 20mm ghi chiều sâu lớp thấm 0.10–0.23mm.
Có nên đè thật mạnh để mũi vít xuyên nhanh hơn không?
Không. Lực ép cần đủ và đều — mốc tham chiếu là tải 27 kg trong điều kiện thử của bản vẽ. Phải đè thật mạnh mới xuyên là triệu chứng: mũi đã mòn, nền dày vượt trần của cấp mũi, hoặc nền là thứ thép khác với tấm 60–85 HRB mà bản vẽ dùng để thử, nên con số thời gian khoan trên phiếu CQ không còn dùng để so sánh được. Kiểm độ dày nền và bắn thử bằng vít mới trước khi bắn tiếp.
Kết luận: chẩn đoán mũi vít bị cháy theo triệu chứng rồi mới thay vít
Mũi vít bị cháy quy về bốn nguyên nhân: tốc độ quay quá cao, lực ép thiếu hoặc không đều, chọn sai mũi cho độ dày nền, và nền ngoài thứ mũi được thiết kế để cắt. Mốc đối chiếu lấy từ bản vẽ và phiếu CQ của con vít: 1800 vòng/phút với tải 27 kg, 3.15–3.33 giây trên thép 4.5mm, và trần độ dày theo từng cấp mũi. Bấm giờ thời gian khoan là phép kiểm nên làm trước khi đổ lỗi cho máy hay vít. Liên hệ IVIT qua hotline 0865 21 21 51 để được tư vấn dòng vít đúng với độ dày nền và nhận báo giá theo số lượng.
- → Chọn khẩu 8mm và đầu bits cho từng dòng vít
- → Vít tự khoan là gì và chọn theo nền thép ra sao
- → Phân biệt vít tự khoan và vít tự ren
Bài viết bởi Đội ngũ kỹ thuật IVIT — nhà phân phối vít Sheh Fung (Đài Loan) tại Việt Nam.
Cập nhật: tháng 10/2026.
- Công ty TNHH IVIT
- Địa chỉ giao dịch: số 175A đường C Thủy Nguyên – Khu đô thị Ecopark – xã Phụng Công – Hưng Yên
- Hotline: 0865 21 21 51
- Email: ivitvn2024@gmail.com
- Thời gian làm việc: 8:00 – 18:00 (Thứ Hai – Thứ Bảy)
Gọi ngay — miễn phí, có kỹ thuật viên hỗ trợ.